商机详情 -
四川模具加工中走丝线切割机床采购
工件尺寸不合格1)钼丝处于不垂直的状态-----使用校丝仪校正钼丝。2)偏移量不合适-----先进行试切,根据实际尺寸来修正偏移量。3)钼丝损耗-----及时更换电极丝或者及时修正偏移量。4)机床状态欠佳----各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。5)工件变形----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。如何减少加工铝时导电块的磨损1)脉冲电参数的合理选取。2)切割液流动性及洗涤性良好且保证好的过滤效果。3)可在加工铝件的上下面上增加一薄钢板,可减少氧化铝或表面粘有氧化铝的颗粒在电极丝上的粘附。4)采用丝筒进电选件。中走丝线切割机床采用环保水基工作液,加工过程无有害气体产生,符合绿色生产要求。四川模具加工中走丝线切割机床采购
快走丝加工机床比较大的优势在于拥有良好的性能价格比。由于它的实用性、经济性,所以在国内有较大的市场。传统快走丝加工采用一次切割的工艺,加工效率在40㎜²/min左右,表面粗糙度在Ra3.0μm左右,表面有较明显的线纹,加工精度在0.02㎜左右。为改善加工品质,快走丝加工机床制造厂家参照多次切割工艺,改进了机床的相关部件,出现了所谓的“中走丝机床”。机床的数控精度、脉冲电源、走丝系统、工艺数据库等大量的工艺技术方面有了较大的提高。提高了加工精度,改善了表面质量。目前快走丝加工机床的技术指标:进行一次切割的效率180㎜²/min,多次切割后的表面粗糙度为Ra≤1.0μm左右,此时的平均效率为50㎜²/min,加工表面光泽无明显切割条纹,加工精度0.01㎜,电极丝损耗≤0.01㎜/20万㎜²。这些性能指标看起来已经比较不错,但需要注意的是,获得这些指标需要保证好各个环节,一旦有出入,比如工作液的浓度、电极丝的损耗发生变化,就会影响加工质量的稳定性。四川模具加工中走丝线切割机床采购复杂异形零件加工难度大周期长,难道你不知道中走丝线切割机床可实现任意形状切割吗?
跟踪显示与实际程序不符1)正常加工或模拟时光标位置不在轮廓线上----在加工准备阶段钼丝找垂直后没有将Uo,Vo清零。在火花找正窗口下将Uo,Vo清零,同时把用户坐标U,V设置为参考0点。圆弧与圆弧连接错误”报警将报警程序行中的圆弧I或J值增大或减小0.001。修改后处理文件修改,由原来的三位小数改为4位小数。具体步骤为:1)找到FIKUS安装文件Metalcam文件夹,双击,找到Fikusvisualcam文件夹;2)找出post文件夹,双击,找出cfg文件夹;3)找出后处理文件edmAGIE-FW-G,将M改为4。
第三次切割的主要任务是精修,以获得较理想的加工表面质量。(1)脉冲参数:应采用精微加工脉冲参数,脉冲宽度T0.2《=1UM,并采取相应的对策,克服线路寄生电容和寄生电感影响,保证精微加工时的放电强度。(2)电极丝中心轨迹线的补偿量。由于此时的放电间隙很小,只有0.003MM左右,补偿量F主要取决于电极丝直径,设精修时电极丝为ΦD,则F=1/2ΦD+0.003MM。(3)走丝方式:由于第二次切割后留下的加工余量甚微(⊿《=0.005MM),如何保证在第三次切割过程中能均匀精修,是一个技术难题。首先应保证电极丝运行稳定。以前的做法是将丝速降到1M/S以下,这固然可以大幅度减少电极丝振动,获得良好的工艺效果,但常常会出现加工不稳定的现象,极易受工作液污染程度及其粘度影响,严重时甚至还会使人感到无法正常精修。考虑到工作液要求电极丝与工作之间需要有相对运动速度,在6M/S的情况下采用超短程往复走丝方式,使每次往复切割长度控制在三分之一电极丝半径范围内,并限制其加工过程的比较高进给速度,结果获得了很好的工艺效果。利用这种方法在不同中走丝线切割机床上由不同操作人员进行三次切割,均能获得RA《=1UM,且加工表面光泽无条纹的效果史上比较全的数控中走丝线切割加工问题解决方案。
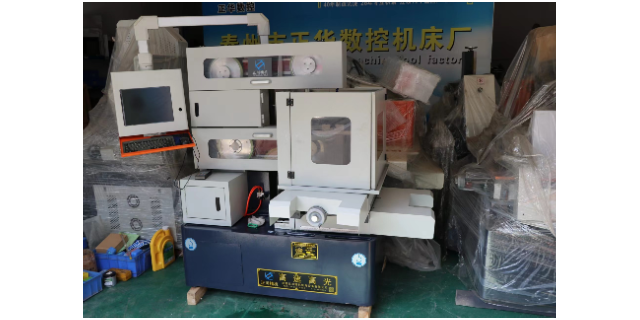
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。所谓中走丝加工并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因此用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。浅谈线切割机床中走丝与慢走丝。四川模具加工中走丝线切割机床采购
小批量多品种零件加工换模成本高,难道你不想用无需模具的中走丝线切割机床吗?四川模具加工中走丝线切割机床采购
电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火线切割机。快走丝电火花线切割机又被称作高速往复走丝线切割机,一般选用钼丝作为电极丝。电极丝以8~10m/s的速度经过工件并进行放电腐蚀,因速度较快容易在工件表面形成条纹,工件表面质量较低。同时,电极丝采用往复走丝的方式,且设备没有恒定张力控制的措施,故切割时电极丝会发生停顿、抖动和断丝,影响工件的加工精度,加工质量严重降低。四川模具加工中走丝线切割机床采购