商机详情 -
四川模具加工中走丝线切割机床供应厂家
我们需要注意的是操作中的一些技巧。在正常使用中,需要注意不要让金属丝过度磨损,即应定期更换。同时,还需要注意切割速度保持一致,切割深度不要过深等细节操作,保证准确的加工成品。严格遵守操作规程,注意安全,提高工作效率。总之,中走丝线切割机床采用了数控技术和线切割工艺,实现对机器的自动化控制和稳定的加工质量。掌握运作原理,理解每个步骤和操作技巧,可以让我们更好地了解该机床的特性和加工原理,并有效提高工作效率和精度。想要获取中走丝线切割机床的客户案例与使用反馈,可联系我们查看详细的案例资料与用户评价。四川模具加工中走丝线切割机床供应厂家
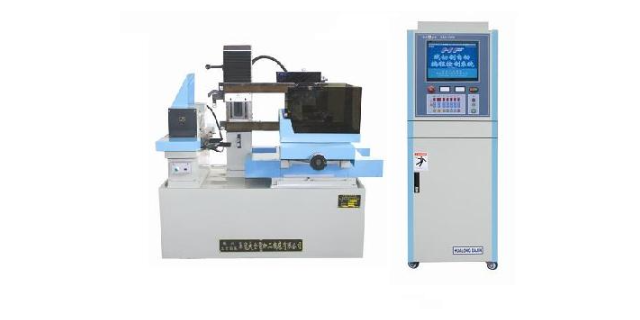
锥度加工的相关问题1)导轮切点的变化对加工尺寸的影响,导致梯形误差-----为了减小此误差,可把图形旋转45°,让X、Y轴联动,则此误差可大大减小;另外一种方法就是在工件允许的情况下在角部加过渡圆。2)因存在小过渡圆而形成过切,切割时出现“过切或圆弧半径太大”报警-----可人为改小“工件厚度”这一锥度切割参数。3)有的锥度零件切割后发现有一端被切伤-----锥度编程时“退刀长度”要改至大于或等于进刀线长度。多孔加工时,穿丝孔打偏情况的处理1)如果发现穿丝孔的位置打偏,与程序中的坐标位置有偏差。处理方法是移动XY轴,将钼丝穿到穿丝孔中,确保不短路(电压表指示为5V),在不终止当前加工程序的情况下,用“手动加工”到程序当前孔穿丝点坐标处,再关闭“手动加工”窗口,移动机床X或Y轴,移动量大于0.001mm即可,再点击放电加工界面中的回暂停点,按手控盒的绿色加工键即可开始加工。精密数控中走丝线切割机床供应厂家中走丝线切割机床的能耗低,每小时耗电量约为 3 度,可降低企业的用电成本。
数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库,也就是可以调用预先设定的加工参数或者上次使用的加工参数。对于适合的参数可以随时储存。这一点并非所有厂家能到,有些所谓的中走丝加工参数是后期加入的,并且所谓的数据库只有这几个,由厂家在出厂时预设好的,客户无法自行增加。数字化智能高频应该由软件来控制的,它可以根据实际的加工情况,进行智能调整高频的放电能量以适应加工需求,这一点你只有在购买中走丝时问问厂家他们的高频是采用什么软件控制的即可。
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的束缚生产出的线切割机床不*故障率高,而且性能也很有限(只能切割50mm厚,效率为30mm²/min左右)但是无论如何这种线切割机床是中国特有的一种机床,它同国外的线切割机床相比虽然精度低一些,但是它的制造及使用成本是有优势的,对于那些发展中国家是非常适合的,正是由于这种潜在市场的需求。在中国实行市场经济以后,全国涌现出了很多的线切割机床生产厂,于是线切割市场上出现了无序竞争,无序竞争演变成价格竞争,为了降低成本,一些技术实力差的企业降低生产标准,加之国家有关技术监督机构管理不得力,使市场上的不同厂家的线切割机床质量出现巨大差异,同是线切割机床有的可以使用10年精度不衰减,有的只能使用二年,同一规格的线切割机床价格可以相差10万人民币,这确实给用户的选型造成很大困难(特别是国外用户)想要提升生产效率降低加工成本,难道你还没考虑过中走丝线切割机床吗?
钼丝质量差----选择质量好的钼丝。2)加工参数选择不合理----针对不同的材料及工件厚度选择合适的加工参数,请注意,选用电流较大的条件时容易断丝。3)导电块磨损出沟槽将丝夹断----调整导电块至一个新的位置,必要时更换导电块。4)切割液浓度不合适----保持切割液浓度在11~12.5%。5)工件变形夹断钼丝----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。6)工件材料内部有不导电的杂质或工件表面有不导电的氧化物----更换材料;去除不导电杂物质再切割。7)冲液太小不能有效冲入切缝中,放电条件恶劣化造成断丝----设定合理的冲液大小;定时检查切割液是否足够,循环通道是否畅通。8)导轮(尤其是支撑导轮)精度问题----应该严格按照机床保养说明定期更换轴承,必要时更换导轮或轴承。9)配重块提供的张力太大----0.2mm钼丝选用2个配重块;0.18mm钼丝选用1个配重块;0.15-0.12mm丝不用再配。10)钼丝损耗较多后未及时更换----及时更换钼丝。四川中走丝线切割机床哪家好?精密数控中走丝线切割机床供应厂家
中走丝线切割机床的重复定位精度可达 ±0.005mm,批量加工时产品一致性好。四川模具加工中走丝线切割机床供应厂家
中走丝加工在实践中得出,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。第三次、第四次或更多次切割(目前中走丝控制软件多可以实现七次切割)的任务是抛磨修光,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。四川模具加工中走丝线切割机床供应厂家