商机详情 -
精密中走丝线切割机床价格
所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。实践中发现,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。中走丝线切割机床可根据客户的特殊加工需求,进行设备的定制化改造与升级服务。精密中走丝线切割机床价格
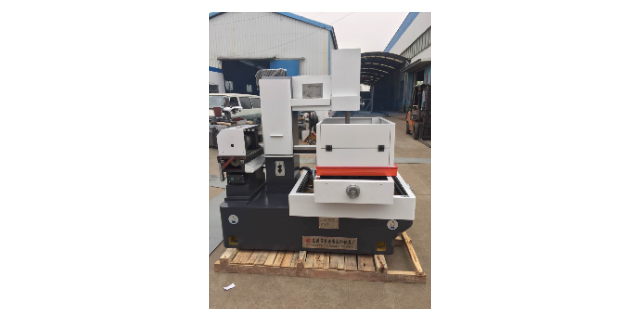
机械配置方面,床身采用铸件这个一般厂家都也做到了,但铸件体有好坏,这个直接影响床身的刚性,刚性不好,精度丢失,修得再光也都是虚的,没有精度或精度保持性不好的机床,谁会要。更不要说还挂个中走丝名称了。还是就是传动机构方面的导轨和丝杆,直线导轨和滚珠丝杠应该是中走丝标配,但需要注意的是这些配件需要专业厂家来做,有些低端的厂家导轨丝杠自己都在干,这是难以想象的。驱动方面:有2种,一是采用传统的步进驱动,一是采用交流伺服驱动。传统的步进驱动(包括部分厂家采用混合式步进电机冒充伺服电机的)这一类都是开环控制,在精度要求不高的情况下,价格优势显而易见。另一只就是交流伺服驱动,这种是目前国际精密数控机床上普遍采用的,也是国内数控机床发展的一个趋势,这一类一般就是说的闭环控制,当然这里需要提到一点是,采用了交流伺服控制的驱动,控制软件如果没有螺距补偿功能,那他的优势将大打折扣,多花冤枉钱,还不如就用步进驱动,省下钱还可以干其他事。(步进驱动和交流伺服驱动的对比诸位可以自行百度一下)。德阳中走丝线切割机床批发中走丝线切割机床的能耗低,每小时耗电量约为 3 度,可降低企业的用电成本。
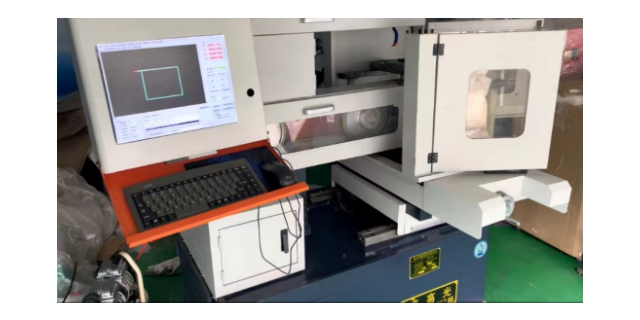
中走丝加工在实践中得出,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。第三次、第四次或更多次切割(目前中走丝控制软件多可以实现七次切割)的任务是抛磨修光,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。
可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。第三次、第四次或更多次切割(目前中走丝控制软件**多可以实现七次切割)的任务是抛磨修光,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花放电所产生的加工热应力的影响,将产生不定向、无规则的变形,使后面的切割吃刀量厚薄不均,影响了加工质量和加工精度。因此需根据不同材料预留不同加工余量,以使工件充分释放内应力及完全扭转变形,在后面多次切割中能够有足够余量进行精割加工,这样可使工件尺寸得到保证。中走丝机床高精度锥度装置。
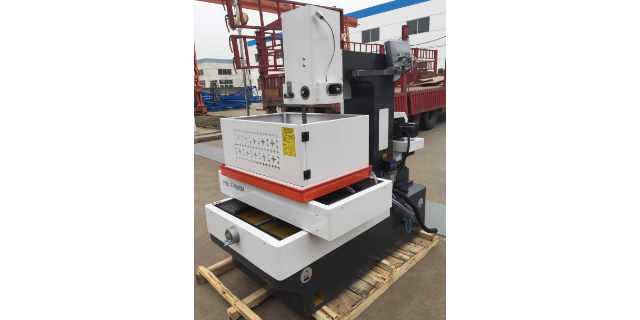
数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库,也就是可以调用预先设定的加工参数或者上次使用的加工参数。对于适合的参数可以随时储存。这一点并非所有厂家能到,有些所谓的中走丝加工参数是后期加入的,并且所谓的数据库只有这几个,由厂家在出厂时预设好的,客户无法自行增加。数字化智能高频应该由软件来控制的,它可以根据实际的加工情况,进行智能调整高频的放电能量以适应加工需求,这一点你只有在购买中走丝时问问厂家他们的高频是采用什么软件控制的即可。有精密零件加工的需求,可咨询我们为你推荐合适的中走丝线切割机床型号与加工方案。眉山电火花中走丝线切割机床可定制
中走丝线切割机床的工作台承重可达 2000kg,可满足大尺寸重型工件的加工需求。精密中走丝线切割机床价格
中国特有(除中国内地,没有任何国家和地区生产该类机床的厂家)的高速走丝电火花线切割机(WEDM-HS),由于结构简单、造价低、工艺效果好,加上使用过程消耗少,自上世纪六十年代末被研制成功之后就得到飞速发展,现已成为制造业中一种必不可少工艺装备。三奇中走丝销售副总虞中强认为,目前国内中走丝技术已进一步提升,在精度、光洁度、速度等方面已接近慢走丝,可替代慢走丝部分乃至一半加工,部分企业已实现全闭环,基本满足中型模具厂的需求。精密中走丝线切割机床价格