商机详情 -
成都中走丝线切割机床供应
如今,“中走丝”这一非科学名称已然成为了中国特有的高速走丝线切割机中一类产品的代号,不*风行国内而且逐渐在国际市场展露头脚,不少企业仍坚信并积力于将高速走丝线切割机推向国际。从社会环境来看,中国实行市场经济的时间不长,一些小型的线切割机床生产厂还处在原始资本的积累阶段,这些厂家往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能,再加上目前中国与市场经济相配套的法律还不成熟,以及因利益驱使的地方保护,所以这些不具生产能力的企业还会继续生存,从目前的现状看国家对此的态度是通过市场的竞争而自然淘汰。和电火花成型机相比,中走丝线切割机床加工效率更高,适合加工细长孔与窄缝类零件。成都中走丝线切割机床供应
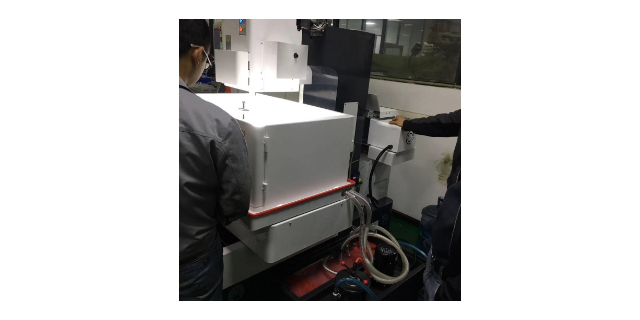
中走丝线切割机床是一种重要的加工设备,它广泛应用于各种金属和非金属加工,如模具、手表、汽车零部件、复杂零件的生产制造等。那么,中走丝线切割机床的工作原理是怎样的呢?下面将对其进行简单介绍。首先,我们需要了解加工的原理。中走丝线切割机床是通过电解加工的原理来处理材料的。将待加工的材料放在油槽中,通过电解液和切割线相互作用来实现加工。油槽中的液体不但可以冷却加工区域的温度,隔绝空气,避免氧化和火花的产生,还起到了将溶解物排出的作用。德阳中走丝线切割机床厂家中走丝线切割机床的能耗低,每小时耗电量约为 3 度,可降低企业的用电成本。
快走丝加工机床比较大的优势在于拥有良好的性能价格比。由于它的实用性、经济性,所以在国内有较大的市场。传统快走丝加工采用一次切割的工艺,加工效率在40㎜²/min左右,表面粗糙度在Ra3.0μm左右,表面有较明显的线纹,加工精度在0.02㎜左右。为改善加工品质,快走丝加工机床制造厂家参照多次切割工艺,改进了机床的相关部件,出现了所谓的“中走丝机床”。机床的数控精度、脉冲电源、走丝系统、工艺数据库等大量的工艺技术方面有了较大的提高。提高了加工精度,改善了表面质量。目前快走丝加工机床的技术指标:进行一次切割的效率180㎜²/min,多次切割后的表面粗糙度为Ra≤1.0μm左右,此时的平均效率为50㎜²/min,加工表面光泽无明显切割条纹,加工精度0.01㎜,电极丝损耗≤0.01㎜/20万㎜²。这些性能指标看起来已经比较不错,但需要注意的是,获得这些指标需要保证好各个环节,一旦有出入,比如工作液的浓度、电极丝的损耗发生变化,就会影响加工质量的稳定性。
中走丝加工在实践中得出,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。第三次、第四次或更多次切割(目前中走丝控制软件多可以实现七次切割)的任务是抛磨修光,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。厚板材料切割易变形精度难以保证,中走丝线切割机床采用稳定走丝系统可减少工件变形。
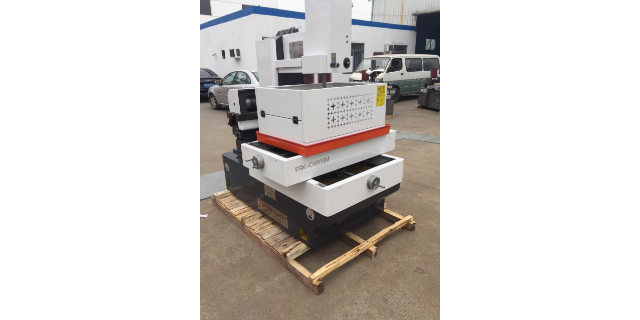
电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火线切割机。快走丝电火花线切割机又被称作高速往复走丝线切割机,一般选用钼丝作为电极丝。电极丝以8~10m/s的速度经过工件并进行放电腐蚀,因速度较快容易在工件表面形成条纹,工件表面质量较低。同时,电极丝采用往复走丝的方式,且设备没有恒定张力控制的措施,故切割时电极丝会发生停顿、抖动和断丝,影响工件的加工精度,加工质量严重降低。中走丝线切割机床拥有稳定的供应链体系,可保证设备与耗材的及时供应,不影响客户生产。成都中走丝线切割机床供应
中走丝线切割机床支持大锥度切割,可加工带锥度的复杂零件,满足不同行业的加工需求。成都中走丝线切割机床供应
在日常生活中,我们常常听说中走丝、慢走丝、快走丝,对于业内人来说,可能是非常的简单,但是对于业外人来说,不知道三者之间到底应如何区分?本文简单介绍一下,三者的区别。如要更细了解请查找更多的相关的资料。首先,中走丝、慢走丝、快走丝都是指的电火花线切割机床。电火花线切割机(WirecutElectricalDischargeMachining简称WEDM),属电加工范畴,是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机(ReciprocatingtypeHighSpeedWirecutElectricalDischargeMachining俗称“快走丝”)、低速单向走丝电火花线切割机(LowSpeedone-waywalkWirecutElectricalDischargeMachining俗称“慢走丝”)和立式自旋转电火花线切割机(VerticalWireElectricalDischargeMachiningmachinetoolWithRotationWire)三类。又可按工作台形式分成单立柱十字工作台型和双立柱型(俗称龙门型)。成都中走丝线切割机床供应