商机详情 -
四川伺服中走丝线切割机床可定制
电火花线切割的加工方式分为两种:单次切割和多次切割,其中多次切割的加工方式在中走丝、慢走丝电火花线切割机中可以实现。单次切割的加工方式是指利用电极丝对表面进行一次切割。单次切割过程中,采用大的脉冲能量以获得较高的加工速度,加工质量较低。多次切割的方式是指利用电极丝对表面先后进行两次或两次以上的切割。次切割时为高速走丝切割,类似于快走丝切割,并留有精割余量;第二次及后续多次切割时为低速走丝切割,采用同一切割轨迹程序,通过逐渐缩小补偿量的方法进行切割加工。随着切割次数的增多,补偿量应逐级减小,直至一次切割时,补偿量应接近零。多次切割过程中,次切割主要进行高速粗割,第二次及后续切割主要进行低速精割,一次切割主要进行速修光,以获得理想的加工精度和表面质量,加工质量较高。中走丝线切割机床经过多次切割后,表面粗糙度可达 Ra0.8μm,切割面光滑平整。四川伺服中走丝线切割机床可定制
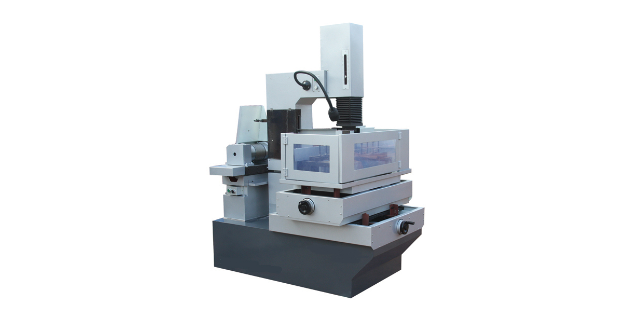
多次切割可以有效提高高速走丝电火花线切割机的加工质量,但不是所有的高速走丝电火花线切割机都能进行多次切割,或者说不是所有的高速走丝电火花线切割机采用多次切割技术后都能获得好的工艺效果。只有那些制造精度高,并在诸方面创造了多次切割条件的高速走丝线切割机才能进行多次切割和无条纹切割,并获得的工艺效果。而高速走丝线切割机采用多次切割技术后,其加工质量提高,并接近于经济型低速走丝线切割机,且这种机床的价格及其消耗则远远低于低速走丝电火花线切割机。“目前来说,国内的企业技术力量上参差不齐,资本实力也各不相同。要焕发出高速线切割机的新的春天,首先是要重视在技术上的创新,只有技术才是可持续发展的基础和保证;再次就是可以采取企业联盟的方式,由实力较强的企业牵头,与相关企业联合或是合作,通过扬长避短实现资源共享;再次就是要良性竞争、理性竞争,切忌简化产品,防止技术退化。现在,我们在技术上的努力,换来了‘中走丝’的走俏,这是一条值得继续探索的道路。模具加工中走丝线切割机床厂家直销"中走丝线切割机床"多次加工工艺技术论述。
电火花线切割机主要性能和加工成本的对比:电火花线切割机的性能主要体现在加工精度、表面粗糙度、比较大切割面积速度、切割方式等方面,表1详细地列举了现阶段不同种类电火花线切割机的主要性能参数,电火花线切割机的加工成本主要由机床的价格、耗材的损耗、使用时长等方面构成,表2列举了某单位不同种类电火花线切割机的加工成本。通过对不同种类电火花线切割机主要性能和加工成本的对比,同时结合多品种小批量小模数齿轮制造时在质量、效率和成本上的要求,我们分析得知:慢走丝电火花线切割机的加工精度和表面质量比较高,但加工成本也比较高,故加工经济性相对较差。在小模数齿轮加工应用中,要综合考虑工艺的经济性,即在满足加工质量的前提下尽可能选用加工成本低的工艺设备,所以慢走丝电火花线切割机不是比较好选择。
在日常生活中,我们常常听说中走丝、慢走丝、快走丝,对于业内人来说,可能是非常的简单,但是对于业外人来说,不知道三者之间到底应如何区分?本文简单介绍一下,三者的区别。如要更细了解请查找更多的相关的资料。首先,中走丝、慢走丝、快走丝都是指的电火花线切割机床。电火花线切割机(WirecutElectricalDischargeMachining简称WEDM),属电加工范畴,是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机(ReciprocatingtypeHighSpeedWirecutElectricalDischargeMachining俗称“快走丝”)、低速单向走丝电火花线切割机(LowSpeedone-waywalkWirecutElectricalDischargeMachining俗称“慢走丝”)和立式自旋转电火花线切割机(VerticalWireElectricalDischargeMachiningmachinetoolWithRotationWire)三类。又可按工作台形式分成单立柱十字工作台型和双立柱型(俗称龙门型)。人工操作线切割一致性差废品率高,中走丝线切割机床自动化程度高可提升产品合格率。
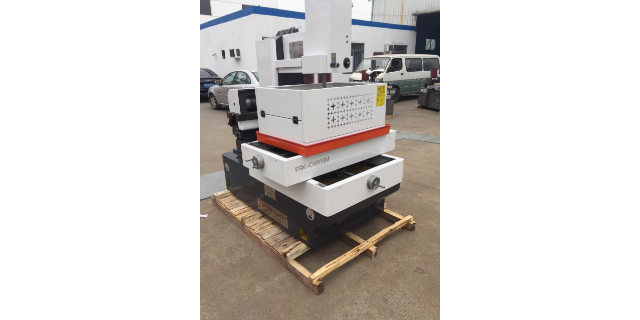
线切割机床起源于20世纪70年代初,在实行市场经济以前线切割机床的发展比较缓慢,主要是因为当时中国的电子工业比较落后,线切割机床的生产厂均为国有企业。虽然技术能力强,但是由于与市场脱节,加之计划经济的束缚生产出的线切割机床不*故障率高,而且性能也很有限(只能切割50mm厚,效率为30mm²/min左右)但是无论如何这种线切割机床是中国特有的一种机床,它同国外的线切割机床相比虽然精度低一些,但是它的制造及使用成本是有优势的,对于那些发展中国家是非常适合的,正是由于这种潜在市场的需求。在中国实行市场经济以后,全国涌现出了很多的线切割机床生产厂,于是线切割市场上出现了无序竞争,无序竞争演变成价格竞争,为了降低成本,一些技术实力差的企业降低生产标准,加之国家有关技术监督机构管理不得力,使市场上的不同厂家的线切割机床质量出现巨大差异,同是线切割机床有的可以使用10年精度不衰减,有的只能使用二年,同一规格的线切割机床价格可以相差10万人民币,这确实给用户的选型造成很大困难(特别是国外用户)中走丝线切割机床所有主要零部件均采用品质供应商的产品,保证设备的整体质量与使用寿命。成都电火花中走丝线切割机床生产厂家
小批量多品种零件加工换模成本高,难道你不想用无需模具的中走丝线切割机床吗?四川伺服中走丝线切割机床可定制
国的高速走丝电火花线切割机床起源于20世纪70年代初,受当时较落后的电子工业影响,发展比较缓慢。进入80年代,市场经济的号角得到了众多中小型线切割机床生产厂的响应。但当时多数小型的线切割机床生产厂还处在原始资本的积累阶段,往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能。演化到90年代,就不可避免进入了一个无序竞争的状态。高速走丝线切割机作为由我国自主研发的一项技术,在整个机械加工史上具有着里程碑的意义。经历了上个世纪80年代的飞速发展,90年代的激烈竞争,当中国的模具工业以腾飞的增长比例跃进世界第三的行列时,国内电火花线切割机制造业在保持增长速度20%以上的同时,也正面临着市场的新一轮洗盘。一度雨后春笋般涌出的机械制造企业,试图分得高速电火花线切割机市场一杯羹,或成或败,在价格战后昙花一现的例子也比比皆是。激烈之后趋于平缓,恶性竞争之后寻求理性回归,而在这新一轮的大浪淘沙面前,国内高速线切割机又该如何在铅华洗尽后仍能笑傲市场?四川伺服中走丝线切割机床可定制