商机详情 -
四川智能中走丝线切割机床生产
控制电极丝空间形位变化的措施电火花线切割加工中,电极丝在放电力的作用下必然会发生空间形位变化莫测,使放电点滞后于进给方向的支撑点。为了控制电极丝的空间形位变化,可采用下述方法:增大电极丝的张力,并使支点尽量×近工件上下表面。由于高速中走丝线切割机床走丝电火花线切割机没有张力控制装置,增加电极丝的张力通常是通过适当增加绕丝预紧力和在切割过程中收紧电极丝来实现。现在也有人采用恒张力机构,虽有一定效果,但由于恒张力机构的响应速度较慢,走丝系统的瞬间干扰所引起的张力变化难以及时地被恒张力机构排除,电极丝的瞬间形位变化仍难以控制,加上这种恒张力机构较为复杂,使用不太方便,生产实践中很少采用。采用红宝石挡丝装置。此方法不*可限制电极丝的偏移和抖动,而且还可缩短导向支点与工件表面之间的实际距离,对稳定电极丝的空间位置有明显作用。但由于红宝石在加工过程中磨损严重,故使用寿命不长采用高耐用消费品磨性导向装置。该装置采用了高耐磨聚晶金刚石制成的孔径与电极丝直径相差0.02MM的导向器。使用该导向装置后电极丝的空间形位变化受到明显限制,可显著提高加工精度和加工表面质量。中走丝线切割机床拥有稳定的供应链体系,可保证设备与耗材的及时供应,不影响客户生产。四川智能中走丝线切割机床生产
高频脉冲电源的改造以往的HS-WEDM所用的高频脉冲电源是基于一次切割工艺而设计,既要获得较高的切割速度,又要保证加工表面质量不能太差,即在加工表面粗糙度RA《=2.5UM的情况下,有较高的切割速度,高频电源的脉冲宽度在4—40US范围内,脉冲参数变化范围较小,而多次切割则不同,在进行次切割时要求切割速度必须稳定在100MM平方/MIN以上,而不太计较加工表面粗糙度的高低,重点是加工稳定及较低的电极损耗。第二次和第三次修光,则希望能获得较理想的加工表面质量。为此,对高频脉冲电源进行了下述改造:成倍提高脉冲峰值电流,控制单个脉冲放电能量和脉冲电流上升率,使其加工速度和加工稳定性大幅度提高,电极丝的丝径损耗控制在切割50000MM平方后小于0.02MM。第二次切割应使加工表面的质量在次基础上提高一倍,由于此刻还有较大的加工余量,仍需讲究切割速度;所设定的脉冲参数能保证加工表面粗糙度RA在1.4—1.7UM范围内。第三次是加工表面修光,要求设置精微加工回路,以获得理想的加工表面质量。为此将脉宽降到1UM以下,保证有一定能量输出,以保证修光速度。四川智能中走丝线切割机床生产慢走丝设备采购与使用成本过高,难道你没发现中走丝线切割机床可满足多数加工需求吗?
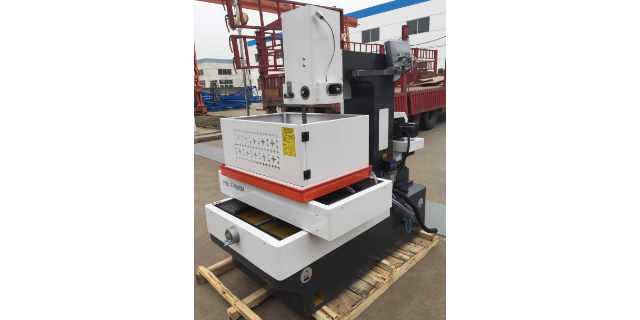
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等特点,因此也有其生存的空间。慢走丝的加工机床与快走丝加工机床相比,在加工效率,精度,表面质量等方面都具有非常明显的优越性。虽然慢走丝机床价格较贵,但随着制造业的高速发展,它将会被越来越多地应用于各加工领域。
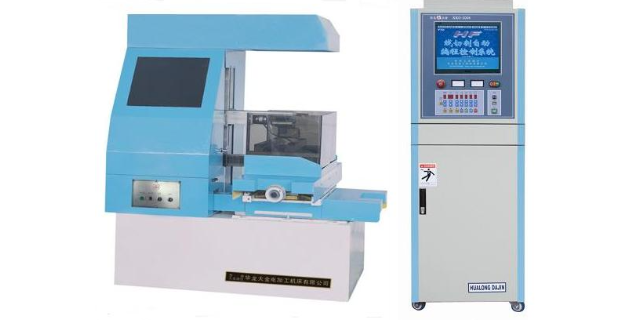
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。中走丝技术在这里指出,所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。中走丝线切割机床可根据客户的特殊加工需求,进行设备的定制化改造与升级服务。
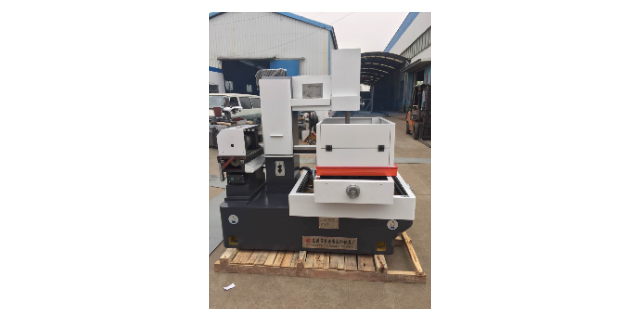
在金属加工制造行业里,大家对于与慢走丝加工、中走丝加工以及快走丝加工应该都不会陌生,它们都是指的电火花线切割机床,它们广泛应用于模具制造行业。那么这三种加工技术有什么区别呢?慢走丝加工技术的优点精密、复杂、长寿命冲压模具制造精度及表面质量要求的不断提高,快走丝加工技术已不能适应精密模具的制造要求,这种现状促进了慢走丝加工技术的迅速发展,其各方面工艺指标已达到了相当高的水平,是其它加工技术不可替代的。慢走丝加工技术的发展现状:1.加工精度提高多次切割技术是提高慢走丝加工精度及表面质量的根本手段。一般是通过一次切割成形,二次切割提高精度,三次以上切割提高表面质量。由于在切割拐角时电极丝的滞后,会造成角部塌陷。为了提高拐角切割精度,采取了更多的动态拐角处理策略。如:自动改变加工速度、自动调节水压、控制加工能量等。先进的慢走丝加工机床采用的高精度精加工回路,是提高加工工件平直度的有效技术,使厚件加工的精度得到显著提高;为了进行小圆角、窄缝、窄槽及微细零件的微精加工,前列的数控低速走丝电火花线切割机床可以采用0.02~0.03㎜的电极丝进行切割。模具制造行业需要精密加工冲压模与注塑模,中走丝线切割机床是模具加工的常用设备。四川智能中走丝线切割机床生产
批量加工产品一致性差废品率高,难道你不想用自动化程度高的中走丝线切割机床吗?四川智能中走丝线切割机床生产
国的高速走丝电火花线切割机床起源于20世纪70年代初,受当时较落后的电子工业影响,发展比较缓慢。进入80年代,市场经济的号角得到了众多中小型线切割机床生产厂的响应。但当时多数小型的线切割机床生产厂还处在原始资本的积累阶段,往往不具备整机制造能力,只能是组装式生产,生产全过程的质量控制根本谈不上,研发、创新就更不可能。演化到90年代,就不可避免进入了一个无序竞争的状态。高速走丝线切割机作为由我国自主研发的一项技术,在整个机械加工史上具有着里程碑的意义。经历了上个世纪80年代的飞速发展,90年代的激烈竞争,当中国的模具工业以腾飞的增长比例跃进世界第三的行列时,国内电火花线切割机制造业在保持增长速度20%以上的同时,也正面临着市场的新一轮洗盘。一度雨后春笋般涌出的机械制造企业,试图分得高速电火花线切割机市场一杯羹,或成或败,在价格战后昙花一现的例子也比比皆是。激烈之后趋于平缓,恶性竞争之后寻求理性回归,而在这新一轮的大浪淘沙面前,国内高速线切割机又该如何在铅华洗尽后仍能笑傲市场?四川智能中走丝线切割机床生产