商机详情 -
四川智能中走丝线切割机床推荐厂家
中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花放电所产生的加工热应力的影响,将产生不定向、无规则的变形,使后面的切割吃刀量厚薄不均,影响了加工质量和加工精度。因此需根据不同材料预留不同加工余量,以使工件充分释放内应力及完全扭转变形,在后面多次切割中能够有足够余量进行精割加工,这样可使工件尺寸得到保证。快走丝加工技术的优点顾名思义,快走丝加工是因为切割加工过程中电极丝作高速的走丝运转而得名。快走丝加工机床是我国的电加工机床,经过几十年的不断完善和发展,现已成为制造业中的一种重要加工手段。可满足中、低档模具加工和其他复杂零件制造的要求,在中低档市场中占有相当的分量。小批量多品种零件加工换模成本高,难道你不想用无需模具的中走丝线切割机床吗?四川智能中走丝线切割机床推荐厂家
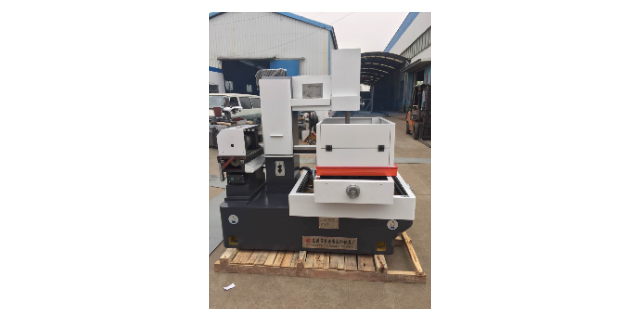
所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。实践中发现,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。四川模具加工中走丝线切割机床加工定制中走丝线切割机床提供完善的售前售后服务,可根据客户需求提供定制化的加工解决方案。
采用多次切割时,工件的加工质量得到了明显提高,而且切割次数越多,加工质量越高。但是过多的切割次数,会降低加工效率,提高加工成本。基于工艺经济性的原则,我们要严格控制切割次数,在满足加工质量的同时尽可能地提高加工效率、降低加工成本。综上所述,在多品种小批量小模数齿轮加工中选用多次切割的加工方式合适,能满足小模数齿轮制造时在质量、效率和成本上的要求。在某型号小模数齿轮加工时,我们分别采用中走丝电火花线切割机和快走丝电火花线切割机进行加工质量的对比,中走丝电火花线切割机在加工时采用多次切割的加工方式;而快走丝电火花线切割机在加工时采用单次切割的加工方式
走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,有的也只是往复走丝线切割机床,中走丝当初只是个别厂家因在传统线切割上增加了功能,为了与以前的一次切割的线切割做一个区分而创造的名词。现在线切割市场上充斥着各种中走丝线切割的产品,价格从二万多到十几万;很多中低端厂家将产品换个名称,价格就可以相差几万甚至更多,这是极为不合理的,就同一厂家来说,制作中走丝和制作快走丝,其成本至多也不过就增加了几千而已,原先的铸件还是那个铸件,原先用的导轨丝杆还是那个等级,本质上并未有多大的变化,但既然是谈中走丝了,在功能和配置等方面还是值得探究的。和手动线切割相比,中走丝线切割机床自动化程度更高,可减少人工操作降低劳动强度。
总结由于社会对产品多样化的需求更加强烈,多品种、中小批量生产的比重明显增加,中走丝加工采用传统的普通加工设备已难以适应高效率、高质量、多样化的加工要求,但中走丝加工具有结构简单、造价低以及使用消耗少等特点,因此也有其生存的空间。慢走丝的加工机床与快走丝加工机床相比,在加工效率,精度,表面质量等方面都具有非常明显的优越性。虽然慢走丝机床价格较贵,但随着制造业的高速发展,它将会被越来越多地应用于各加工领域。中走丝线切割机床提供完善的售后质保服务,设备出现问题可快速响应及时解决。四川智能中走丝线切割机床推荐厂家
中走丝线切割机床的切割速度可达 60mm²/min,兼顾加工效率与产品质量。四川智能中走丝线切割机床推荐厂家
中走丝加工在实践中得出,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。第三次、第四次或更多次切割(目前中走丝控制软件多可以实现七次切割)的任务是抛磨修光,可用小脉宽(目前小可以分频到1μs)进行修光,而峰值电流随加工表面质量要求而异,实际上精修过程是一种电火花磨削,加工量甚微,不会改变工件的尺寸大小。走丝方式则像第二次切割那样采用低速走丝限速进给即可。四川智能中走丝线切割机床推荐厂家