商机详情 -
眉山伺服中走丝线切割机床厂家
走丝线切割进入市场也已经有了好几年了,其实,中走丝这个名称目前在国家标准的数控机床产品命名中还没有,有的也只是往复走丝线切割机床,中走丝当初只是个别厂家因在传统线切割上增加了功能,为了与以前的一次切割的线切割做一个区分而创造的名词。现在线切割市场上充斥着各种中走丝线切割的产品,价格从二万多到十几万;很多中低端厂家将产品换个名称,价格就可以相差几万甚至更多,这是极为不合理的,就同一厂家来说,制作中走丝和制作快走丝,其成本至多也不过就增加了几千而已,原先的铸件还是那个铸件,原先用的导轨丝杆还是那个等级,本质上并未有多大的变化,但既然是谈中走丝了,在功能和配置等方面还是值得探究的。史上比较全的数控中走丝线切割加工问题解决方案。眉山伺服中走丝线切割机床厂家
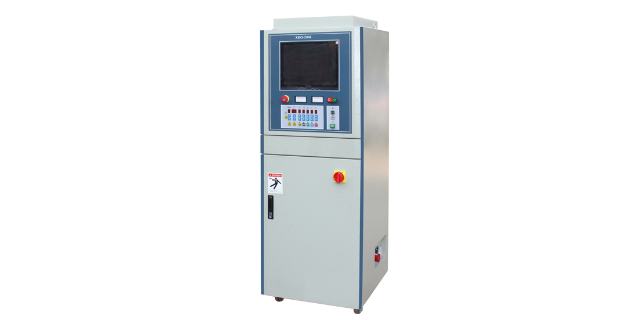
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。中走丝技术在这里指出,所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。中走丝线切割机床热线中走丝线切割机床采用多次切割工艺,粗加工快速去除余量,精加工提升表面质量与精度。
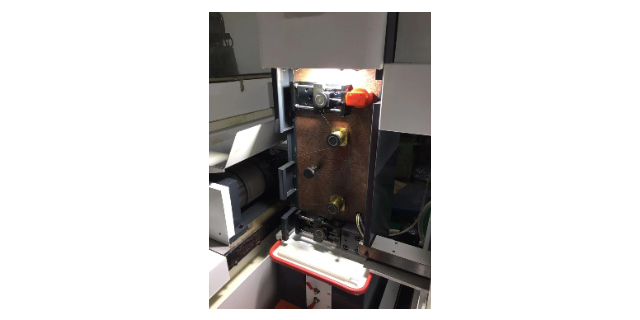
数字化智能高频以及数据库,这是中走丝必须的标准配置,在编程界面里,可以任意选择加工参数,并配备参数库,也就是可以调用预先设定的加工参数或者上次使用的加工参数。对于适合的参数可以随时储存。这一点并非所有厂家能到,有些所谓的中走丝加工参数是后期加入的,并且所谓的数据库只有这几个,由厂家在出厂时预设好的,客户无法自行增加。数字化智能高频应该由软件来控制的,它可以根据实际的加工情况,进行智能调整高频的放电能量以适应加工需求,这一点你只有在购买中走丝时问问厂家他们的高频是采用什么软件控制的即可。
快走丝加工机床比较大的优势在于拥有良好的性能价格比。由于它的实用性、经济性,所以在国内有较大的市场。传统快走丝加工采用一次切割的工艺,加工效率在40㎜²/min左右,表面粗糙度在Ra3.0μm左右,表面有较明显的线纹,加工精度在0.02㎜左右。为改善加工品质,快走丝加工机床制造厂家参照多次切割工艺,改进了机床的相关部件,出现了所谓的“中走丝机床”。机床的数控精度、脉冲电源、走丝系统、工艺数据库等大量的工艺技术方面有了较大的提高。提高了加工精度,改善了表面质量。目前快走丝加工机床的技术指标:进行一次切割的效率180㎜²/min,多次切割后的表面粗糙度为Ra≤1.0μm左右,此时的平均效率为50㎜²/min,加工表面光泽无明显切割条纹,加工精度0.01㎜,电极丝损耗≤0.01㎜/20万㎜²。这些性能指标看起来已经比较不错,但需要注意的是,获得这些指标需要保证好各个环节,一旦有出入,比如工作液的浓度、电极丝的损耗发生变化,就会影响加工质量的稳定性。对中走丝线切割机床的操作与维护有疑问,可联系我们的技术人员提供一对一的指导服务。
工件尺寸不合格1)钼丝处于不垂直的状态-----使用校丝仪校正钼丝。2)偏移量不合适-----先进行试切,根据实际尺寸来修正偏移量。3)钼丝损耗-----及时更换电极丝或者及时修正偏移量。4)机床状态欠佳----各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。5)工件变形----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。如何减少加工铝时导电块的磨损1)脉冲电参数的合理选取。2)切割液流动性及洗涤性良好且保证好的过滤效果。3)可在加工铝件的上下面上增加一薄钢板,可减少氧化铝或表面粘有氧化铝的颗粒在电极丝上的粘附。4)采用丝筒进电选件。中走丝线切割机床的电极丝使用寿命长,每公斤钼丝可加工约 100 万 mm² 的工件面积。眉山伺服中走丝线切割机床厂家
对中走丝线切割的粗制滥造说“不”!眉山伺服中走丝线切割机床厂家
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。所谓中走丝加工并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因此用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。眉山伺服中走丝线切割机床厂家