商机详情 -
四川数控中走丝线切割机床厂家现货
中走丝电火花线切割机(Medium-speedWirecutElectricalDischargeMachining简写MS-WEDM),属往复高速走丝电火花线切割机床范畴,是在高速往复走丝电火花线切割机上实现多次切割功能,被俗称为“中走丝线切割”。所谓中走丝加工并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因此用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。中走丝性价比怎么看?从哪里看?就这5点。四川数控中走丝线切割机床厂家现货
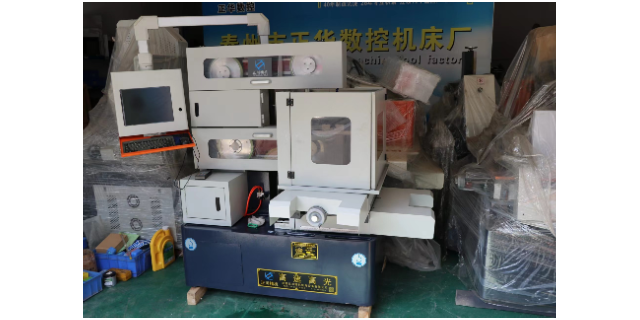
做一台数控设备都会有相应的国家标准和行业标准,目前中走丝由于国家还没有名录,因此,没有专门对应的标准,很多是都是企业自行的一些规定,这是片面的。在没有国家相关标准之前,该类型的机床至少要符合国家电火花线切割机(往复走丝型)的相关标准,如果连这个标准都不能达到,不要说中走丝线切割了。据悉国家相关部门目前正在制定中走丝线切割的相关国标,相信不久中走丝也就有了自己的标准。多次切割功能。这是中走丝必须具备的功能,无用多说,这也是中走丝提高光洁度的必备手段。但有些厂家由于软件控制的限制,对于多次是有限定的,可能只有2~3次,虽然从实际使用角度来说并非修刀次数越多越好,但修刀次数由于功能缺陷被限制住,这还是中走丝吗。四川数控中走丝线切割机床厂家现货你想知道中走丝线切割加工有哪些应用场景吗?
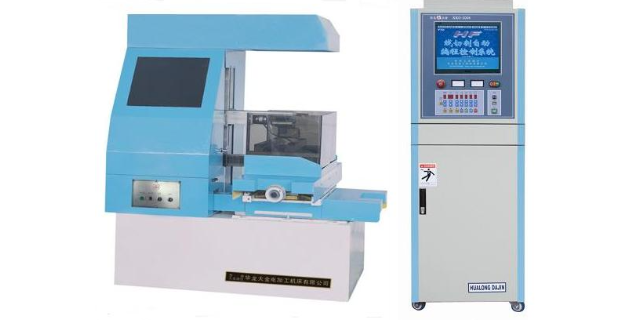
所谓“中走丝”并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,精加工时采用低速(1-3m/s)走丝,这样工作相对平稳、抖动小,并通过多次切割减少材料变形及钼丝损耗带来的误差,使加工质量也相对提高,加工质量可介于高速走丝机与低速走丝机之间。因而可以说,用户所说的“中走丝”,实际上是往复走丝电火花线切割机借鉴了一些低速走丝机的加工工艺技术,并实现了无条纹切割和多次切割。实践中发现,在多次切割中次切割任务主要是高速稳定切割,可选用高峰值电流,较长脉宽的规准进行大电流切割,以获得较高的切割速度。第二次切割的任务是精修,保证加工尺寸精度。可选用中等规准,使第二次切割后的粗糙度Ra在1.4~1.7μm之间。为了达到精修的目的,通常采用低速走丝方式,走丝速度为1~3m/s,并对跟踪进给速度限止在一定范围内,以消除往返切割条纹,并获得所需的加工尺寸精度。
工件尺寸不合格1)钼丝处于不垂直的状态-----使用校丝仪校正钼丝。2)偏移量不合适-----先进行试切,根据实际尺寸来修正偏移量。3)钼丝损耗-----及时更换电极丝或者及时修正偏移量。4)机床状态欠佳----各导轮,丝筒部,导电块,各丝杠导轨的润滑是否在比较好状态。5)工件变形----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。如何减少加工铝时导电块的磨损1)脉冲电参数的合理选取。2)切割液流动性及洗涤性良好且保证好的过滤效果。3)可在加工铝件的上下面上增加一薄钢板,可减少氧化铝或表面粘有氧化铝的颗粒在电极丝上的粘附。4)采用丝筒进电选件。慢走丝怎么了?为什么在国内卖不过中走丝?
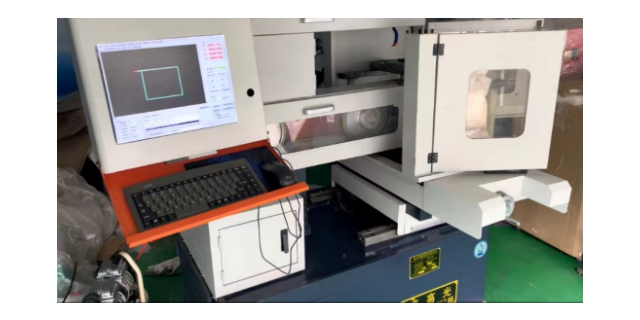
中走丝线切割机床是一种重要的加工设备,它广泛应用于各种金属和非金属加工,如模具、手表、汽车零部件、复杂零件的生产制造等。那么,中走丝线切割机床的工作原理是怎样的呢?下面将对其进行简单介绍。首先,我们需要了解加工的原理。中走丝线切割机床是通过电解加工的原理来处理材料的。将待加工的材料放在油槽中,通过电解液和切割线相互作用来实现加工。油槽中的液体不但可以冷却加工区域的温度,隔绝空气,避免氧化和火花的产生,还起到了将溶解物排出的作用。中走丝线切割机床的发展和优势。四川数控中走丝线切割机床厂家现货
人工操作线切割一致性差废品率高,中走丝线切割机床自动化程度高可提升产品合格率。四川数控中走丝线切割机床厂家现货
电火花线切割机的分类:电火花线切割机分为三类:快走丝电火花线切割机、慢走丝电火花线切割机和中走丝电火线切割机。快走丝电火花线切割机又被称作高速往复走丝线切割机,一般选用钼丝作为电极丝。电极丝以8~10m/s的速度经过工件并进行放电腐蚀,因速度较快容易在工件表面形成条纹,工件表面质量较低。同时,电极丝采用往复走丝的方式,且设备没有恒定张力控制的措施,故切割时电极丝会发生停顿、抖动和断丝,影响工件的加工精度,加工质量严重降低。四川数控中走丝线切割机床厂家现货