商机详情 -
DK7735快走丝线切割机床供应商
很多中小制造企业外购线切割加工服务,单次报价看似划算,批量核算后成本偏高,还面临交期不可控、图纸泄密、质量波动等风险。外发加工来回运输耗时,紧急订单难以快速响应,遇到复杂轮廓容易出现沟通偏差,导致多次返修。依赖外发会失去生产主动权,旺季时外协排队更会延误整机装配,影响客户信任与长期合作,制约企业业务的稳定拓展,也无法形成自主加工的**竞争力。快走丝线切割机床日常维护不到位易引发漏水、导轮磨损、放电不稳等故障,小问题拖延会变成主轴、电源等关键部件损坏,维修周期长、费用高。部分厂家只卖设备不提供本地化服务,四川地区企业遇到问题需长时间等待外援,生产线被迫停滞。缺乏规范保养指导与快速响应机制,会让设备有效作业率大幅下降,增加企业隐性成本,拖累生产计划执行,影响车间整体运转效率。快走丝线切割机床常见问题哪家好?DK7735快走丝线切割机床供应商
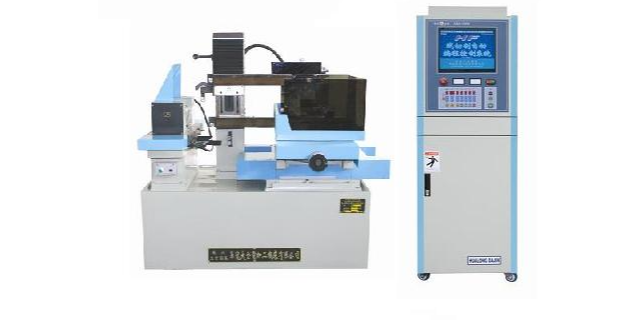
在宜宾的一家五粮液酒瓶模具制造企业,他们对于模具型腔的表面处理有特殊要求,需要在切割出大体轮廓后,靠钳工手工雕刻出精美的图案纹理。以前用旧的快走丝线切割机床开粗,由于切割表面太粗糙,硬度也不均匀,雕刻师需要先花大量时间将表面修磨平整后才能下刀。换用正川精机的快走丝线切割机床并使用多次切割工艺后,开粗留下的表面已经相当平滑,而且残余的变质层极薄且均匀,硬度变化小。雕刻师反馈说,下刀的触感更“顺”,不再有硬碰硬的打滑感,雕刻一组花纹的时间节省了约三成,而且花纹的边缘更齐整,少有崩口。虽然机床投资的着眼点是效率,但受益的却是产品的艺术表现力和工匠的工作体验,这种意想不到的改善,让该企业在同行中形成了独特的加工品质口碑,接到的样版定制订单明显增多。高速精密快走丝线切割机床厂家供应普通裁切设备无法加工复杂异形金属件,缺少快走丝线切割机床,很多精密订单难以承接生产。
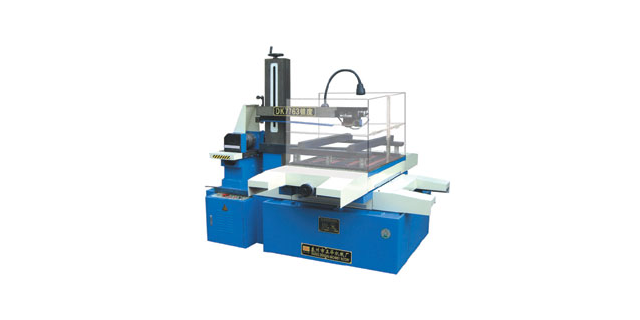
在选购快走丝线切割机床这类直接影响模具与零件精度和交货周期的关键设备时,决策眼光应该穿透初始购买价格,看到整个使用生命周期内的总拥有成本。市场上一些标价诱人的机型,可能隐藏着床身刚性不足带来精度快速衰减的风险,或者电气系统防护等级不够,在四川盆地湿润气候下故障率高的隐患。更关键的是,一些纯贸易型供货商往往无力提供深度的工艺应用培训和及时的现场技术支援,设备一旦遇到复杂故障或需要开发特殊材料的切割工艺,客户的产线就可能陷入漫长而代价高昂的停摆。到那时再发现节省下来的设备款,远不足以填补误工和质量损失造成的窟窿,为时已晚。因此,寻找一家在本地深耕多年、具备自主研发和完整维修服务能力,并且拥有大量可验证的客户案例的可靠伙伴,其价值远远超过那纸面上的价差。这不*能得到一台调校到佳状态的设备,更获得了持续生产稳定运行的保障。
快走丝线切割机床的锥度切割功能,在实际使用中常因机械精度不足而成为摆设。锥度切割依靠U、V轴驱动上丝架导轮实现电极丝倾斜,上下导轮之间的位置精度决定了锥角准确性。上导轮因长期使用产生磨损后,锥面出现阶梯状纹路,锥角与设定值偏差可达半度以上。对于模具拔模斜度等精度要求较高的锥度加工,这种偏差直接导致零件报废。部分用户因锥度功能不稳定,只能将本应由机床自动完成的锥度切割改为钳工手工修配,人力成本成倍增加。快走丝线切割机床的锥度精度保持,依赖于上下导轮组的定期更换和U、V轴丝杠间隙的校准,这些维护工作在许多车间被长期忽略。职业院校机械专业实训教学使用,快走丝线切割机床操作门槛低,适合学生入门学习电加工技能。
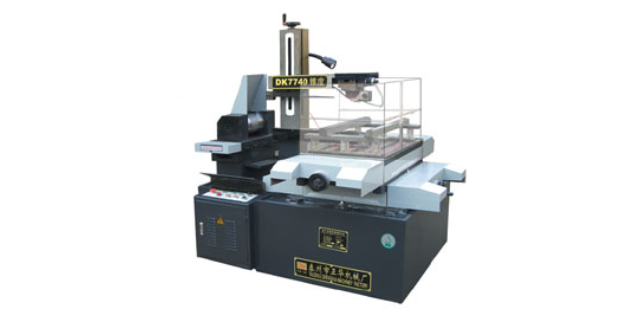
线切割机床做为冲压模具加工行业常用基本的设备,相信冲压模具从业人员一定再熟悉不过了。但是有很多同行对快走丝和慢走丝的区别却一直分不太细,在这里给大家详细的介绍下,线切割中快走丝和慢走丝到底有什么不同。、走丝速度不同。线切割机床中,快走丝和慢走丝是按照电极丝在工作时走丝速度来区分的,快走丝的走丝速度一般为300-700m/min。慢走丝的走丝速度一般为3-15m/min。第二、电极丝材料不同。快走丝的电极丝一般使用钼丝,钼丝直径较粗一般为0.1-0.2mm。而慢走丝的电极丝一般采用铜丝或者其他的金属涂覆线,丝经为0.03-0.035mm。第三、工作液不同。快走丝要求不太严格,工作液一般使用乳化液。慢走丝的工作液为去离子水或者煤油,而且还需配备过滤系统,在生产中不断过滤工作液中的杂质。第四、精度不同。快走丝由于是电极丝循环使用,随着电极丝的不断磨损,影响了加工精度。快走丝一般加工出来的产品精度为±0.015~0.02mm,。慢走丝的电极丝不循环使用,提高了加工精度,机床的加工精度可以达到±0.002mm。高速精密快走丝线切割机床哪家好?DK7735快走丝线切割机床供应商
成都市快走丝线切割机床供应商家。DK7735快走丝线切割机床供应商
快走丝线切割机床的“放电间隙跟踪”是维持稳定切割的重要控制环节。加工时,电极丝与工件之间始终需要保持一个微小的放电间隙,通常为零点零一至零点零二毫米。这个间隙会因工件厚度变化、材料局部硬点、工作液浓度波动等因素而改变。伺服系统通过实时检测放电电压和电流,判断间隙状态:间隙过大时电压升高、放电中断,系统加速进给;间隙过小时电压降低、短路倾向增大,系统减速回退。一台快走丝线切割机床的加工稳定性,很大程度上取决于这套间隙跟踪系统的响应速度和判断准确性。响应迟缓的系统在间隙突变时来不及调整,就会出现断丝或短路烧伤。现代快走丝线切割机床采用高频采样和自适应控制算法,可在毫秒级时间内完成间隙状态判断和进给调整。DK7735快走丝线切割机床供应商