商机详情 -
大功率快走丝线切割机床产品介绍
l斜度垫块:线切割一般要自己准备一些工具,其实线切割的一个好处就是很多特别的工具都可以自己做出来,像特殊大小的内六角扳手临时急用可以自己割一个也很快,包括这个斜度垫块,比如从3°到30°的斜度垫块,自己设计一个图样,用比较标准的不锈钢铁块割出来,设计图纸时要在底部留个凹槽,方便转角的九十度位置不要抵住,转角交点到两边直边分别距离10mm或15mm等,总之要是一个好记的数值,而且都一样,这样使用起来就非常方便,要切割大斜度的模块可以直接把模块架斜,然后用斜度垫块来辅助找数,这里要注意,就像用直角借铁一样,找数时必须把模具和借铁的接触位置都擦干净,这样才能保证碰数准确。碰数时要靠紧,紧密贴合,保证数据精度。还有要测量模具外形长度与图纸数据是否吻合,相差多少,要看模具取数位置,然后才能确定找数方法和准确数值。所有要求分中但实际单边找数的都有这个问题,就是外形是否和图纸数据符合,相差多少,要测量出准确数据,单边取数时要把误差考虑进去。数控智能快走丝线切割机床生产厂家。大功率快走丝线切割机床产品介绍
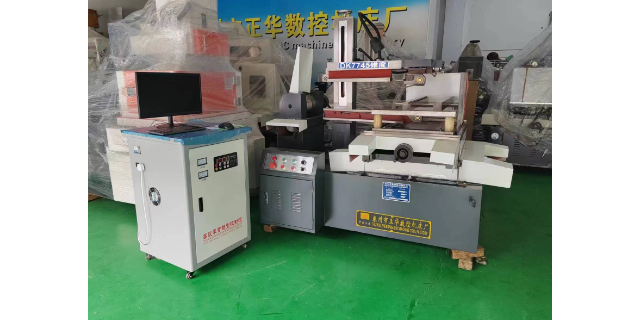
老式快走丝线切割机床的电气系统老化,带来的偶发性故障是生产管理的隐形威胁。控制柜内电解电容在连续使用八至十年后容量衰减可达百分之三十以上,电源纹波增大导致脉冲输出不稳定,加工电流表看似正常,但切割面时好时坏。接插件氧化造成接触电阻增大,机床在运行中随机出现驱动报警或程序中断,故障时有时无,用常规手段难以定位。这类隐性故障对生产的破坏在于其不可预测性:一批着急交付的零件可能在加工到一半时突然停机,已经切了数十个小时的工件因位置丢失而报废。损失的不只是当件工时,还包括重做所需的全部材料和加工时间。数控智能快走丝线切割机床厂家供应和普通人工切割相比,快走丝线切割机床加工一致性更好,次品率更低,批量生产品质更稳定。
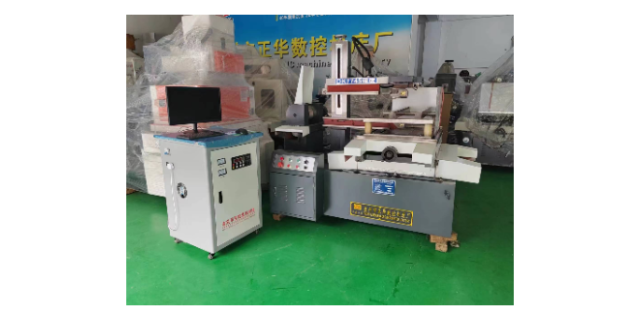
快走丝是电火花线切割的一种,也叫高速走丝电火花线切割机床,其电极丝(一般采用钼丝)作高速往复运动,走丝速度为8~10m/s,电极丝可重复使用,加工速度较高。快走丝加工发现火花的瞬间高温会融化和氧化局部金属,从而开拓并发明了火花加工方法。火花线切割机是高速往复式电火花线切割机(“速另外,根据快走丝加工工作台的形式,可以分为单柱交叉工作台和双柱类型(通常称为龙门型)。快走丝加工是电火花线切割的一种,快走丝加工又称为高速线材EDM-HS(WEDM-HS),是我国生产和使用的主要机型,是我国的电火花线切割加工模式。
l挤紧块:主要就是要保证斜面角度,另外根据要求要留余量,两头割圆角倒角,可以放大一点,或者说是避空一点,总之不要挡住了,倒角位置是不重要的,根据实际数据避空0.5以内都可以。l扁顶针割扁顶针要注意要打开清角,转角位置不清角可能很难配,要割顺,效果像顶针一样。l镶件批挂台:是快走丝常做的事,有的工厂是出于经济考虑,用慢走丝加工镶件外形,但挂台这一刀用快走丝开粗然后磨床加工到位的,可以节省慢走丝加工成本,这个是开粗的过程,靠磨床加工到位,所以快走丝加工的时候精度要求不高,但是也要十分小心,主要是看清楚方向,不要把挂台留到头部位置了,那就彻底报废,另外一半要在挂台转角位置线割一条0.3×3的槽,大小不定但要割这条槽,这样做是方便磨床加工,因为他们加工角部是加工不到位的,他们加工角部非常困难。线割一条槽后给后面的工序带来非常大的方便。我的经验是外形留0.1单边,但头部长度很重要,少留0.3以上,为保险起见的,有时候也可以直接按照材料厚度直接只加工侧面就算了,长度留短了就直接报废。机械维修厂加工非标修补配件,快走丝线切割机床可快速出件,缩短设备维修的等待周期。
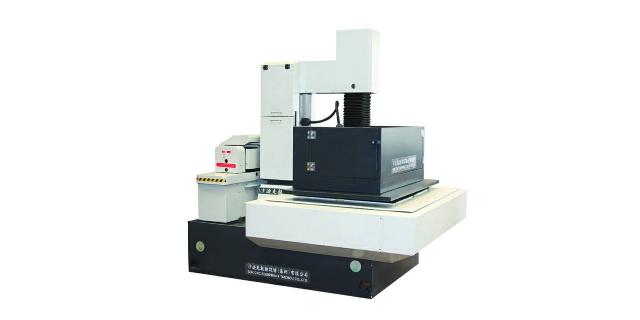
部分企业采购快走丝线切割机床时,在本地经销商和外地低价供应商之间犹豫。外地低价产品的吸引力在于初次采购成本可降低百分之十至二十,但后续使用中的服务响应问题随之而来。机床出现故障需要维修时,外地供应商的工程师到场时间以天计,备件邮寄耗时数日,设备停机一周并不罕见。对于依赖快走丝线切割机床维持日常产能的加工厂,停机和延误损失常超过采购时省下的差价。在四川市场,选择具有本地生产和维修能力的供应商,在设备全生命周期内的综合成本往往更低。这个经验在多个客户的设备采购复盘中被反复提及。本地快走丝线切割机床哪家好?高效便捷快走丝线切割机床采购
想要实地考察设备加工效果,可预约前往厂区展厅,现场观看快走丝线切割机床的实际运行演示。大功率快走丝线切割机床产品介绍
很多企业采购快走丝线切割机床后,面临技术支持不足的问题。尤其是刚接触电加工行业的企业,操作人员缺乏经验,遇到加工参数设置不合理、零件精度不达标、常见故障排除等问题时,无人指导。部分厂家只负责设备销售,不提供操作培训和技术支持,企业只能自己摸索,不但浪费大量时间,还可能因为操作不当导致设备损坏或产品报废。对于小批量多品种生产的企业来说,每次更换加工产品都需要重新调试参数,没有专业的技术支持会严重影响生产效率。某新开的五金加工厂曾因参数设置错误,导致一批价值 5000 元的零件全部报废,延误了交货期。大功率快走丝线切割机床产品介绍