商机详情 -
石墨砂线机价格
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复走丝结构金刚石切形机也可以选择与环形线一样的线径。线切割机安全操作规程完整版。石墨砂线机价格
砂线机
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线来切,诶,这个问题真的有明显改善,这点在切割碳化硅晶体上有体现,1000米金刚石线切直径150毫米的碳化硅中途不换线切割下来效果满意。但其实这个问题没有得到真正的解决,原本是上的180~200米线,切割500mm长的大尺寸翡翠可以做到中途不换线,现在多上了五倍金刚石线,在切割过程中,如发生断丝现象,这一筒线就有被废的风险。材料价值高的还无所谓,一般的材料价值不高的,用户还是觉得不划算。石墨砂线机价格陶瓷行业工业陶瓷与电子陶瓷的精密加工,砂线机可避免陶瓷材料在切割过程中崩裂。
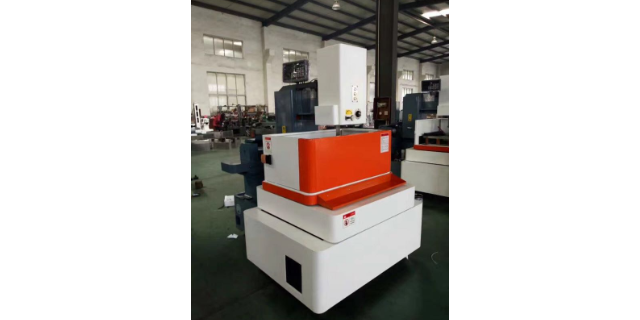
不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。一起来看一下翡翠切割速度设置方法。多数翡翠的莫氏硬度为6.5~7之间,少数老坑料的硬度在7.5左右,部分新坑料在6以下。不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。翡翠,是玉石的一种,是在地质作用过程中形成的以硬玉为主,次为绿辉石、钠铬辉石、霓石、角闪石、钠长石等矿物成分组成的达到玉级的多晶体。翡翠的结晶特点单斜晶系,常呈柱状、纤维状、毡状致密体,原料呈块状,次生料为砾石状。所以切割翡翠时,基本上不考虑晶向崩裂的问题。对于硬度较低的翡翠,切割速度可达到13000mm²/小时,硬度高的翡翠9000mm²/小时,硬度达到7.5的翡翠,切割速度控制在7000mm²/小时左右就可以了。
被切割的工件尺寸大小。小尺寸的工件切割速度会更快,因为工件小,排屑更快;工件大,排屑不畅,切屑堵在切缝中会产生一些重复切割。而且工件因为大,跟金刚石线的接触面积增大,产生的阻力就越大,切割速度就越慢。加工工艺。改变加工工艺,是为了让金刚石线与工件的接触面积变小,小尺寸的工件切割起来更快。跟一根筷子容易折断,十根筷子放在一起不容易折断是一样的道理。金刚石线运行速度越快,表明切割速度越快。切削液的作用也不可忽视。切削液的主要作用是冷却和及时带走切屑,让切割更顺利。反之,切削液选择不当,不能起到及时带走切屑的话,会让金刚石线产生重复切割,影响切割的速度。金刚石线切割加工-金刚石线切割加工批发。
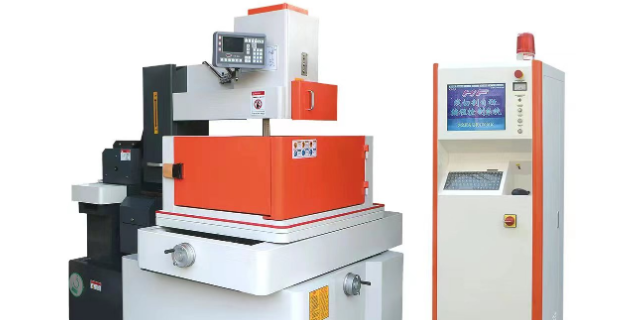
金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种加工工艺。金刚石线切割过程中,由于材料硬度很硬的原因、金刚石线进给速度快等因素,会使金刚石线的切削力与材料和机床进给速度不成正比,产生了一个拉弓弯曲的现象。金刚石线切割机是数控程序编程控制它的运行轨迹,给数控程序加工指令中设定的参数如果是材料本身尺寸的数据,加工过程中的拉弓弯曲程度没有计算在内,机床切割走完数控程序中的参数,就会停止加工,而拉弓弯曲的金刚石线,实际上并没有加工完材料,因此就会造成机床已经走完程序,却发现材料还在工作台上并没有下来。所以,金刚石线切割切片机也是需要加补偿的。金刚石线切割切片机加工补偿的设置,是要根据不同情况来设置参数的大小。切割表面粗糙需要大量后续打磨工序,难道你不想用切割面光洁度高的砂线机吗?石墨砂线机价格
砂线机的设备故障率低,维护简单方便,可保证企业生产的连续性与稳定性。石墨砂线机价格
金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚石线切形机、3.单向环形线结构金刚石线切形机。三种结构金刚石线切形机对金刚石线的使用:金刚石线切割机弓架运动式结构使用的是线径0.5~2mm长度在几十公分到2米之间的粗短线,往复循环走丝结构使用的是线径0.2~0.45mm长度从几十米到几百米甚至上万米的细长线,单向环形线结构使用的是线径0.6~2mm的几米长的一根圆环线。弓架结构和往复循环走丝结构的金刚石线为单根,环形线则是由一根线互相缠绕在一起的特殊金刚石绳线。石墨砂线机价格