商机详情 -
玻璃砂线机厂家
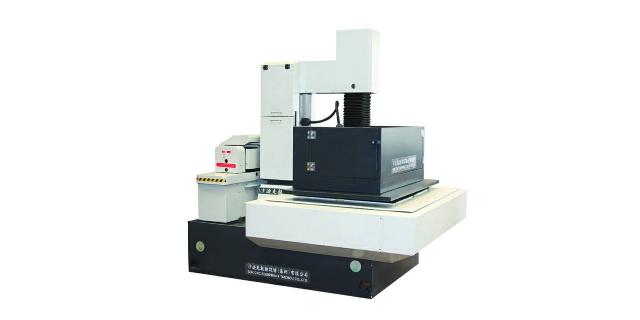
机床由床身、座标工作台、弓架、工作液箱及附件等组成。加工用砂线固定在弓架上,工件用压板螺丝固定,控制台发出脉冲信号,步进电机按信号旋转,经变速齿轮、丝杠螺母传动使工作台运动切割工件,加工出直线、园弧等几何图形。1.机床的主要组成部分。本机床主要由工作台部分、底座部分、弓架部分、电气部分、防护部分组成。2.结构布局与特点。整机采用床身固定。工作台在床身上作X向/Y向移动,弓架在立柱上作Z向往复运动,立柱采用中国台湾产直线导轨磨损小,使用寿命长等特点。弓架往复运动的平稳和可靠性。整机布局合理、美观,机床整体的刚性。陶瓷行业工业陶瓷与电子陶瓷的精密加工,砂线机可避免陶瓷材料在切割过程中崩裂。玻璃砂线机厂家
砂线机
金刚石线的价格。环形线是由一根较长的钢丝线互相缠绕,在接头的地方焊接起来,打磨光滑之后再去电镀,才可能保证环形线的焊接点不会在加工过程中突然断裂而影响加工精度。成品环形线的长度要求误差不能太多。这就导致了环形线的制作成本较高,所以它的售价自然会高。,对材料的要求。前面说到环形线的总长度在3~5米之间,对切割材料的尺寸大小和硬脆程度都有一定限制。对材料要求尺寸不能太大,也不能太硬,否则会因为磨损过快无法保证金刚石线的使用寿命。相对环形线结构来说,往复循环走丝对材料的要求就宽泛多了。,切割细节。往复循环走丝结构金刚石线切形机可使用0.25~0.35mm线径的金刚石线,切缝小,能切割出更多细节,比如内转角。玻璃砂线机厂家需要切割多种不同类型的材料,还有比适配性更强的砂线机更合适的加工设备吗?
从另一个角度理解:电火花线切割机是属于特殊加工机床,它是使用一根金属丝放电产生高温,对工件进行腐蚀达到加工的目的。金刚石线切割机是属于刀具机床,它是一种物理切割的加工方式,是使用一根电镀有金刚石颗粒的金属丝,经过反复运行,与工件之间产生摩擦,达到加工的目的,如果见过木匠做木工的,就明白金刚石线切割机就是一种锯的方式,而电火花线切割机是高温融解的方式。两种机床对加工作用的对象也不同,金刚石线切割机适合所有脆性材料,包括能导电的、不能导电的和半导电的材料,只要低于金刚石硬度的材料都可以切,注意哦,这里说的是脆性材料,不太适合黏性的金属材料。电火花线切割机只适合导电的材料,适合导电的金属材料。可以说两种线切割机床是不同的加工方式,加工的对象不一样,它们的关系其实是对彼此的补充。
切割:切割石墨能达1000平方毫米/分钟(不计光洁度和粗糙度),可根据用户要求设计成单头、双头、三头和四头结构。双头结构一次可同时加工两个规格相同的产品,三头一次加工三个规格相同产品,四头一次可同时加工4个规格相同的产品。2、表面:砂线切割表面无微观裂纹;表面粗糙度可达Ra0.4um。3、破碎率低:切割非金属脆性材料,破碎率较其他方法为。4、弓架结构灵活:弓架可根据产品具体情况调节切割厚度,有100mm、150mm、200mm、250mm四个档次可调,加工件的精度。5、夹头通用:0.7~3.0mm之间的砂线都能使用,不需要额外购买与砂线规格对应固定尺寸的夹头。6、新增护罩外壳,环保美观。线切割机安全操作规程完整版。
设备功能:切割直体形状。利用一根两端电镀有金刚石颗粒的钢丝线上下往复运动,与工件磨檫产生切削,达到切割加工的目的。加工时,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。(注:用于砂线切割机的电镀金刚石线只有中间用于切割的一段电镀有金刚石颗粒,钢丝两端各留一定长度没有电镀金刚石颗粒,测量未镀金刚石颗粒的钢丝直径即为金刚石线的规格。)使用本设备加工方法特点是可以加工对电火花线切割机床难以加工的不导电材料。砂线机定期进行技术升级与产品迭代,不断提升设备的性能与用户体验。玻璃砂线机厂家
人工切割效率低一致性差难以满足量产需求,难道你不想用自动化的砂线机提升产能吗?玻璃砂线机厂家
为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,或者金刚石线被疲劳磨损断线,需要更换新的金刚石线继续加工。新的金刚石线与换线之前的线径不一致,切割出来的结果就会出现切割断面衔接处出现线痕的问题。金刚石线切割机中途换新线会出现线痕的问题,不光是出现在金刚石线竖切机床上面,金刚石线横切机床上面也是如此,原因正在查找。金刚石线切割机中途换新线会出现线痕的问题,出现在超硬材料和天然材料上面比较明显,对于有一定晶向的玻璃制品情况却好得多。在这里,我们不想误导用户,只能从我们作为厂家切割经验来判断。有可能是因为金刚石线磨损过度和转台转速的原因。玻璃砂线机厂家