商机详情 -
陶瓷切割机怎么定价
材料的硬度和脆性程度。用金刚石线切割方式加工,硬度不同和脆度不同的材料切割速度也是不一样的。因为金刚石线切割机是物理机械方式切割,在切割材料的同时金刚石线自身也在磨损(伤敌一千自损八百的方式)。硬度越高的材料对金刚石线的磨损越快,金刚石线的切削力就减弱得越快,所以材料越硬切割速度会越慢;越软的材料,切割速度越快。比如玻璃和翡翠这两种材料,我们做过切割对比,两种材料在莫氏硬度6~7之间的玻璃和翡翠,硬度差不多,但玻璃比翡翠的脆性更大。玻璃的切割速度每小时七万到十万平方毫米,而翡翠的切割速度却只有玻璃切割速度的二分之一、三分之一甚至是四分之一。不难发现,硬度一样的情况下,脆性更大的材料切割速度会更快。生物陶瓷实验室加工义齿与骨修复样品,实验室陶瓷切割机可精细加工,适配复杂的仿生结构。陶瓷切割机怎么定价
实验室陶瓷切割机
立式结构和卧式结构的金刚石线切割机床,各有各的优势,可以根据不同需要而选择不同结构的机床。它们的进刀方式不同:立式结构的金刚石线竖着从侧面进刀切割;卧式结构的金刚石线横着从工件的下方或者从工件的上方进刀切割。大体上,金刚石线切割机床立式结构有C型、T型或厂型结构,卧式结构有设计为框架结构或龙门式结构。立式结构一般设计为接近经典的三角形全支撑结构,这种线架在切割加工时两导轮的距离是固定的,只有工作台和转台在运动,误差精度范围主要因素在工作台和转台上;卧式框架结构金刚石线切割机加工区导线轮由四根柱子类似弹簧一样的导轨控制,所以卧式框架结构的导线轮是运动的,加上工作台和转台,比立式结构的机床多了影响加工精度的因素,因此切割相同尺寸的同一种材料,立式金刚石线切割机的表面切割质量优于卧式框架结构的金刚石线切割机床。龙门卧式结构是针对大尺寸材料设计的,承重大,机床刚性足,机床精度保持好,龙门结构稳定性和精度保持性优于框架结构卧式机床。实验室陶瓷切割机服务费想了解设备的培训与售后政策,可直接致电咨询,获取实验室陶瓷切割机的完整服务说明。
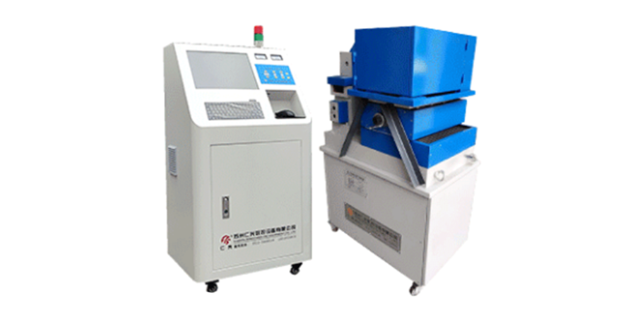
实验室陶瓷切割机的切割速度与材料去除率之间的关系,是用户优化工艺时需要理解的基本规律。切割速度通常用进给速度表示,即单位时间内线锯沿切割方向前进的距离。进给速度提高,材料去除率增加,但切割力也随之增大,崩边和微裂纹风险上升。对于氧化铝陶瓷,进给速度从每分钟二毫米提高到五毫米时,切割效率提升约一倍半,但切面崩边尺寸可能从零点零五毫米增加到零点一五毫米以上。用户需要在效率和质量的平衡中选定参数。正川精机的实验室陶瓷切割机控制系统允许用户分段设置进给速度,例如在切割起始和结束阶段采用较低速度以减少边缘崩边,中间段采用较高速度提升效率。这种分段进给策略在保证切割质量的同时缩短了总切割时间。
用于加工非晶铁芯的金刚砂线切割成型装置,包括底座,移动平台,环形金刚砂线机构和工件夹具平台;所述移动平台,工件夹具平台分别设置在底座上,所述工件夹具平台用于固定待加工的毛坯件;所述移动平台包括x轴移动导轨,y轴移动导轨,环形金刚砂线机构设置在x轴移动导轨上,x轴移动导轨设置在y轴移动导轨,环形金刚砂线机构通过x轴移动导轨实现在x轴方向的移动,通过y轴移动导轨实现在y轴方向的移动.本发明提出一种用于加工非晶铁芯的金刚砂线切割成型装置,其可在切割成形时防止非晶晶化,并且实现低成本切割大型非晶铁芯,又不会使铁芯受到污染.主轴升降和进给由程序驱动,实验室陶瓷切割机能沿设定路径割出弧形或异形轮廓。
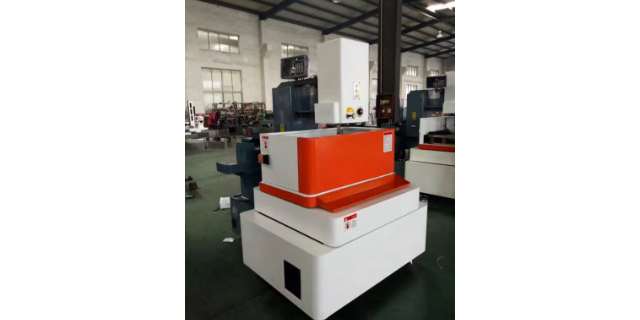
金刚石线切割机的用途是切割脆硬材料,那么为什么金刚石线切割机不适用于切割金属材料会呢?首先一个切割速度的问题,我之前在其他厂家工作时,曾经我们做过用金刚石线切割机切割直径为100mm钛合金圆柱的试验,客户原先是使用的锯条切割,切割一片使用的时间为15分钟,但切缝太宽,为了节省成本,客户想找别的方式切割钛合金。用其他厂家的快走丝电火花线切割机切割一片耗时2个小时(120分钟),用我们的快走丝电火花线切割机切割一片耗时1小时20分钟(80分钟),用我们的往复运动式金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。这就表示电火花线切割机床切割直径为100mm的导电硬金属钛合金圆柱体,慢2个小时可以切完;而用金刚石线切割机切割同样的钛合金圆柱体一刀则需要10~14个小时。这是用户无法接受的切割速度。硬脆陶瓷切割容易产生内部隐裂,没有适配的实验室陶瓷切割机,样品后续检测易出现误差。成都陶瓷激光切割机推荐厂家
正川精机拥有专业的技术研发团队,实验室陶瓷切割机的性能与品质都经过市场验证。陶瓷切割机怎么定价
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复走丝结构金刚石切形机也可以选择与环形线一样的线径。陶瓷切割机怎么定价