商机详情 -
资阳陶瓷切割机加工中心
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。面对窄公差要求的异形陶瓷件,难道不试试实验室陶瓷切割机的多轴联动切割方案吗。资阳陶瓷切割机加工中心
实验室陶瓷切割机
为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,或者金刚石线被疲劳磨损断线,需要更换新的金刚石线继续加工。新的金刚石线与换线之前的线径不一致,切割出来的结果就会出现切割断面衔接处出现线痕的问题。金刚石线切割机中途换新线会出现线痕的问题,不光是出现在金刚石线竖切机床上面,金刚石线横切机床上面也是如此,原因正在查找。金刚石线切割机中途换新线会出现线痕的问题,出现在超硬材料和天然材料上面比较明显,对于有一定晶向的玻璃制品情况却好得多。在这里,我们不想误导用户,只能从我们作为厂家切割经验来判断。有可能是因为金刚石线磨损过度和转台转速的原因。乐山实验室陶瓷切割设备加工定制大尺寸陶瓷板下料时总是崩角,实验室陶瓷切割机从起刀到收刀全程平稳走速,保护棱角。
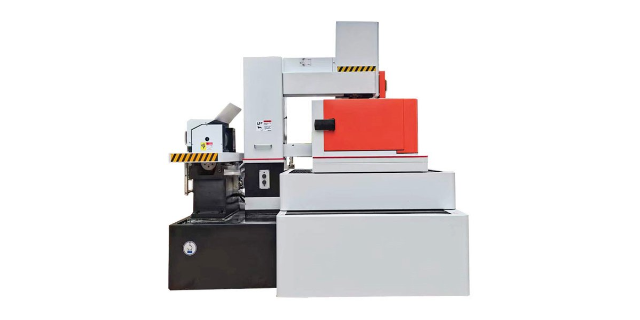
金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种加工工艺。金刚石线切割过程中,由于材料硬度很硬的原因、金刚石线进给速度快等因素,会使金刚石线的切削力与材料和机床进给速度不成正比,产生了一个拉弓弯曲的现象。金刚石线切割机是数控程序编程控制它的运行轨迹,给数控程序加工指令中设定的参数如果是材料本身尺寸的数据,加工过程中的拉弓弯曲程度没有计算在内,机床切割走完数控程序中的参数,就会停止加工,而拉弓弯曲的金刚石线,实际上并没有加工完材料,因此就会造成机床已经走完程序,却发现材料还在工作台上并没有下来。所以,金刚石线切割切片机也是需要加补偿的。金刚石线切割切片机加工补偿的设置,是要根据不同情况来设置参数的大小。
金刚石线的线径与切割速度C型往复走丝金刚石线切形机使用的金刚线直径一般在0.2-0.45mm。C型金刚线切形机适合对切缝要求更小,损耗要求更低的客户。环形金刚石线切形机使用的金刚线直径在0.65mm-0.7mm,因为现阶段环形线的制造技术使得只有0.65mm左右的环形线能高速运转。金刚线母线在0.65mm,电镀上金刚石以后的线径大,所以环形线的切缝比C型切缝大;而且环形线电镀的金刚石颗粒大,因此更锋利,切割速度也更快。用户应根据自己的需求选择适合自己的机型。导线轮造价不同C型往复走丝金刚线切形机的导线轮直径在100mm左右,导线轮造价成本低。环形金刚线切形机的导线轮直径在250mm左右,导线轮是铝滑轮外径包裹耐磨高分子材料,当然导线轮的造价成本也高。我们带样机上门试切的服务,让您可以亲眼验证实验室陶瓷切割机在自家陶瓷件上的表现。
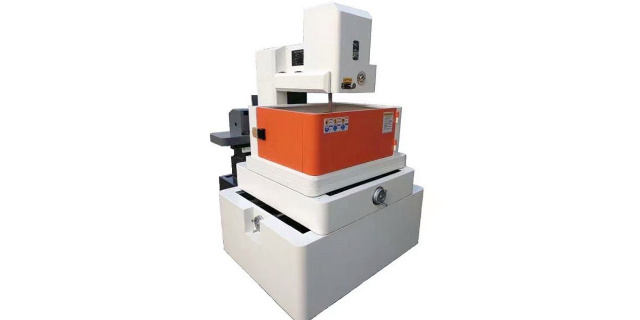
其实在几千年前,老祖宗们就利用线来锯玉石等材料了。线切割的方式,现在分为金刚砂线切割、电火花线切割、锯床等。金刚砂线切割原理和电火花线切割原理是完全不同的。金刚砂线切割原理:金刚砂线切割原理就是锯床的原理,它完全是物理方式,一种机械加工的行为,就跟你在家做饭用菜刀切菜切肉的原理一样。金刚砂线切割原理是利用一根镶嵌有金刚砂或微粉的钢线,这根钢线称为金刚砂线,由电机高速运转带动丝筒转动运行,金刚砂线由丝筒出发,经过导线轮,由导线轮带动金刚砂线高速连续移动,与物品连续接触,同时被加工的物品被固定在工作台上,由工作台缓慢推进,与金刚砂线之间产生磨损,达到切削的目的。从签订合同到安装培训,实验室陶瓷切割机的交付流程有专人跟踪,节点清晰可查。资阳陶瓷切割机加工中心
还在为几片陶瓷外发切样等上一周吗,实验室陶瓷切割机放在自己实验室内当天就能取出试样。资阳陶瓷切割机加工中心
电火花线切割原理:电火花线切割原理是种特殊方式,通过带电产生高温融化掉与电极丝接触的部分。具体基本工作原理是利用连续移动的细金属丝(称为线切割的电极丝,这电极丝可以是钼丝,可以是铜丝)作电极,带电的电极丝在运行中不断与工件放电,瞬时温度在放电点处超过六千度,对工件进行脉冲火花放电蚀除金属,以此达到切割成型加工的目的。金刚砂线切割原理主要是磨,电火花线切割原理是高温腐蚀,完全不一样哦。因为它们擅长的领域不同,金刚砂线切割针对的是脆性材料,电火花线切割针对的是能导电有韧性的金属材料。资阳陶瓷切割机加工中心