商机详情 -
南充实验室陶瓷切割设备供应厂家
材料的硬度和脆性程度。用金刚石线切割方式加工,硬度不同和脆度不同的材料切割速度也是不一样的。因为金刚石线切割机是物理机械方式切割,在切割材料的同时金刚石线自身也在磨损(伤敌一千自损八百的方式)。硬度越高的材料对金刚石线的磨损越快,金刚石线的切削力就减弱得越快,所以材料越硬切割速度会越慢;越软的材料,切割速度越快。比如玻璃和翡翠这两种材料,我们做过切割对比,两种材料在莫氏硬度6~7之间的玻璃和翡翠,硬度差不多,但玻璃比翡翠的脆性更大。玻璃的切割速度每小时七万到十万平方毫米,而翡翠的切割速度却只有玻璃切割速度的二分之一、三分之一甚至是四分之一。不难发现,硬度一样的情况下,脆性更大的材料切割速度会更快。雅安玉石陶瓷切割机多少钱一台?南充实验室陶瓷切割设备供应厂家
实验室陶瓷切割机
现在,大家都知道500mm以上的大尺寸翡翠玉石用360度旋转切割效果比其他方式的切割效果更好,但是如果匀速切到,中间就会有螺旋线痕,这个问题在很长一段时间里都没有得到有效解决。这种情况在硬度较高的碳化硅上面出现过,另外天然的大尺寸翡翠玉石也会出现这种情况。一开始,我们认为是切削液没有进入到割缝里面造成的。加了一个喷水嘴,从工件的两头喷水到金刚石线上,让金刚石线进入的时候把切削液带进切缝里。结果发现结果没有改善。接下来我们再加两个喷水嘴,从工件上方往割缝中喷水,两头喷金刚石线的水嘴同时也继续喷水,切割出来效果依然没有改变。成都陶瓷激光切割机厂家供应浙江实验室陶瓷切割机厂家。
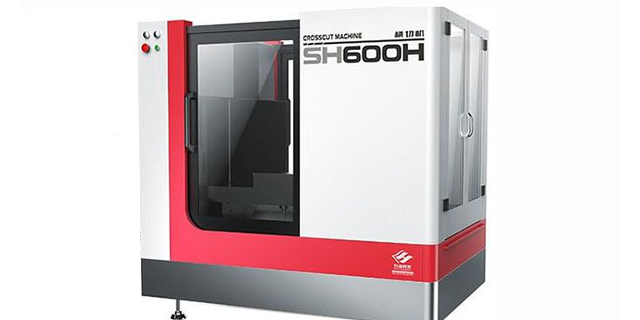
弓架运动结构金刚石线切割机主要是切形状类的机床,但因为机床震动较大,只能切厚片,不能切薄片。它的工作原理是通过一根电镀金刚石线,由弓架带动上下往复运动,与工件发生切削从而达到加工的目的。用电镀金刚石线做为刀具,对工件进行加工,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。往复循环走丝结构能切薄片,能切形状,在金刚石线很细的情况下切形状不能切太厚。往复走丝运动式金刚石线切割机的工作原理是利用一根金刚石线高速往复走丝运动,与工件接触发生磨削而达到加工的目的。
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复走丝结构金刚石切形机也可以选择与环形线一样的线径。很多实验室在用简易湿式锯时苦于飞溅,实验室陶瓷切割机的全封闭钣金护罩把冷却液牢牢锁在内部。
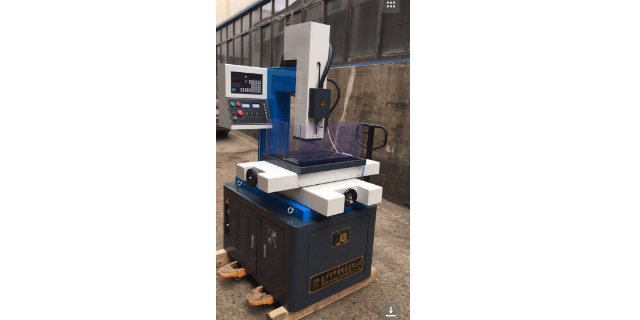
金刚石线切割切片机加工补偿的问题,这里要介绍一下。金刚石线切割切片机加工,有直切、摆动切、旋转切几种加工工艺。金刚石线切割过程中,由于材料硬度很硬的原因、金刚石线进给速度快等因素,会使金刚石线的切削力与材料和机床进给速度不成正比,产生了一个拉弓弯曲的现象。金刚石线切割机是数控程序编程控制它的运行轨迹,给数控程序加工指令中设定的参数如果是材料本身尺寸的数据,加工过程中的拉弓弯曲程度没有计算在内,机床切割走完数控程序中的参数,就会停止加工,而拉弓弯曲的金刚石线,实际上并没有加工完材料,因此就会造成机床已经走完程序,却发现材料还在工作台上并没有下来。所以,金刚石线切割切片机也是需要加补偿的。金刚石线切割切片机加工补偿的设置,是要根据不同情况来设置参数的大小。用划线掰断法得到的样品尺寸离散太大,而实验室陶瓷切割机给出的尺寸公差带窄得多。宜宾陶瓷激光切割机生产厂家
传统水刀体积大且运行成本高,实验室陶瓷切割机占地不足两平方米,更适合精细切块任务。南充实验室陶瓷切割设备供应厂家
主要大件如立柱、床身、工作台等均采用箱型或近似箱型结构,大规格结构尺寸,并布置有足够,如立柱中间布置有对连整体筋板。采用度铸铁和树脂砂工艺铸造,具有二次时效工艺以消除残余应力,整机具有足够的强度、刚性和高稳定性。床身、立柱、工作台等大件用机加工修整外表面,确保表面平整,整机外型美观。4.三向导轨X、Y、Z三轴均采用直线导轨。运行精度高,承载能力强,摩擦系数小,运动灵敏度高,且机床的精度稳定性好,使用寿命长。5.两向进给机构(1)X、Y向进给机构采用滚珠丝杆传动,驱动电机带动丝杆传动提高了精度,进给驱动特性好,机构简单,维护方便。南充实验室陶瓷切割设备供应厂家