商机详情 -
实验室陶瓷切割机代理商
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线来切,诶,这个问题真的有明显改善,这点在切割碳化硅晶体上有体现,1000米金刚石线切直径150毫米的碳化硅中途不换线切割下来效果满意。但其实这个问题没有得到真正的解决,原本是上的180~200米线,切割500mm长的大尺寸翡翠可以做到中途不换线,现在多上了五倍金刚石线,在切割过程中,如发生断丝现象,这一筒线就有被废的风险。材料价值高的还无所谓,一般的材料价值不高的,用户还是觉得不划算。烧结后的陶瓷片硬度高难以加工,实验室陶瓷切割机可应对这类硬脆材料,避免内部微裂纹。实验室陶瓷切割机代理商
实验室陶瓷切割机
在此提醒一下用户朋友:机床平时一定要保养!机床平时一定要保养!机床平时一定要保养!重要的事情讲三遍。不管你用不用,平时一定要注意保养机床的重要部位。为了保证机床的刚性和精度,我们机床重要部件使用的是传统铸件,平时一定要保持机床的整洁、环境的干燥,及时涂上黄油等保养品。很多企业都是把国产机床买回来当牛做马的使用,却缺乏保养意识,买了进口机床却不是这样对待,因为进口机床的价格高使得大家舍不得用也知道经常保养,其实我们要是对待国产机床也跟对待进口机床那样去保养它爱惜它,它能给你超乎预期的回报,为你当牛做马。南充实验室陶瓷切割设备推荐厂家温江玉石陶瓷切割机多少钱一台?
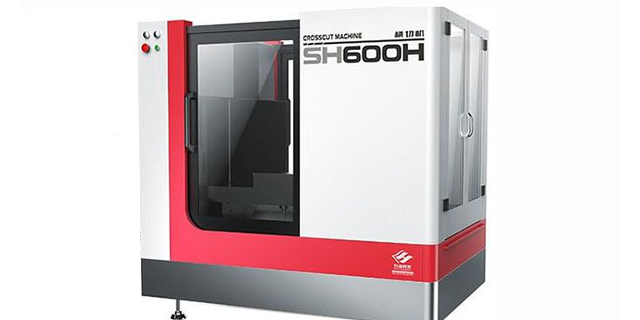
常常有客人问金刚石线切割机和电火花线切割机比较哪个好?金刚石线切割和线切割机是不是同一种设备等问题?虽然听起来两种机床都是线切割设备,但是,两种线切割却是不一样的设备,一种是切韧性导电金属的叫电火花线切割机,一种是切所有脆性材料的叫金刚石线切割机。具体的来说,其实两种机床无法比较。因为它们不是一回事儿。用通俗的理解方式,简单来说,电火花线切割机是一根钢丝线通电之后,产生高温,这根钢线一直在往复高速运动,靠近这根高温的钢线周围,它的热量会把靠近钢丝线的金属融化掉,用这种方式来加工的,这根钢丝线加工时不用力,它是一种特殊的加工方式。而金刚石线是一根钢线上面电镀金刚石颗粒或微粉,钢线往复高速运动,与工件接触的地方会产生摩擦,用刚线把材料给磨掉的方式来加工,原理就跟锯一样,这种方式切脆性材料,不管它导电还是不导电,只要是脆性材料都可以加工,这根钢线在加工时需要用力,所以它是机械物理加工。
往在切割质量相对较高的情况下得出的大概切割速度,并不是快的切割速度,也不能所有金刚石线切割机的加工速度。材料使用金刚石线切割方式的切割速度受多方因素的影响,比如金刚石线切割机的行程、切割工艺、材料的硬度、材料的脆性程度、材料的尺寸、金刚石线的磨损程度、金刚石线的数量、金刚石线的线径等,甚至切削液的选择都能影响加工速度。附上从网上搜来的莫氏硬度介绍:莫氏硬度是表示矿物硬度的一种标准,又称摩氏硬度。莫斯硬度应用划痕法将棱锥形金刚钻针刻划所试矿物的表面而发生划痕,习惯上矿物学或宝石学上都是用莫氏硬度。用测得的划痕的深度分十级来表示硬度(刻划法):滑石(talc)1(硬度小),石膏(gypsum)2,方解石(calcite)3,萤石(fluorite)4,磷灰石(apatite)5,正长石(feldspar;orthoclase;periclase)6,石英(quartz)7,黄玉(topaz)8,刚玉(corundum)9,金刚石(diamond)10。被测矿物的硬度是与莫氏硬度计中标准矿物互相刻划比较来确定。此方法的测值虽然较粗略,但方便实用。常用以测定天然矿物的硬度。实验室陶瓷切割机经过七十二小时老化测试出厂,关键传动部件寿命可达五年以上。
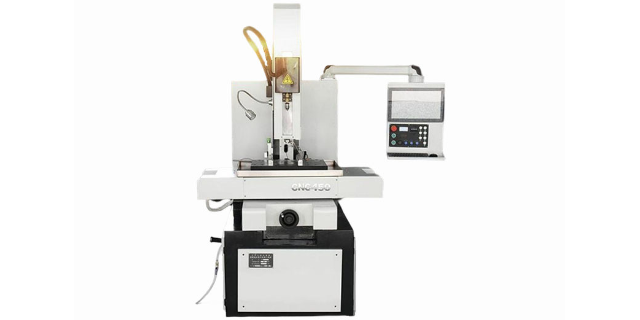
从另一个角度理解:电火花线切割机是属于特殊加工机床,它是使用一根金属丝放电产生高温,对工件进行腐蚀达到加工的目的。金刚石线切割机是属于刀具机床,它是一种物理切割的加工方式,是使用一根电镀有金刚石颗粒的金属丝,经过反复运行,与工件之间产生摩擦,达到加工的目的,如果见过木匠做木工的,就明白金刚石线切割机就是一种锯的方式,而电火花线切割机是高温融解的方式。两种机床对加工作用的对象也不同,金刚石线切割机适合所有脆性材料,包括能导电的、不能导电的和半导电的材料,只要低于金刚石硬度的材料都可以切,注意哦,这里说的是脆性材料,不太适合黏性的金属材料。电火花线切割机只适合导电的材料,适合导电的金属材料。可以说两种线切割机床是不同的加工方式,加工的对象不一样,它们的关系其实是对彼此的补充。 陶瓷板背面的支撑吸盘可调阻尼,属于实验室陶瓷切割机保护薄形工件的细节方案。眉山切割机生产厂家
我们带样机上门试切的服务,让您可以亲眼验证实验室陶瓷切割机在自家陶瓷件上的表现。实验室陶瓷切割机代理商
对于没有经验的新手来说,可以用加减法来操作。(这里有个前提,切割模式为旋转切割模式。)不同硬度的翡翠,都可以使用的加减法操作方法:找一块相同硬度的材料或者剩下的边角料,切割一条直缝。切割时,从厂家推荐的加工速度7000mm²/小时,慢慢地加速度到拉弓,然后减速到不拉弓,就用那个速度切一段,如果一直不拉弓,表示那个速度切就可以切一个好的质量了。比如,切翡翠,我们厂家推荐的切割速度是7000~9000mm²/小时,但翡翠也分老坑和新坑的,硬度不一样。切割时,用户可初始切割速度设置为7000mm²/小时,如果不出现拉弓情况,则可500与500往上加,如果加到13500mm²/小时的时候出现拉弓,就退会到13000mm²/小时,如果不拉弓,表示13000mm²/小时的切割速度合适。假如退回到13000mm²/小时的切割速度时还拉弓,就退到12500mm²/小时,这个时候不出现拉弓,表示12500mm²/小时的切割速度是合适的。实验室陶瓷切割机代理商