商机详情 -
快走丝线切割机床厂家现货
脉冲宽度的选择操作方法:旋转“脉宽选择”旋钮,可选择8μs~80μs脉冲宽度,分五档,分别为1档为8μs,二档为20μs,三档为40μs,四档为60μs,五档为80μs选择原则说明:脉冲宽度宽时,放电时间长,单个脉冲的能量大,加工稳定,切割效率高,但表面粗糙度较差。反之,脉冲宽度窄时,单个脉冲的能量就小,加工稳定较差,切割效率低,但表面粗糙度较好。一般情况下:高度在15mm以下的工件,脉冲宽度选1~5档;高度在15mm~50mm的工件,脉冲宽度选2~5档;高度在50mm以上的工件,脉冲宽度选3~5档。脉冲间隔的选择操作方法:旋转“间隔微调”旋钮,调节脉冲间隔宽度的大小,顺时针旋转间隔宽度变大,逆时针旋转间隔宽度变小。选择原则说明:加工工件高度较高时,适当加大脉冲间隔,以利排屑,减少切割处的电蚀污物的生成,使加工较稳定,防止断丝。因为在脉宽档位确定的情况下,间隔在“间隔微调”旋钮确定下,间隔宽度是一定的,所以要调节间隔大小就是旋转“间隔微调”旋钮。在有稳定高频电流指示的情况下,旋转“间隔微调”旋钮时,电流变小表示间隔变大,电流变大表示间隔变小。线切割断丝是怎么导致的?我们来告诉原因和解决办法!快走丝线切割机床厂家现货
线切割机床
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。快走丝线切割机床厂家现货线切割机床的切割速度可达 120mm²/min,兼顾加工效率与产品表面质量。

数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。3数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。加工中心:多轴联动、柔性加工单元;金属切削:数控车床、数控铣床、数控镗床、数控钻床、数控磨床、数控冲床;特种加工:电火花线切割机床、电火花成型机床、火焰切割机床、激光加工机床、高压水切割机床、数控自动焊接设备;成型机床:数控压力机、数控剪板机、数控折弯机、数控弯管机、多坐标测量机;其他:自动绘图机、工业机器人及数控系统。
线切割机漏电是一种非常危险的情况,需要立即采取措施进行排查和修复。以下是切割机漏电的应急处理方法:立即切断电源:发现切割机漏电后,首先要迅速切断电源,以免造成人身伤害。检查电源线路:检查切割机的电源线路是否存在损坏、老化或接线松动等问题,及时更换或紧固电线。检查地线:确保切割机的接地电阻符合要求,并检查接地线路是否正常连接。检查设备绝缘性能:使用万用表等工具检查切割机的绝缘电阻是否达到标准值,如发现问题,需要进行维修或更换。检查设备内部元件:如果以上方法仍不能解决漏电问题,可能是设备内部元件老化或故障所致,需要专业维修人员进行维修。。对线切割机床的操作与维护有疑问,可联系我们的技术人员提供一对一的指导服务。
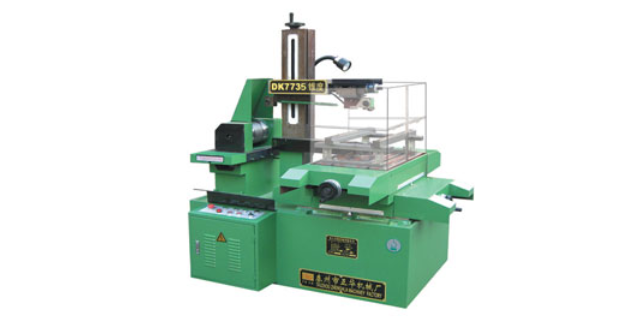
可以加工用传统切削加工方法难以加工或无法加工的形状复杂的工件。由于数控电火花线切割机床是数字控制系统,因此加工不同的工件只需编制不同的控制程序,对不同形状的工件都很容易实现自动化加工。很适合于小批量形状复杂零件、单件和试制品的加工,加工周期短。采用四轴联动,可加工锥度、上、下面异形体等零件。传统的车、铣、钻加工中,刀具硬度必须比工件硬度大,而数控电火花切割机床的电极丝不必比工件材料硬,可以加工硬度很高或很脆,用一般切割法难以加工或无法加工的材料。在加工中作为刀具的电极丝无需刃磨,可节约辅助时间和刀具费用。直接利用电、热能进行加工,可以方便对影响加工精度的加工参数(如脉冲宽度、间隔、电流)进行调整,有利于加工精度的提高,便于实现加工过程的自动化控制。作液采用水机乳化液,成本低、不会发生火灾。电火花切割不能加工非导电材料。想知道线切割机床的生产周期与交货时间,可直接致电我们的业务人员进行详细咨询。遂宁市实验室线切割机床售后服务
线切割单板机模拟走自动不走.快走丝线切割机床厂家现货
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。立式加工中心通常有三个直线运动坐标,由立柱或和工作台来实现平面上X、Y两个坐标轴的移动。中、小规格机床的常用的结构形式是固定立柱、工作台移动式立式加工中心的布局。立式加工中心通常有三个直线运动坐标,由溜板和工作台来实现平面上X、Y两个坐标铀的移动。主轴箱沿立柱导轨上下移动实现Z坐标运动。立式加工中心还可在工作台上安放一个第四轴A轴,可以加工螺旋线类和圆柱凸轮等零件。快走丝线切割机床厂家现货