商机详情 -
达州市大锥度线切割机床批发价格
老旧线切割机床的升级改造渠道匮乏,是很多中小加工厂的共性困扰。不少企业的设备机身结构还保持完好,只是控制系统老旧、驱动性能不足,加工效率跟不上订单增长的需求,想要升级改造却找不到靠谱的服务商。部分零散服务商的改造报价虚高,配件质量没有保障,改造后设备稳定性差,出现问题也找不到售后责任人;直接更换全新设备则需要大额的资金投入,会给企业带来不小的资金压力,尤其是订单量波动较大的中小企业,很容易出现资金周转紧张的问题。很多企业只能继续使用效率低下的老设备,眼睁睁看着产能不足错失订单机会,陷入升级成本高、不升级没订单的两难境地。线切割机床采用闭环伺服控制系统,定位准确重复精度高,批量加工产品一致性好。达州市大锥度线切割机床批发价格
线切割机床
县域加工企业的设备售后保障一直是行业短板,距离远、响应慢、维修成本高,让很多县域企业不敢轻易升级设备,制约了企业的发展。选择服务覆盖完善的本地铁加工设备供应商,能有效解决售后响应慢的痛点,保障生产的连续性与稳定性。成都正川精机的服务网络覆盖川内多数市县,包括达州、广安、泸州、宜宾等区域,可提供快速上门的维修、保养、调试服务,有相关需求的县域加工企业,不妨进一步了解对应的服务方案,解决售后保障的后顾之忧。成都市自动穿丝线切割机床线切割机床哪家服务好?.

相信很多人都是有接触过线切割机床,对于这种产品所带来的就是可以对于一些工艺产品有着特殊的需求,就需要利用机床去带来更多的变化性过程,往往做做到的就是需要懂得去中不断地提升加工产品的方式,这样的一种经典的方式,才可以找到比较合理的作用,往往就是通过这样的进步性和发展过程,才可以做到更多的工件的精度提升过程,带来结构性比较强的作用性。可以做到这样的发展方式,也可以带来更多的可靠性做法,符合更多的规定性作用,往往所做到的就是能够带来比较多品质上进步性过程。
川内县域的中小加工企业,普遍面临线切割机床售后响应慢的痛点,多数品牌的服务商集中在省会城市,县域设备出现故障后,维修人员往返需要两到三天,期间设备完全停机,遇到急单只能外发加工,大幅增加生产成本。据行业调研数据,川内县域加工企业的设备故障平均响应时长超过 48 小时,年均因停机造成的产能损失占到总营收的 5% 以上,部分订单紧急的企业还会因交付延误支付违约金,进一步加重损失。很多企业为了减少停机影响,只能备用多余设备,又增加了设备投入成本。与无服务的设备商相比,配套全流程服务的线切割机床供应商,能帮企业省去很多运维麻烦。
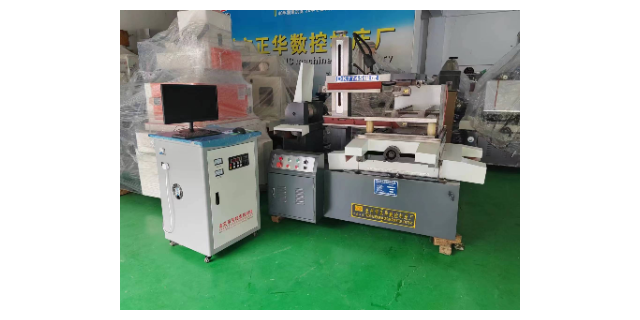
一般中小型数控车床多采用倾斜床身或水平床身斜滑板结构。因为这种布局结构具有机床外形美观,占地面积小,易于排屑和冷却液的排流,便于操作者操作与观察,易于安装上下料机械手,实现自动化等特点。倾斜床身还有一个优点是可采用封闭截面整体结构,以提高床身的刚度。床身导轨倾斜角度多为45。、60。、75。,但倾斜角度太大会影响导轨的导向性及受力情况。加工中心的布局结构特点加工中心自1959年问世发展至今,出现了各种类型的加工中心,它们的布局形式随卧式和立式、工作台进给运动和主轴箱进给运动的不同而不同,但从总体来看,都是由基础部件、主轴部件、数控系统、自动换刀系统、自动交换托盘系统和辅助系统等构成。和普通快走丝设备相比,伺服中走丝线切割机床的加工精度更高,切面光洁度也更出色。眉山线切割机床可试割
和锯床切割相比,线切割机床切割精度更高,可加工更复杂的形状,材料损耗更少。达州市大锥度线切割机床批发价格
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。达州市大锥度线切割机床批发价格