商机详情 -
泸州市全自动线切割机床咨询报价
许多线切割机床用户在面对设备改造决策时,对“机械大修”与“电气升级”的投入分配缺乏经验,往往偏重一方而忽视另一方,导致改造后整体性能未达预期。机械精度是基础,如果导轨磨损、丝杠间隙未修复,再先进的数控系统也无法准确控制刀具轨迹;电气系统是驱动,如果脉冲电源老化、伺服响应迟缓,即便机械精度再高也无法实现高效稳定加工。一次完整的线切割机床改造,应当先通过激光干涉仪和球杆仪对机械精度进行定量测量,根据数据决定需要修复或更换的机械部件,在此基础上再进行电气和控制系统的匹配升级。慢走丝线切割技术与功能,你知多少?泸州市全自动线切割机床咨询报价
线切割机床
行业内存在 “线切割机床的功率越大,加工效率就越高” 的认知误区,实际上加工效率是脉冲参数、工件材质、钼丝张力、排屑效果共同作用的结果,盲目加大放电功率反而会带来负面影响。功率过高会导致钼丝过热易断,工件表面出现烧蚀痕迹,光洁度下降,还会加速导轮、导电块的损耗,缩短设备使用寿命。专业的工艺调试会根据工件材质与厚度匹配对应参数,在保证加工质量的前提下提升效率,合理优化参数可让线切割机床的加工效率提升 20% 左右,同时降低耗材损耗速度。雅安市高速精密线切割机床批发价格和二手加工设备相比,全新线切割机床性能更稳定,售后服务更有保障。
成都正川精机深耕川内电加工行业二十余年,搭建了完善的本地化快速服务体系,为线切割机床客户提供高效的售后响应与技术支持。川内多数区域的客户提交报修申请后,技术人员可 24 小时内上门处理,常规故障当场就能排查解决,相比外地品牌 48 小时以上的平均响应时长,能为客户减少 60% 以上的停机损失。公司在本地建有专属配件耗材仓库,常备全系列的设备配件与消耗品,无需等待外地调货,可快速完成故障部件更换。同时公司还提供线切割机床的定期保养、精度校准等增值服务,帮助客户做好设备日常维护,延长设备使用寿命,稳定加工品质,减少突发故障的概率。
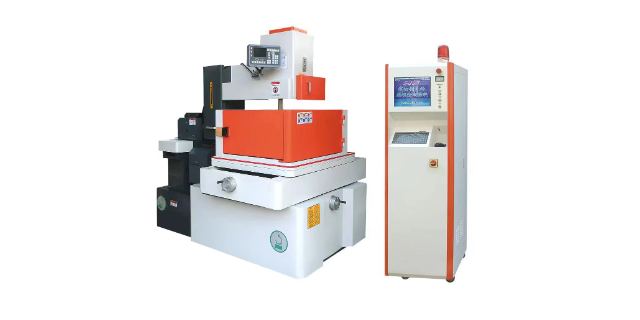
线切割机主要由机床、数控系统和高频电源这三部分组成。机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。数控系统由单片机、键盘、变频检测系统构成,具有间隙补偿、直线插补、圆弧插补、断丝自动处理等主要功能。能切割材料,如度、高韧性、高硬度、高脆性、磁性材料,以及精密细小和形状复杂的零件。线切割技术、线切割机床正在各行各业中得到广泛的应用。线切割机床采用电火花放电原理进行加工,非接触式切割不会对工件产生机械切削应力。
川内县域的中小加工企业,普遍面临线切割机床售后响应慢的痛点,多数品牌的服务商集中在省会城市,县域设备出现故障后,维修人员往返需要两到三天,期间设备完全停机,遇到急单只能外发加工,大幅增加生产成本。据行业调研数据,川内县域加工企业的设备故障平均响应时长超过 48 小时,年均因停机造成的产能损失占到总营收的 5% 以上,部分订单紧急的企业还会因交付延误支付违约金,进一步加重损失。很多企业为了减少停机影响,只能备用多余设备,又增加了设备投入成本。线切割机床的平均无故障工作时间可达 6000 小时以上,设备运行稳定可靠。自贡市高效便捷线切割机床生产厂家
航空航天行业加工发动机叶片、结构件与紧固件,线切割机床可加工耐高温难切削材料。泸州市全自动线切割机床咨询报价
线切割机床的“脉冲电源”是放电加工的能量来源,其性能决定了加工效率和表面质量的上限。脉冲电源将工频交流电转换为频率和占空比可调的高频脉冲,施加在电极丝与工件之间。在单个脉冲周期内,开路时电压迅速上升至击穿值,放电时电流急剧增大蚀除材料,关断时放电通道消电离,为下一个脉冲做准备。如果脉冲电源老化,关断响应变慢,消电离不充分,就会产生不稳定的电弧放电而非正常的火花放电,表现为加工电流表指针剧烈摆动、切割面出现烧伤条纹和断丝率急剧上升。线切割机床在使用数年后,电源内部的电解电容容量衰减可达百分之二十以上,输出波形畸变,此时需进行脉冲电源的检修或更新。泸州市全自动线切割机床咨询报价