商机详情 -
泸州市全自动线切割机床
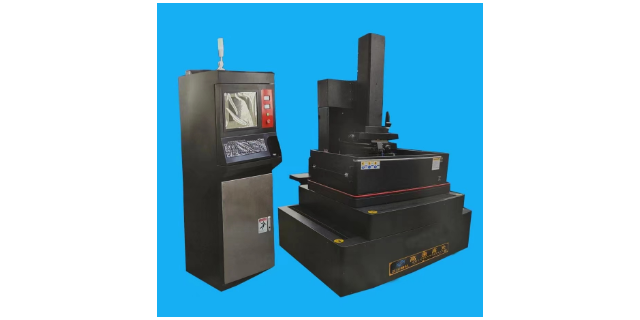
线切割机床利用脉冲电源在电极丝与工件之间产生高频火花放电,通过瞬间高温蚀除金属材料,其加工精度可稳定控制在微米级别。加工时,一根直径通常为零点一二至零点一八毫米的钼丝作为电极,在数控系统控制下按预设轨迹运动,与工件保持约零点零一毫米的放电间隙。工作液在这个间隙中被击穿形成等离子通道,产生高达上万摄氏度的瞬时温度,将工件材料熔化并气化。由于电极丝与工件不直接接触,加工过程中几乎没有宏观切削力,因此可以加工淬火钢、硬质合金等传统切削难以处理的材料,也能切割出零点零几毫米的窄缝和微小圆角。一台精度良好的快走丝线切割机床,在正常工况下加工圆孔的圆度误差可控制在零点零零五毫米以内,表面粗糙度Ra值可达一点六至零点八微米。对于模具制造、异形零件加工和微细加工等领域,线切割机床的不可替代性正源于这种非接触式放电加工原理。线切割机床采用电火花放电原理进行加工,非接触式切割不会对工件产生机械切削应力。泸州市全自动线切割机床
线切割机床
线切割机床的运丝系统由储丝筒、导轮、导电块和张紧机构组成,负责驱动电极丝以每分钟数百米的速度做往复运动。电极丝在运丝过程中张力的稳定性直接影响加工表面质量和断丝率。张力过大,电极丝容易在放电薄弱处拉断;张力过小或波动,电极丝在切缝中产生横向振动,导致加工表面出现不均匀条纹。储丝筒的径向跳动若超过几丝,会周期性地改变电极丝张力,在工件表面留下间隔规律的条痕。导电块的作用是将脉冲电流传递到高速运动的电极丝上,其与电极丝的接触状态直接影响放电稳定性。线切割机床的日常维护中,储丝筒轴承润滑、导轮转动灵活性和导电块磨损状况是需要定期检查的几个要点。广安市高效便捷线切割机床批发公司和慢走丝线切割相比,线切割机床设备价格更低,运维成本更少,性价比更高。
在快走丝线切割机床上,“短路回退”是控制系统应对加工异常的一项保护功能。当电极丝与工件之间发生非正常短路接触时,伺服系统会立即停止进给并沿原路径快速回退一段距离,待短路状态消除后再重新前进。这一功能的响应速度和回退策略直接影响加工效率和断丝率。如果控制系统响应迟钝,短路电流持续时间过长,电极丝和工件表面都会因大电流通过而烧蚀。一些老旧的步进驱动系统在短路回退时容易丢失脉冲,回退位置与实际指令存在偏差,导致后续加工轨迹出现偏移。现代数字伺服系统配合高速采样电路,可在几毫秒内检测短路并执行回退,将短路造成的损伤控制在较低水平。这一功能的优劣,是区分不同档次线切割机床控制系统的一个技术细节。
成都正川精机机电设备有限公司在承接线切割机床维修改造项目时,首先使用激光干涉仪对机床的定位精度和反向间隙进行定量测量,并检测导轨的磨损曲线,出具包含十几项指标的检测报告。这份报告是后续改造方案制定的科学依据。当检测显示某机床的Y轴反向间隙为零点零三毫米,而客户要求稳定达到零点零一二毫米以内时,公司才会给出更换精密丝杠和调整轴承预压的具体建议。这种基于实测数据的诊断方式,避免了对可用部件的过度更换,为用户节省了维修改造的初期投入,同时确保改造后精度达到预设目标。线切割机床的切割速度可达 120mm²/min,兼顾加工效率与产品表面质量。
线切割机床的“导轮组件”是运丝系统中对精度影响较大的机械部件。导轮的V形槽或圆弧槽将电极丝限制在固定的空间位置,导轮的径向跳动和端面跳动直接复现在电极丝的运动轨迹上。一只精密导轮的径向跳动通常要求控制在几个微米以内。当导轮因长期使用而磨损、或因轴承损坏而转动不灵活时,电极丝在切缝中的位置就失去稳定,加工出的零件垂直度和尺寸一致性都会下降。导轮属于线切割机床的易损件,正常使用寿命约数百至一千余小时,需根据加工强度和材质定期更换。一些用户为了节省成本,使用低价非原厂导轮,但其V形槽的圆度和表面硬度往往达不到要求,反而加速电极丝磨损,综合成本更高。线切割加工搓板纹是怎么形成的呢?原来是这样子的.德阳市实验室线切割机床
需要加工微细孔与窄缝类零件,还有比线切割机床更适合的加工方式吗?泸州市全自动线切割机床
相信很多人都是有接触过线切割机床,对于这种产品所带来的就是可以对于一些工艺产品有着特殊的需求,就需要利用机床去带来更多的变化性过程,往往做做到的就是需要懂得去中不断地提升加工产品的方式,这样的一种经典的方式,才可以找到比较合理的作用,往往就是通过这样的进步性和发展过程,才可以做到更多的工件的精度提升过程,带来结构性比较强的作用性。可以做到这样的发展方式,也可以带来更多的可靠性做法,符合更多的规定性作用,往往所做到的就是能够带来比较多品质上进步性过程。泸州市全自动线切割机床