商机详情 -
成都快走丝线切割机床定制
一般中小型数控车床多采用倾斜床身或水平床身斜滑板结构。因为这种布局结构具有机床外形美观,占地面积小,易于排屑和冷却液的排流,便于操作者操作与观察,易于安装上下料机械手,实现自动化等特点。倾斜床身还有一个优点是可采用封闭截面整体结构,以提高床身的刚度。床身导轨倾斜角度多为45。、60。、75。,但倾斜角度太大会影响导轨的导向性及受力情况。加工中心的布局结构特点加工中心自1959年问世发展至今,出现了各种类型的加工中心,它们的布局形式随卧式和立式、工作台进给运动和主轴箱进给运动的不同而不同,但从总体来看,都是由基础部件、主轴部件、数控系统、自动换刀系统、自动交换托盘系统和辅助系统等构成。航空航天行业加工发动机叶片、结构件与紧固件,线切割机床可加工耐高温难切削材料。成都快走丝线切割机床定制
线切割机床
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。成都快走丝线切割机床定制与外购杂牌设备相比,正规厂家生产的线切割机床配件更统一,后续维护也更省心便捷。
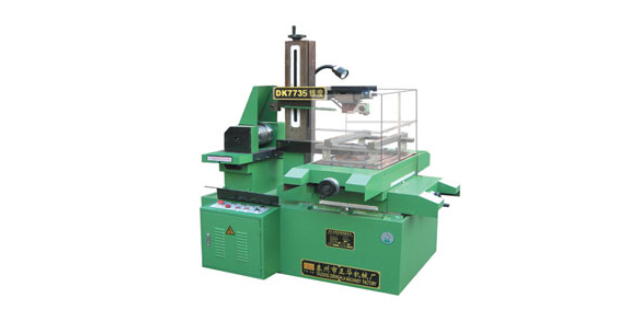
线切割机主要由机床、数控系统和高频电源这三部分组成。机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。数控系统由单片机、键盘、变频检测系统构成,具有间隙补偿、直线插补、圆弧插补、断丝自动处理等主要功能。能切割材料,如度、高韧性、高硬度、高脆性、磁性材料,以及精密细小和形状复杂的零件。线切割技术、线切割机床正在各行各业中得到广泛的应用。
工作电流的选择改变“脉冲幅度”开关和调节“脉宽选择”和“间隔微调”旋钮都可以改变工作电流,这里指的工作电流的选择就是指改变脉冲幅度开关的调节。操作方法:改变“脉冲幅度”五个开关的通断状态,可有12个级别的功率输出,能灵活地调节输出电流,保证在各种不同工艺要求下所需的平均加工电流。如2个标有2的开关接通,等于1个标有1和标有3的开关接通;其它类同。选择原则说明:“脉冲幅度”开关接通级数越多(相当于功放管数选得越多),加工电流就越大,加工速度也就快一些,但在同一脉冲宽度下,加工电流越大,表面粗糙度也就越差。一般情况下:高度在50mm以下的工件,脉冲幅度开关接通级数在1~5级,如1,2,3或1+2,1+3或2+2,1+2+2或2+3。高度在50mm~150mm的工件,脉冲幅度开关接通级数在3~9级,如3或1+2,2+2或3+1,2+3或1+2+2,3+3,2+2+3或3+3+1,3+3+2或3+2+2+1。高度在150mm~300mm的工件,脉冲幅度开关接通级数在6~11级,如3+3,2+2+3或3+3+1,3+3+2或3+2+2+1,3+3+2+1,3+3+2+2,3+3+2+2+1。传统线切割机床操作依赖熟练技工,新人上手周期长,招工难问题制约车间产能提升。
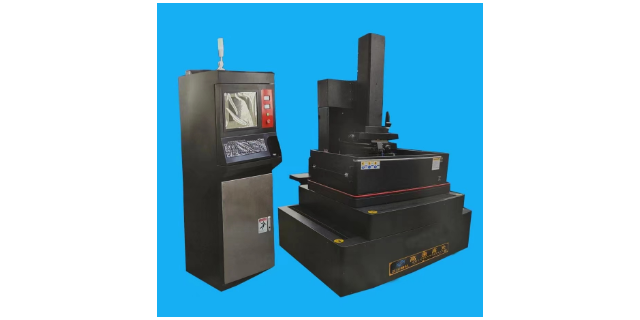
线切割机床的“脉冲电源”是放电加工的能量来源,其性能决定了加工效率和表面质量的上限。脉冲电源将工频交流电转换为频率和占空比可调的高频脉冲,施加在电极丝与工件之间。在单个脉冲周期内,开路时电压迅速上升至击穿值,放电时电流急剧增大蚀除材料,关断时放电通道消电离,为下一个脉冲做准备。如果脉冲电源老化,关断响应变慢,消电离不充分,就会产生不稳定的电弧放电而非正常的火花放电,表现为加工电流表指针剧烈摆动、切割面出现烧伤条纹和断丝率急剧上升。线切割机床在使用数年后,电源内部的电解电容容量衰减可达百分之二十以上,输出波形畸变,此时需进行脉冲电源的检修或更新。想要提升生产效率降低加工成本增强竞争力,难道你还没考虑过线切割机床吗?成都快走丝线切割机床定制
正川精机拥有专业技术服务团队,线切割机床提供包教包会服务,新手也能快速上手操作。成都快走丝线切割机床定制
快走丝线切割机床的电气柜在四川盆地高湿气候下运行数年,内部接插件氧化和电路板腐蚀是导致随机故障的常见原因。老式控制柜的接线端子因长期暴露在含有油雾和灰尘的空气中,接触电阻从正常的几毫欧上升至几十毫欧,信号回路出现电压降,机床偶尔出现驱动报警或脉冲电源输出不稳定。这类故障时好时坏,普通万用表在静态下难以准确测量,维修人员往往反复更换电路板仍不能根除。在线切割机床维修改造中,对电气柜进行深度维护,包括逐一紧固接线端子、清洁或更换氧化严重的接插件、检测电解电容容量并更换失效元件,可消除大部分偶发性故障。成都快走丝线切割机床定制