商机详情 -
乐山实验室陶瓷切割机供应厂家
三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一个长方形碳化硅晶体材料,长50cm,宽42cm,我们要从42cm的一面进刀,那么切割长度就是50cm,补偿为8cm,切割参数就设置为58cm;反之从50cm的一面进刀,切割长度为42cm,补偿加8cm,切割参数就设置为50cm。这个补偿可以根据材料的硬度、机床进给速度、尺寸大小和对表面加工质量要求来设置。材料硬的,假如在不了解的情况下,要把切割速度和进给速度都放慢,机床旁边不能离人,要观察金刚石线的弯曲度。一般来说,越是硬的材料,进给速度太快的情况下,金刚石线会被拉伸弯弓,误差就越大。2、摆动切工件摆动和金刚石线摆动两种方式都是摆动切割工艺,补偿也是如直切。看切的哪一面,在长度的基础上,加8cm。材料硬的,切割速度快的,就多加点。材料软的,切割速度慢的,就少加一点。比起用钳子生掰造成的内部损伤,实验室陶瓷切割机的低冲击切削方式更能保留材质原始性能。乐山实验室陶瓷切割机供应厂家
实验室陶瓷切割机
为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,或者金刚石线被疲劳磨损断线,需要更换新的金刚石线继续加工。新的金刚石线与换线之前的线径不一致,切割出来的结果就会出现切割断面衔接处出现线痕的问题。金刚石线切割机中途换新线会出现线痕的问题,不光是出现在金刚石线竖切机床上面,金刚石线横切机床上面也是如此,原因正在查找。金刚石线切割机中途换新线会出现线痕的问题,出现在超硬材料和天然材料上面比较明显,对于有一定晶向的玻璃制品情况却好得多。在这里,我们不想误导用户,只能从我们作为厂家切割经验来判断。有可能是因为金刚石线磨损过度和转台转速的原因。乐山实验室陶瓷切割机供应厂家现有切割设备需要升级改造,可联系我们现场评估,提供对应的实验室陶瓷切割机更新方案。
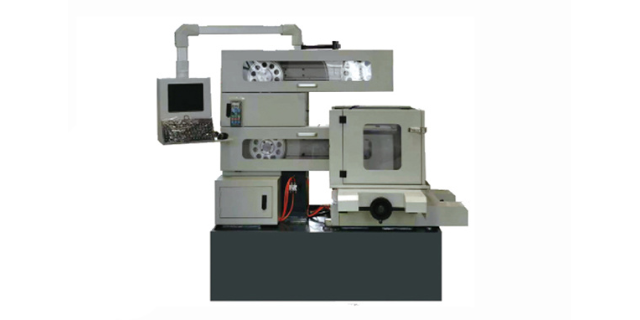
德阳某新能源材料实验室,专注固态电解质陶瓷的研发,需要切割超薄的电解质陶瓷片,之前用普通设备切割时,薄片很容易碎裂,成品率低,而且切割后需要手工打磨两面,费时费力,样品制备周期很长。实验室引入成都正川精机的实验室陶瓷切割机,搭配细粒度金刚石切割工具,优化了薄型样品的切割工艺,切割后的陶瓷片切口平整,崩边极小,不用打磨就能直接用于电池组装测试。投入使用后,超薄陶瓷片的切割成品率从之前的 35% 提升至 85%,样品制备时间缩短了一半以上,研发团队能更快地测试不同配方的性能,电池性能的研发迭代速度明显加快,设备的投入很快就通过研发效率的提升收了回来。
川内的高校与科研院所采购实验室设备,选择本地的设备供应商,能获得更及时的售后响应与技术支持,减少设备故障对科研进度的影响。外地品牌的设备虽然单价可能略低,但售后响应慢,维修周期长,一旦出现故障,耽误的科研进度带来的损失远高于设备本身的价格。成都正川精机扎根四川本地,服务覆盖川内多数区域,实验室陶瓷切割机的售后响应及时,还可提供定期校准与保养服务。有采购计划的科研单位,不妨优先考察本土地设备供应商,对比综合成本与服务能力,选择更省心的合作方案。手工掰片应力不可控,改用实验室陶瓷切割机后,切出的条状样品边缘完整度提升明显。
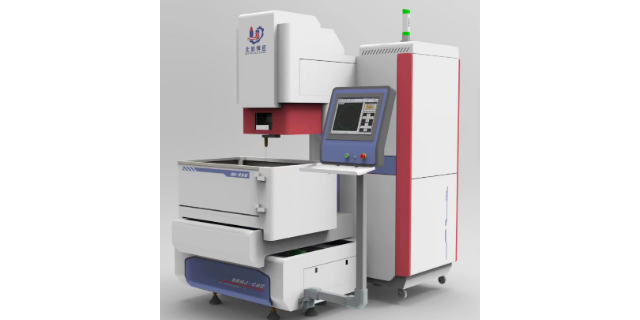
单向环形线结构的金刚石线切形机,该结构由一根圆环形的金刚石线由导向轮带动朝着一个方向单方向高速运动,在数控指令控制下工作台带动工件移动与金刚石线接触产生磨削,从而达到切削加工的目的。金刚石线切割机中切形机的这三种结构,其中弓架运动式结构能做到取芯、切厚片,不能切薄片;往复循环走丝结构能取芯、切厚片、切薄片;环形线结构能切厚片、切薄片,不能取芯。其中环形线结构的切割速度比其他两种结构的切割速度快;往复循环走丝结构可以使用规格较小的金刚石线,能很好的切割转角,能切出更细致的图形,精度更高。硬脆陶瓷切割容易产生内部隐裂,没有适配的实验室陶瓷切割机,样品后续检测易出现误差。切割机可定制
眉山实验室陶瓷切割机厂家。乐山实验室陶瓷切割机供应厂家
主要大件如立柱、床身、工作台等均采用箱型或近似箱型结构,大规格结构尺寸,并布置有足够,如立柱中间布置有对连整体筋板。采用度铸铁和树脂砂工艺铸造,具有二次时效工艺以消除残余应力,整机具有足够的强度、刚性和高稳定性。床身、立柱、工作台等大件用机加工修整外表面,确保表面平整,整机外型美观。4.三向导轨X、Y、Z三轴均采用直线导轨。运行精度高,承载能力强,摩擦系数小,运动灵敏度高,且机床的精度稳定性好,使用寿命长。5.两向进给机构(1)X、Y向进给机构采用滚珠丝杆传动,驱动电机带动丝杆传动提高了精度,进给驱动特性好,机构简单,维护方便。乐山实验室陶瓷切割机供应厂家