商机详情 -
德阳陶瓷激光切割机加工定制
除切削液不能进入到割缝里的问题,那就还是切割线的原因。我们做了加大加长双丝筒,一次上一千多米金刚石线来切,诶,这个问题真的有明显改善,这点在切割碳化硅晶体上有体现,1000米金刚石线切直径150毫米的碳化硅中途不换线切割下来效果满意。但其实这个问题没有得到真正的解决,原本是上的180~200米线,切割500mm长的大尺寸翡翠可以做到中途不换线,现在多上了五倍金刚石线,在切割过程中,如发生断丝现象,这一筒线就有被废的风险。材料价值高的还无所谓,一般的材料价值不高的,用户还是觉得不划算。注意到玻璃陶瓷边角经常有放射状裂纹吗,换上实验室陶瓷切割机的适配刀具能改变这种状况吧。德阳陶瓷激光切割机加工定制
实验室陶瓷切割机
设备功能:切割直体形状。利用一根两端电镀有金刚石颗粒的钢丝线上下往复运动,与工件磨檫产生切削,达到切割加工的目的。加工时,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。(注:用于砂线切割机的电镀金刚石线只有中间用于切割的一段电镀有金刚石颗粒,钢丝两端各留一定长度没有电镀金刚石颗粒,测量未镀金刚石颗粒的钢丝直径即为金刚石线的规格。)使用本设备加工方法特点是可以加工对电火花线切割机床难以加工的不导电材料。宜宾实验室陶瓷切割设备现货经营想获得可重复的实验样条,实验室陶瓷切割机的数控系统能保存多组工艺参数,方便调用。
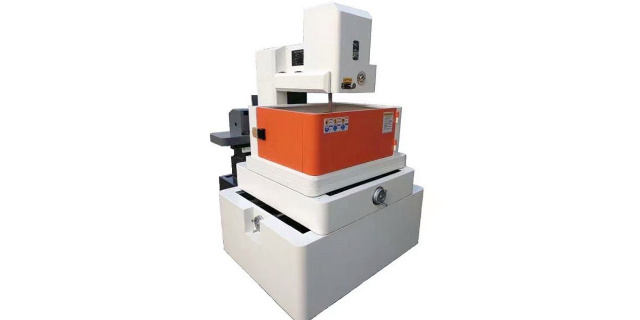
金刚石线的走线运行线速C型往复走丝金刚线切形机是往复走线结构,需要频繁换向,丝筒的转动速度有限制,所以金刚线的速度在11m/s左右。环形金刚线切形机是单向走线结构,主动轮运转起来无需换向,主动轮转速可以达到4000rpm,加之导轮直径大,所以金刚线的速度更快,今科技术现阶段的环形金刚线走线速度可以达到49m/s。所以环形切割线在切割硬度和密度在石墨、陶瓷、油石等级的材料,切割速度上有优势。关于取芯C型往复走丝金刚线切形机的金刚线不是封闭的,所以C型金刚线可以从被切割材料内部进刀,把切割材料的内部开孔,满足要求线不能从材料外部切割进去的用户,及C型金刚线切形机既可以从材料外部进刀切割,也可以从材料内部开孔进刀切割。
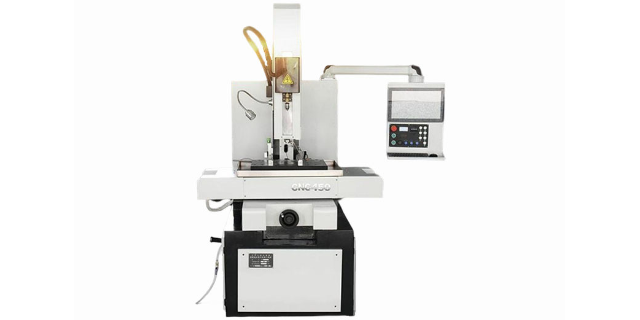
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。是不是仍在忍受粉尘飞扬的切割环境,采用湿式作业的实验室陶瓷切割机或许能让车间干净许多。眉山陶瓷激光切割机按需选型
配置工业级伺服电机的实验室陶瓷切割机,单刀推进力可平稳输出至二百牛以上。德阳陶瓷激光切割机加工定制
材料的原因。1.材料硬度大,对金刚石线的磨损加快。2.材料不是脆性材料,比如切割韧性的金属材料,排屑不顺畅,切屑堵塞切缝,机床继续高速运转拉断金刚石线。切割工艺的原因。切割工艺也有一定的原因,比如我们2012年的时候还没有旋转切割,只有直切,直切100mm的碳化硅晶体会频繁断线,而如今我们采用旋转方式切割300mm直径的碳化硅晶体也毫无压力。这是因为金刚石线与工件接触面积越大,产生的拉力就越大,破断力就越小,但改变工艺之后,金刚石线与工件的接触面积减小,产生的破断力就越大。德阳陶瓷激光切割机加工定制