商机详情 -
泸州市快走丝线切割机床哪家好
在快走丝线切割机床上,“短路回退”是控制系统应对加工异常的一项保护功能。当电极丝与工件之间发生非正常短路接触时,伺服系统会立即停止进给并沿原路径快速回退一段距离,待短路状态消除后再重新前进。这一功能的响应速度和回退策略直接影响加工效率和断丝率。如果控制系统响应迟钝,短路电流持续时间过长,电极丝和工件表面都会因大电流通过而烧蚀。一些老旧的步进驱动系统在短路回退时容易丢失脉冲,回退位置与实际指令存在偏差,导致后续加工轨迹出现偏移。现代数字伺服系统配合高速采样电路,可在几毫秒内检测短路并执行回退,将短路造成的损伤控制在较低水平。这一功能的优劣,是区分不同档次线切割机床控制系统的一个技术细节。设备坏了售后找不到人处理,难道你不想选一家服务有保障的线切割机床供应商长期合作?泸州市快走丝线切割机床哪家好
线切割机床
正川精机提供专业的线切割机床升级改造服务,帮助客户用较低的成本实现设备性能升级。针对运行多年的老式快走丝设备,可更换伺服控制系统、升级驱动单元、优化走丝机构,改造后设备的加工效率可提升 30% 以上,加工精度接近新款中走丝的水平,而整体改造成本只为采购同规格新设备的 20% 左右,性价比十分突出。所有改造项目均提供对应时长的质保服务,改造后的设备享受与新设备同等的售后技术支持,客户无需担心后续维护问题。对于预算有限、想要提升加工能力的中小加工企业来说,旧机升级改造是十分划算的选择,能用少量投入盘活现有设备,快速提升产能。绵阳市高效便捷线切割机床经销商线切割加工多少钱一平方?你们也是这么算的吗?
达州某五金零配件加工厂,位于县域工业园区,之前从外地采购的线切割机床出现故障后,维修人员要三天才能抵达现场,遇到急单只能找周边工厂代加工,成本高且质量不好控制。与成都正川精机合作后,本地售后团队可 24 小时内上门响应处理故障,设备年均故障停机时间减少 70%,同时技术人员定期上门做精度校准与保养指导,设备的预计使用寿命延长 3 年以上。算上减少的停机损失、代加工成本与设备延长使用带来的摊销节约,该厂的整体加工成本下降了 18%,生产节奏也更加可控,不用再因为设备故障打乱生产计划。
钼丝、工作液、导轮与导电块是线切割机床的四类主要消耗品,各自的品质等级与更换周期直接影响加工效果与设备的长期运行成本。常规金属加工场景中常用的是直径 0.18mm 的钼丝,正常加工工况下的使用寿命约 7 到 15 天,劣质钼丝的直径公差大、抗拉强度不稳定,加工中断丝频率会提升一倍以上,每次断丝都需要重新穿丝找正,耽误生产时间,还会在工件表面留下接丝痕迹,影响加工质量;工作液需要按固定比例兑水勾兑,定期过滤更换,否则会降低排屑冷却效果,导致加工面出现条纹。据行业统计数据,长期使用劣质耗材会让线切割机床的故障停机率提升 30% 以上,加工废品率上升 20%,长期来看综合使用成本反而更高。线切割都有正割时突然反割咋回事,反反复复.
数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主要组成部分,也是机床的硬件,是机床的重要机械附件部分,也是容易通过肉眼直观看到的部分,包括床身及底座铸件、主轴及变速箱、导轨及滑台、润滑、排屑及冷却等部分。传动系统传动系统是数控机床的重要“脉络”,主导机床各部分的有序进行及完成机床的工作任务,他包括传动机械和辅助动力系统。就刀部分而言,包括保护装置、刀库和换刀装置;作为传动系统的第二大组成——传动机械包括滚珠丝杆、直线导轨和蜗杆副三个部分;辅助动力系统则包含液压系统和启动系统两个部分,这两个部分是数控机床的动力所在。和冲压加工相比,线切割机床无需制作模具,适合小批量多品种零件的快速生产。乐山市小型线切割机床咨询报价
线切割机床采用电火花放电原理进行加工,非接触式切割不会对工件产生机械切削应力。泸州市快走丝线切割机床哪家好
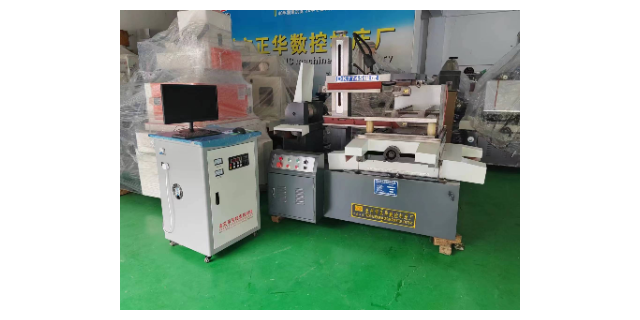
线切割机主要由机床、数控系统和高频电源这三部分组成。机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。数控系统由单片机、键盘、变频检测系统构成,具有间隙补偿、直线插补、圆弧插补、断丝自动处理等主要功能。能切割材料,如度、高韧性、高硬度、高脆性、磁性材料,以及精密细小和形状复杂的零件。线切割技术、线切割机床正在各行各业中得到广泛的应用。泸州市快走丝线切割机床哪家好