商机详情 -
精密线切割机床现货经营
线切割机床的加工效率与成品品质,不止取决于设备本身的硬件性能,操作人员的技术水平与工艺参数的优化也十分关键,靠谱的供应商会提供持续的技术支持,帮助企业充分发挥设备的性能潜力。很多企业采购了性能不错的设备,却因为操作不熟练、工艺不对标,用不出应有的效果,造成了设备价值的浪费。正川精机坚持包教包会的服务原则,提供持续的技术指导,有相关需求的企业可咨询了解,让设备的价值得到充分发挥,实现产能与品质的双重提升。线切割机的原理,原来是这样,这设计太巧妙了.精密线切割机床现货经营
线切割机床
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA1;(6)按SB2,启动运丝电机;(7)按SB4,启动冷却泵;(8)顺时针旋转SA3,接电源。2.关机程序(1)逆时针旋转SA3,切断脉冲电源;(2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作;(3)关闭控制柜电源;(4)关闭机床主机电源。资阳市全自动线切割机床批发公司操作数控加工中心的7个步骤,学会成为数控达人!
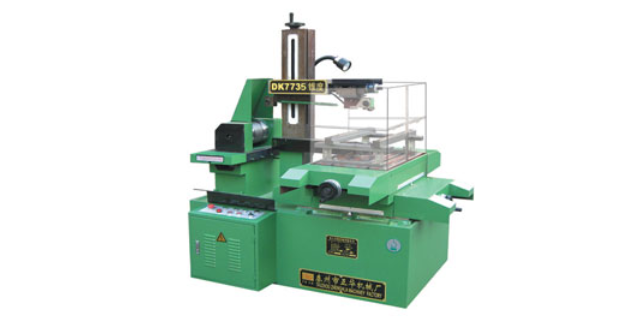
川内县域的中小加工企业,普遍面临线切割机床售后响应慢的痛点,多数品牌的服务商集中在省会城市,县域设备出现故障后,维修人员往返需要两到三天,期间设备完全停机,遇到急单只能外发加工,大幅增加生产成本。据行业调研数据,川内县域加工企业的设备故障平均响应时长超过 48 小时,年均因停机造成的产能损失占到总营收的 5% 以上,部分订单紧急的企业还会因交付延误支付违约金,进一步加重损失。很多企业为了减少停机影响,只能备用多余设备,又增加了设备投入成本。
川内县域地区的中小加工企业,普遍面临线切割机床售后响应速度慢的痛点,多数品牌的服务商集中在省会城市,县域地区没有常驻服务网点,设备出现故障后,维修人员往返路程就需要两到三天,期间设备完全处于停机状态,遇到紧急订单只能外发到周边工厂代加工,大幅增加了加工成本,还可能因为交付延误支付客户违约金。据行业调研数据显示,川内县域加工企业的设备故障平均响应时长超过 48 小时,年均因意外停机造成的产能损失占到年度总营收的 5% 以上,部分订单周期紧张的企业损失占比更高。很多企业为了降低停机影响,只能额外采购备用设备,又进一步增加了固定资产投入与设备闲置成本,陷入成本与效率的两难境地。线切割机床采用闭环伺服控制系统,定位准确重复精度高,批量加工产品一致性好。
行业内存在 “线切割机床的功率越大,加工效率就越高” 的认知误区,实际上加工效率是脉冲参数、工件材质、钼丝张力、排屑效果共同作用的结果,盲目加大放电功率反而会带来负面影响。功率过高会导致钼丝过热易断,工件表面出现烧蚀痕迹,光洁度下降,还会加速导轮、导电块的损耗,缩短设备使用寿命。专业的工艺调试会根据工件材质与厚度匹配对应参数,在保证加工质量的前提下提升效率,合理优化参数可让线切割机床的加工效率提升 20% 左右,同时降低耗材损耗速度。和普通快走丝设备相比,伺服中走丝线切割机床的加工精度更高,切面光洁度也更出色。精密线切割机床现货经营
线切割机床日常维护事项.精密线切割机床现货经营
在快走丝线切割机床上,“短路回退”是控制系统应对加工异常的一项保护功能。当电极丝与工件之间发生非正常短路接触时,伺服系统会立即停止进给并沿原路径快速回退一段距离,待短路状态消除后再重新前进。这一功能的响应速度和回退策略直接影响加工效率和断丝率。如果控制系统响应迟钝,短路电流持续时间过长,电极丝和工件表面都会因大电流通过而烧蚀。一些老旧的步进驱动系统在短路回退时容易丢失脉冲,回退位置与实际指令存在偏差,导致后续加工轨迹出现偏移。现代数字伺服系统配合高速采样电路,可在几毫秒内检测短路并执行回退,将短路造成的损伤控制在较低水平。这一功能的优劣,是区分不同档次线切割机床控制系统的一个技术细节。精密线切割机床现货经营