商机详情 -
实验室穿孔机厂家现货
成都正川精机机电设备有限公司不*提供高水准的穿孔机设备,还建立了完善的全生命周期售后服务体系,为客户提供从设备选型、安装调试、操作培训,到维修保养、配件供应、技术升级的一站式服务,多方位解决客户的后顾之忧。在设备采购前期,公司的专业技术团队会根据客户的加工需求、工件材质、孔径规格、生产规模,为客户提供专业的设备选型建议,定制较贴合客户生产需求的设备方案,避免客户盲目采购造成的成本浪费成都正川精机机电设备有限公司。设备交付后,技术人员会上门完成安装调试,同时为客户的操作人员提供系统的操作培训,包括设备操作、加工参数设置、日常维护保养、常见故障排除等内容,确保操作人员可熟练使用设备。同时公司建立了快速响应的售后维修团队,为客户提供上门维修服务,随叫随到,快速解决设备故障,减少客户的停机损失。公司长期供应原厂配件,保障配件的供应充足与品质可靠,同时可为客户提供设备的技术升级服务,让设备始终保持先进的性能。完善的售后服务体系,让客户买的放心,用的安心,成为客户长期信赖的合作伙伴。穿孔机加工往上跑是什么问题。实验室穿孔机厂家现货
穿孔机
深孔加工是穿孔机的重要应用场景,深径比直接影响加工稳定性。深径比指孔深与孔径的比值,数值越大加工难度越高。普通设备在深孔中易出现排屑不畅、电极损耗大、孔位偏移等问题。品质穿孔机搭配高压冷却系统与稳定进给机构,可提升深孔加工的一致性,降低废品率。掌握深径比参数,有助于企业根据产品需求选择合适的穿孔机,保障批量生产时的孔位精度与表面质量。穿孔机的电极损耗率是衡量设备性能的重要指标,电极损耗过大会提升耗材成本、降低孔形精度,还需要频繁停机更换电极,拉低整体效率。四川一站式穿孔机加工电火花穿孔机的一些问题解决方法。
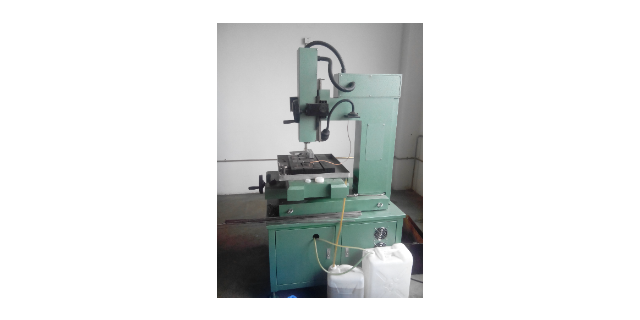
3D打印技术的快速发展,让金属3D打印件的应用越来越更广,而金属3D打印件的支撑孔、清料孔、内部流道孔的后处理加工,成为影响3D打印件性能的关键环节,适配穿孔机成为金属3D打印件后处理的理想设备。成都正川精机机电设备有限公司针对3D打印件的加工需求,推出3D打印后处理适配穿孔机,采用高精度数控系统,可精细适配3D打印件的复杂结构,完成支撑孔、清料孔的清理与加工,以及内部流道孔的精密加工。金属3D打印件的内部结构复杂,传统机械钻孔难以适配不规则的曲面与异形结构,而该穿孔机可直接从斜面、曲面穿入加工,无需复杂的工装夹具,可轻松完成3D打印件的各类孔加工,同时加工过程无机械应力,不会对3D打印件造成变形与损伤,完美适配3D打印件小批量、多品种、结构复杂的加工特点。设备可在不锈钢、钛合金、铝合金等3D打印常用材料上实现稳定加工,为3D打印企业提供高效可靠的后处理解决方案,助力3D打印技术的推广与应用。
(1)钢质缺陷。如果管坯低倍组织不合格(中心疏松严重、残余缩孔超标、中心裂纹,非金属夹杂物富集)、柱状晶发达等,毛管内表面容易产生内折和内结疤。塑性较差的合金钢,穿孔时产生内折的几率比碳钢大。(2)操作不当。当孔型或工艺参数调整不当(如顶头前压下率太大或太小、轧辊转速太高、喂入角太小、椭圆度太大)、定心孔形状不正确或定心孔表面不光滑等,毛管表面存在产生内折和内结疤的风险。(3)加热温度不合理。若加热温度太低,钢的塑性也低,管坯穿孔时容易产生内折;而加热温度太高,如果金属发生过热,毛管会产生“网状”内折,一旦发生过烧,晶界间出现熔断,毛管内表面会出现“掉肉”、破裂。穿孔时,毛管温度会高于穿孔前的管坯温度。因此,在确定管坯加热温度时,要考虑因变形而带来的温升,使其温度低于固相线150℃以上。穿轧碳钢管坯时,毛管温升在20℃左右;穿轧低合金钢管坯时,毛管温升在30~50℃;穿轧高合金钢管坯时,毛管温升在50~100℃。由此可见,合金含量越高的管坯,穿孔时的温升越大。所以,要特别关注穿轧高合金钢管坯时,毛管温升对变形金属组织的影响。电火花穿孔机遇到这些故障该如何处理?
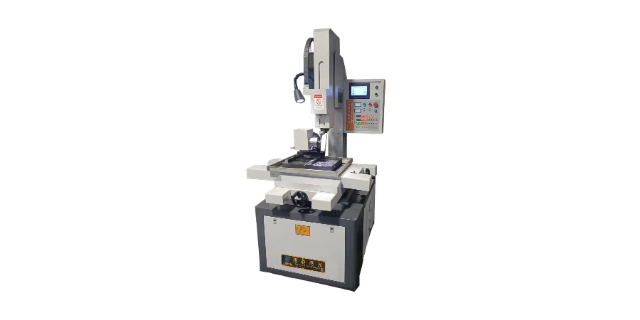
电火花穿孔机在加工中无切削力,加工的零件表面质量好,精度高,孔的深径比和加工效率比一般机械要高。能直接从复杂形面加工,也能处理难加工的材料,如:淬火钢、硬质合金、钛合金等。使用铜管作为电极,成本较低。主要用于喷油孔、喷丝孔、油路板等的加工。电火花穿孔机的铣削加工工艺如下:1.加工方式:在加工轮廓或挖深槽时可以选择生成圆弧段程序。由于机器在沿曲面加工时需选择直线加工方式,包括切入切出程序,这有利于电极损耗补偿计算。2.加工余量:该参量的数值要求大于放电间隙,精加工时加工余量并不为零,且前一道工序要给后一道工序留下余量。3.铣削的精度:加工精度越高,弦线对空间曲线的逼近度越高,空间微直线段越多,程序越长。实际加工时,粗加工可以选择低一点的精度,以减少程序段数。4.电参量和电极长度补偿:电参量的选择要参考加工余量,超精加工时选择正阳性加工方式,要用电子的能量去修平放电痕凸起。电极损耗补偿值依据经验而定,与电参量、电极材料及工作液等相关。5.电极尺寸:要求每次加工编程时输入电极直径的实测值,这样可让电极损耗补偿值计算只须放在Z轴方向。 穿孔机顶头顶头不耐用的原因。四川一站式穿孔机加工
简析高速电火花穿孔机常见故障现象产生原因及处理方法。实验室穿孔机厂家现货
三辊斜轧穿孔机是20世纪60年代为生产以轴承管为的机加工用中、厚壁钢管而开发出来的一种新型斜轧穿孔机。它由3个呈一定喂入角的轧辊和顶头构成环状孔型,取消了二辊斜轧穿孔机的导板(导辊或导盘)。基于三辊斜轧穿孔机的3个轧辊呈120°对称布置,孔型没有椭圆度,避免了“曼氏效应”而产生的“孔腔”,毛管不容易产生内折,也因为没有导板(导辊或导盘),不容易造成毛管外表面划伤。三辊斜轧穿孔机开发后得到了业界的认可,但投产后的生产实践证明,其优点没有想象的那么突出,反而存在一些不足。三辊斜轧穿孔机的主要特点:(1)管坯穿孔后其中心不会出现“孔腔”,减少了毛管的内折缺陷,可穿轧难变形钢种。(2)毛管外表面不容易产生螺旋状划伤。(3)因为没有“曼氏效应”而带来的管坯中心疏松,导致以下诸多问题:顶头的阻力增加(比二辊斜轧穿孔机大20%~25%),造成轴向后滑增大(毛管出口速度降低)和轴向附加剪切应力增大;顶头工作环境恶劣,寿命降低;管坯中心没有疏松而使顶头的“自动对中”作用消失,如不进行管坯前端定心,穿孔后的毛管前端壁厚不均长度明显增加。实验室穿孔机厂家现货