商机详情 -
小型穿孔机按需选型
液压与气动元件制造行业的各类阀体、阀芯、油缸、气缸等关键部件,需要加工精密的油路孔、气路孔、阻尼孔,对孔径精度、孔的直线度与孔壁粗糙度有着严格要求,适配穿孔机是液压气动元件加工的关键设备之一。成都正川精机机电设备有限公司针对液压气动行业的加工需求,推出深孔适配穿孔机,采用高压工作液系统与高精度主轴结构,可实现大深径比的深孔稳定加工,有效解决深孔加工过程中的排屑难题,保障孔的直线度与圆度。该穿孔机可在碳钢、合金钢、不锈钢等液压元件常用材料上,完成直径0.2mm-3mm的油路孔、阻尼孔加工,加工后的孔壁光滑,无毛刺与台阶,可有效保障液压气动系统的密封性能与流体控制精度。设备可适配各类液压阀体、气动阀芯、精密油泵等元件的加工,支持多角度斜孔加工,可满足复杂阀体的油路布局需求,为液压气动元件制造企业提供高效稳定的精密加工解决方案,助力提升液压气动产品的性能与可靠性。电火花穿孔机电流大怎么调。小型穿孔机按需选型
穿孔机
很多企业因忽视穿孔机价值,仍用传统钻床或依赖外发加工,导致成本高、交期长、品质不稳。正川精机穿孔机可高效完成各类精密穿孔任务,适配多种材料与复杂场景,帮助企业实现自主加工、降本增效。四十余年技术沉淀与大量客户应用案例,充分验证设备性能与服务实力,值得精密加工企业深入考察,优化设备配置。设备选型直接影响车间长期效益,低价普通穿孔机看似投入少,却隐藏精度差、效率低、维修贵、服务弱等问题,长期成本更高。正川精机穿孔机兼顾品质与性价比,搭配完善服务体系,帮助企业控制全生命周期成本,提升综合效益。我们坚持以成熟技术与可靠服务助力客户发展,已成为四川地区电加工设备推荐品牌,值得企业信赖与选择。小型穿孔机按需选型要成为电火花穿孔机操作维护高手,就快来补一课了。
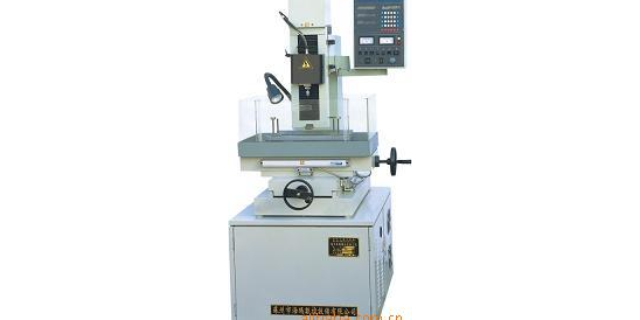
电火花穿孔机在加工中无切削力,加工的零件表面质量好,精度高,孔的深径比和加工效率比一般机械要高。能直接从复杂形面加工,也能处理难加工的材料,如:淬火钢、硬质合金、钛合金等。使用铜管作为电极,成本较低。主要用于喷油孔、喷丝孔、油路板等的加工。电火花穿孔机的铣削加工工艺如下:1.加工方式:在加工轮廓或挖深槽时可以选择生成圆弧段程序。由于机器在沿曲面加工时需选择直线加工方式,包括切入切出程序,这有利于电极损耗补偿计算。2.加工余量:该参量的数值要求大于放电间隙,精加工时加工余量并不为零,且前一道工序要给后一道工序留下余量。3.铣削的精度:加工精度越高,弦线对空间曲线的逼近度越高,空间微直线段越多,程序越长。实际加工时,粗加工可以选择低一点的精度,以减少程序段数。4.电参量和电极长度补偿:电参量的选择要参考加工余量,超精加工时选择正阳性加工方式,要用电子的能量去修平放电痕凸起。电极损耗补偿值依据经验而定,与电参量、电极材料及工作液等相关。5.电极尺寸:要求每次加工编程时输入电极直径的实测值,这样可让电极损耗补偿值计算只须放在Z轴方向。
斜轧穿孔机常见的生产故障有管坯不咬入、轧卡、打滑、链带,毛管穿不透和破尾等。管坯不咬入管坯不咬入可能是由以下原因造成的:轧制中心线偏离、顶伸量太大、管坯直径太大或太小(烧损严重)、管坯压下量太大或太小、管坯温度太高或太低、轧辊磨损严重等。管坯轧卡轧卡是指管坯穿孔到一定阶段后,突然停止旋转而卡在孔型之中。造成轧卡的原因包括:管坯的直径压下量太小或太大,孔型椭圆度太大,顶头严重磨损或熔化,顶杆被卡住,管坯温度太高或太低,电气系统或液压系统故障,毛管穿偏或穿破,轧制中心线不正确等。管坯打滑在穿孔过程中,当轴向阻力大于轧辊曳入管坯前进的动力时,管坯会停止前进而原地旋转(即打滑),导致穿孔过程不能进行。它与工具设计不合理、孔型调整不正确、管坯温度太高、管坯烧损严重以及轧辊表面摩擦力太小等因素有关。链带链带是指金属流入辊缝后被导盘(导板)切割而形成的螺旋状条带(薄壁管居多)。它与辊缝过大、导盘(导板)边缘严重磨损有关。电火花机哪家做得比较好。
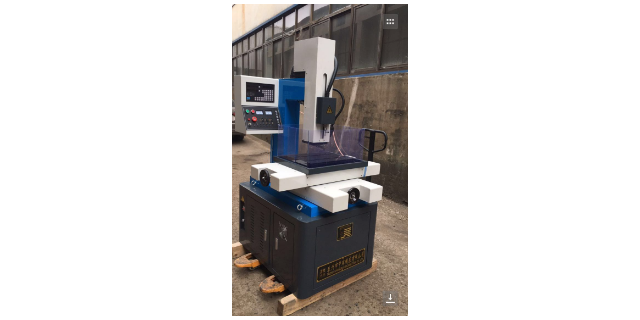
电火花穿孔机依靠电极与工件间脉冲放电产生高温蚀除金属,配合中空电极的高压介质实现冷却排屑,可稳定加工导电材料的微小孔与深孔,是电加工体系里完成精细穿孔的关键设备。穿孔机不依赖切削力作业,对硬质合金、淬火钢等难加工材料适配性强,能完成传统钻床难以实现的小孔与异形孔加工,在模具、液压、航空等精密制造环节不可替代。合理使用穿孔机可大幅降低工序难度,提升复杂零件的加工可行性,让很多高难度加工任务变得更易落地。电火花穿孔机的一些问题解决方法。综合穿孔机多少钱
穿孔机上升下降不停的原因和解决方法。小型穿孔机按需选型
电子与半导体制造行业的5G基站滤波器腔体群孔、半导体引线框架微孔、连接器接插件精密孔、电路板钻孔等加工,对孔位精度、加工一致性有着较高要求,适配穿孔机是电子精密加工环节的关键设备。成都正川精机机电设备有限公司针对电子半导体行业的加工需求,推出高精度数控穿孔机,采用多轴联动控制系统,孔位重复定位精度优异,可完成群孔的自动化批量加工,孔位偏差可控制在±0.005mm以内,完全满足5G通信器件、半导体配套部件的精密加工需求。该穿孔机可在铜、铝、不锈钢、可伐合金等多种电子常用材料上稳定作业,无论是滤波器腔体的密集群孔,还是半导体封装框架的微小通孔,都能实现高效精细加工,有效提升电子元器件的性能与良品率。设备配备智能化操作界面,内置不同材料的加工参数数据库,操作人员可快速调用参数完成加工,大幅缩短调试时间,提升电子制造企业的生产效率,适配电子行业多品种、高精度的生产需求。小型穿孔机按需选型