商机详情 -
重庆全自动线切割机床咨询报价
宜宾某汽配模具加工厂,近年订单量逐年增长,原有设备产能不足,想要扩产但预算有限,全部采购全新设备资金压力很大。正川精机为其定制了 “新购 + 旧改” 的组合方案,新增两台伺服中走丝设备,同时对两台老款快走丝线切割机床进行系统升级改造,整体投入只为全部购新的 60%。方案落地后,车间总加工产能提升了 50%,改造后的旧设备精度与效率都接近新设备水平,完全满足订单加工需求,既解决了产能缺口问题,又将资金压力控制在合理范围,帮助企业平稳实现产能扩张,顺利承接了新增的订单需求。大行程款线切割机床的有效加工幅面可达 1200*800mm,覆盖多数中型工件的加工尺寸。重庆全自动线切割机床咨询报价
线切割机床
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。广安市全自动线切割机床哪家好想知道线切割机床的生产周期与交货时间,可直接致电我们的业务人员进行详细咨询。
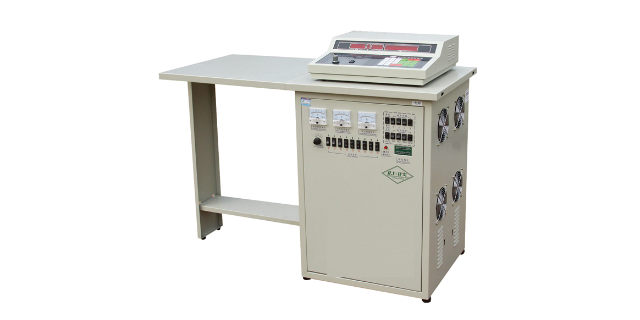
一般来说数控机床的常见故障大体分为确定性和随机性两种。1、确定性故障确定性故障是指控制系统主机中的硬件损坏或只要满足一定的条件,必然会发生的故障。这一类故障现象在数控机床上是常见的,但由于它具有一定的规律,因此也给维修带来了方便确定性故障具有不可恢复性,故障一旦发生,如不对其进行维修处理,机床不会自动恢复正常。但只要找出发生故障的根本原因,维修完成后机床立即可以恢复正常。正确的使用与精心维护是杜绝或避免故障发生的重要措施。2、随机性故障随机性故障是指在工作过程中偶然发生的故障此类故障的发生原因较隐蔽,很难找出其规律性,故常称之为“软故障”。随机性故障的原因分析与故障诊断比较困难,一般而言,故障的发生往往与部件的安装质量、参数的设定、元器件的品质、软件设计不完善、工作环境的影响等诸多因素有关。随机性故障有可恢复性,故障发生后,通过重新开机等措施,机床通常可恢复正常,但在运行过程中,又可能发生同样的故障。
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。设备坏了售后找不到人处理,难道你不想选一家服务有保障的线切割机床供应商长期合作?
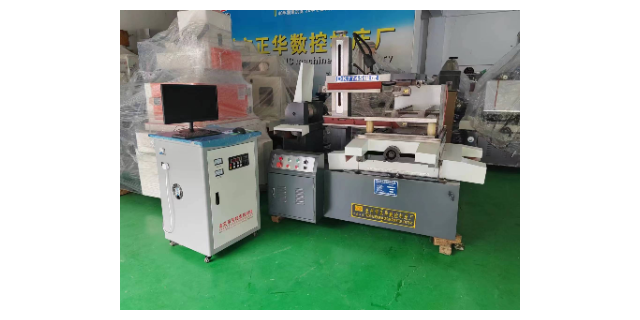
正川精机在四川电加工设备市场耕耘四十余年,对本地客户的设备使用习惯、常见故障类型和工艺需求有深入理解。公司了解成都周边许多小型模具厂习惯在机床上加工较大尺寸的模板,因此在对这些客户的线切割机床进行改造时,会特别加强导轨的全长精度修复和加大运丝系统的扭矩裕度。部分老式机床的电气图纸已丢失,公司的工程师凭借多年经验,能够根据实物电路板逆向绘出关键部分的原理图,为改造提供依据。这种在本地市场长期服务所沉淀的认知,是客户在选择线切割机床维修改造服务商时值得与正川精机进行直接沟通了解的。线切割加工价格常规计算方法,别在被蒙了!广安市全自动线切割机床哪家好
线切割机的原理,原来是这样,这设计太巧妙了.重庆全自动线切割机床咨询报价
线切割机床的“锥度切割”功能,通过使电极丝倾斜一定角度,可加工模具的拔模斜度和上下异形零件。该功能由数控系统的U轴和V轴驱动上丝架导轮,在工作台X、Y轴运动的同时进行联动,实现电极丝的精确倾斜。锥度切割的精度保持性依赖于上、下导轮之间的相对位置精度,如果上导轮因轴承磨损产生径向跳动,或U、V轴的丝杠存在反向间隙,实际切割出的锥角与设定值之间会产生偏差。线切割机床在出厂时通常用精密量规校准上下导轮的垂直度和同心度,使用过程中需定期检查导轮状态并进行必要的维修改造,以确保锥度切割的精度。重庆全自动线切割机床咨询报价