商机详情 -
四川实验室砂线机批发厂家
金刚石线的原因。1.金刚石线质量的原因,线脆性大,抗变形能力差。2.金刚石线磨损过大,造成线磨损大的原因有上线量少、材料太硬、长时间切割没有换新线。3.上线量过大,造成排线不均匀,机床运行时,金刚石线之间自身挤压产生磨损的原因。4.金刚石线规格选错的原因。例如材料偏硬,而选择了过于小规格的金刚石线,金刚石线的破断力不够,造成拉断。再比如机床行程很大,却选择了规格小的金刚石线,大行程的机床跨度大、所以需要加大张力,张力不够,切割精度就不好。高价值材料切割损耗大导致生产成本过高,还有比切缝更窄的砂线机更节省材料的吗?四川实验室砂线机批发厂家
砂线机
其实在几千年前,老祖宗们就利用线来锯玉石等材料了。线切割的方式,现在分为金刚砂线切割、电火花线切割、锯床等。金刚砂线切割原理和电火花线切割原理是完全不同的。金刚砂线切割原理:金刚砂线切割原理就是锯床的原理,它完全是物理方式,一种机械加工的行为,就跟你在家做饭用菜刀切菜切肉的原理一样。金刚砂线切割原理是利用一根镶嵌有金刚砂或微粉的钢线,这根钢线称为金刚砂线,由电机高速运转带动丝筒转动运行,金刚砂线由丝筒出发,经过导线轮,由导线轮带动金刚砂线高速连续移动,与物品连续接触,同时被加工的物品被固定在工作台上,由工作台缓慢推进,与金刚砂线之间产生磨损,达到切削的目的。四川实验室砂线机批发厂家对砂线机的操作与维护有疑问,可联系我们的技术人员提供一对一的指导服务。
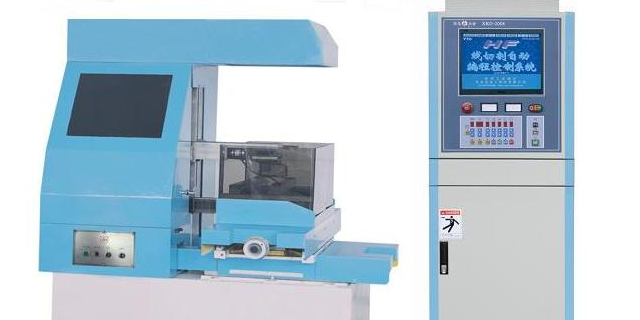
立式结构的金刚石线切割机床行程不适合超大尺寸超重的材料,框架结构的刚性和稳定性保持不够。特点:立式结构金刚石线切割机床适合小尺寸精度要求高的工件,框架结构金刚石线切割机床适合对精度要求不高的大尺寸材料。龙门结构的卧式结构机床主体和主要部件采用度消失模铸造,机床的刚性足,稳定性也好,精度保持多年,是大尺寸高要求的选择。因此:尺寸较小的材料,通常选择立式切割机床,特点是切割速度快,精度高。尺寸较大的材料,通常选择卧式切割机床,特点是装夹方便,对材料安全有保障。
这个要看是使用的什么切割工艺。不同的切割工艺,使金刚石线与工件之间的接触面积是不同的,工件与金刚石线的接触面积越小,越容易切割,金刚石线自身的损耗越小,金刚石线的使用寿命越长。客观来说,想知道一贮丝筒金刚石线能用多长时间,没有一个确切的答案。假如有人无比确定的告诉你答案,那是不负责的表现。材料多变化的,比较好是寄一点材料去试切一下。比如一筒金刚石线有300米,如果是切软的材料,一天8小时,用个十天八天,甚至一个月都可能。但用来切翡翠这样硬度的材料,就三十个小时左右,要是切碳化硅那样硬的,也就六七个小时吧,甚至只能用三个小时左右就得更换新线了。要是遇到特殊情况,材料韧性较大,容易夹丝,很容易断线的。砂线机的砂线往复频率可在 20-100 次 /min 之间调节,适配不同材料的切割需求。
现在,大家都知道500mm以上的大尺寸翡翠玉石用360度旋转切割效果比其他方式的切割效果更好,但是如果匀速切到,中间就会有螺旋线痕,这个问题在很长一段时间里都没有得到有效解决。这种情况在硬度较高的碳化硅上面出现过,另外天然的大尺寸翡翠玉石也会出现这种情况。一开始,我们认为是切削液没有进入到割缝里面造成的。加了一个喷水嘴,从工件的两头喷水到金刚石线上,让金刚石线进入的时候把切削液带进切缝里。结果发现结果没有改善。接下来我们再加两个喷水嘴,从工件上方往割缝中喷水,两头喷金刚石线的水嘴同时也继续喷水,切割出来效果依然没有改变。人工切割效率低一致性差难以满足量产需求,砂线机自动化程度高可实现 24 小时连续生产。四川实验室砂线机批发厂家
光伏行业硅棒切片需要高精度低损耗的加工设备,砂线机是硅片切割的主流选择。四川实验室砂线机批发厂家
金刚石线切割机频繁断线的原因有以下几大方面的原因:一、机床的原因。1.机床设计不合理造成金刚石线的弯曲、扭曲和振动幅度过大。2.排线不好,丝筒运行排线、导线轮与机床排线不在一条直线上,或者导线轮转折太大,不能统一、同步。3.可能是机床张力太大或者张力的变化突然太大,前者造成金刚石线疲劳断线,后者是张力突然变大造成超出局部金刚石线的拉力极限。4.导线轮过度磨损,局部变形过大,导致金刚石线运行过程中受力不均匀,造成运转过程中摆动过大。5.导线轮的固定螺母是否锁紧,如没有锁紧也容易造成金刚石线摆动过大。四川实验室砂线机批发厂家