商机详情 -
高效便捷砂线机厂价
为了节省成本,用户要求金刚石线切割机的线量少,因此,大尺寸材料在加工时,切割到后面的时候切削力不够,或者金刚石线被疲劳磨损断线,需要更换新的金刚石线继续加工。新的金刚石线与换线之前的线径不一致,切割出来的结果就会出现切割断面衔接处出现线痕的问题。金刚石线切割机中途换新线会出现线痕的问题,不光是出现在金刚石线竖切机床上面,金刚石线横切机床上面也是如此,原因正在查找。金刚石线切割机中途换新线会出现线痕的问题,出现在超硬材料和天然材料上面比较明显,对于有一定晶向的玻璃制品情况却好得多。在这里,我们不想误导用户,只能从我们作为厂家切割经验来判断。有可能是因为金刚石线磨损过度和转台转速的原因。石墨砂线切割机砂线抖动怎么调?高效便捷砂线机厂价
砂线机
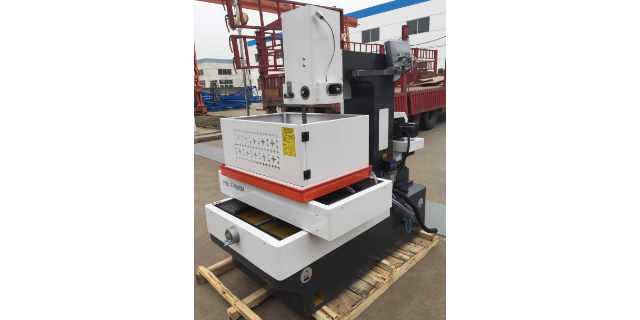
砂线切割的原理,就是利用砂线往复运动,使砂线与工件产生切削达到加工的目的。机床上使用的砂线,一般是使用金刚石线,一种高抗拉钢线外层镀有金刚石。可用于切割各种金属非金属复合材料、玻璃、岩石材料、宝石、单晶硅、碳化硅、多晶硅、耐火砖、陶瓷、环氧板、铁氧体等材料,特别适用于切割高价值易破碎裂的各种脆性不同硬度晶体。砂线切割的方法的特点是对机床难以加工的不导电材料的补充,对导电和不导电材料,只要硬度比砂线小的都能加工。砂线切割机床的优点:1.能对脆硬材料进行大尺寸工件切片加工;2.能多件同时切割,产量高;3.能切精密窄缝,适合切割贵重材料,切割缝隙只比锯丝直径大0.01——0.015mm;4.切割脆软材料,保证边缘不破损;5.切割时温度低,切片加工变质层浅,可用来切割易炸裂材料;高效便捷砂线机厂价砂线切割机成都哪家好?
对于没有经验的新手来说,可以用加减法来操作。(这里有个前提,切割模式为旋转切割模式。)不同硬度的翡翠,都可以使用的加减法操作方法:找一块相同硬度的材料或者剩下的边角料,切割一条直缝。切割时,从厂家推荐的加工速度7000mm²/小时,慢慢地加速度到拉弓,然后减速到不拉弓,就用那个速度切一段,如果一直不拉弓,表示那个速度切就可以切一个好的质量了。比如,切翡翠,我们厂家推荐的切割速度是7000~9000mm²/小时,但翡翠也分老坑和新坑的,硬度不一样。切割时,用户可初始切割速度设置为7000mm²/小时,如果不出现拉弓情况,则可500与500往上加,如果加到13500mm²/小时的时候出现拉弓,就退会到13000mm²/小时,如果不拉弓,表示13000mm²/小时的切割速度合适。假如退回到13000mm²/小时的切割速度时还拉弓,就退到12500mm²/小时,这个时候不出现拉弓,表示12500mm²/小时的切割速度是合适的。
被切割的工件尺寸大小。小尺寸的工件切割速度会更快,因为工件小,排屑更快;工件大,排屑不畅,切屑堵在切缝中会产生一些重复切割。而且工件因为大,跟金刚石线的接触面积增大,产生的阻力就越大,切割速度就越慢。加工工艺。改变加工工艺,是为了让金刚石线与工件的接触面积变小,小尺寸的工件切割起来更快。跟一根筷子容易折断,十根筷子放在一起不容易折断是一样的道理。金刚石线运行速度越快,表明切割速度越快。切削液的作用也不可忽视。切削液的主要作用是冷却和及时带走切屑,让切割更顺利。反之,切削液选择不当,不能起到及时带走切屑的话,会让金刚石线产生重复切割,影响切割的速度。砂线机的设备故障率低,维护简单方便,可保证企业生产的连续性与稳定性。
现在,大家都知道500mm以上的大尺寸翡翠玉石用360度旋转切割效果比其他方式的切割效果更好,但是如果匀速切到,中间就会有螺旋线痕,这个问题在很长一段时间里都没有得到有效解决。这种情况在硬度较高的碳化硅上面出现过,另外天然的大尺寸翡翠玉石也会出现这种情况。一开始,我们认为是切削液没有进入到割缝里面造成的。加了一个喷水嘴,从工件的两头喷水到金刚石线上,让金刚石线进入的时候把切削液带进切缝里。结果发现结果没有改善。接下来我们再加两个喷水嘴,从工件上方往割缝中喷水,两头喷金刚石线的水嘴同时也继续喷水,切割出来效果依然没有改变。高价值晶体材料切割切缝过宽成本过高,砂线机切缝窄可大幅提升材料利用率降低生产成本。高效便捷砂线机厂价
和传统带锯切割相比,砂线机切缝更窄材料损耗更少,对于高价值材料优势更加明显。高效便捷砂线机厂价
我们有台切割直径为650mm的大机床进入出厂前的调试阶段,用了一块客户放在这边试机的翡翠废料切,斜角直径有520mm。一开始切翡翠原石表皮,我们的切割速度13000mm^/小时,切到翡翠层的速度降到12000mm^/小时(进给速度为0.00633mm/秒)。晚上下班的时候,还有一块中心没切完,恰好是平时很容易出线痕的位置,怕无人看管掉下来砸坏了,便把切割速度降了下来,一直降到2500mm^/小时,进给被自动调到0.00097mm/秒。然后下班回家。早上上班来看,还没切下来,也没更改切割速度。一直保持昨天下班之前设置的速度到切掉下来。看到切割效果,都乐了,困扰我们很久的难题,就这样无意间解决掉了。之后总结了一下经验。一开始因为是新上的金刚石线,比较锋利,切割速度可以快,越到里面,金刚石线磨损越厉害,所以就没那么锋利了,切割进给就应该调慢,这样切出来的效果才好。翡翠原石表皮的石头软,切割速度快,可以快速切割一个导向缝隙,进入到翡翠层,减慢进给速度,一边切割,一边修磨,效果会更好,切到里面靠近中心的位置,由于金刚石线被磨损严重锋利度下降,调整了切割进给速度,加快旋转速度,切割出来正片效果就一致。高效便捷砂线机厂价