商机详情 -
电火花砂线机生产
金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚石线切形机、3.单向环形线结构金刚石线切形机。三种结构金刚石线切形机对金刚石线的使用:金刚石线切割机弓架运动式结构使用的是线径0.5~2mm长度在几十公分到2米之间的粗短线,往复循环走丝结构使用的是线径0.2~0.45mm长度从几十米到几百米甚至上万米的细长线,单向环形线结构使用的是线径0.6~2mm的几米长的一根圆环线。弓架结构和往复循环走丝结构的金刚石线为单根,环形线则是由一根线互相缠绕在一起的特殊金刚石绳线。人工切割效率低一致性差难以满足量产需求,砂线机自动化程度高可实现 24 小时连续生产。电火花砂线机生产
砂线机
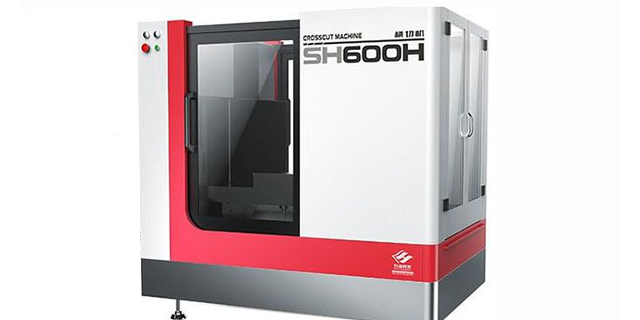
设备功能:切割直体形状。利用一根两端电镀有金刚石颗粒的钢丝线上下往复运动,与工件磨檫产生切削,达到切割加工的目的。加工时,工件在数控装置或计算机控制下自动的按程序确定的轨迹运动,得到所需形状的工件。(注:用于砂线切割机的电镀金刚石线只有中间用于切割的一段电镀有金刚石颗粒,钢丝两端各留一定长度没有电镀金刚石颗粒,测量未镀金刚石颗粒的钢丝直径即为金刚石线的规格。)使用本设备加工方法特点是可以加工对电火花线切割机床难以加工的不导电材料。电火花砂线机生产STX-202A小型金刚石线切割机。
主要大件如立柱、床身、工作台等均采用箱型或近似箱型结构,大规格结构尺寸,并布置有足够***筋板,如立柱中间布置有对连整体筋板。采用度铸铁和树脂砂工艺铸造,具有二次时效工艺以消除残余应力,整机具有足够的强度、刚性和高稳定性。床身、立柱、工作台等大件用机加工修整外表面,确保表面平整,整机外型美观。4.三向导轨X、Y、Z三轴均采用直线导轨。运行精度高,承载能力强,摩擦系数小,运动灵敏度高,且机床的精度稳定性好,使用寿命长。5.两向进给机构(1)X、Y向进给机构采用滚珠丝杆传动,驱动电机带动丝杆传动提高了精度,进给驱动特性好,机构简单,维护方便。
金刚石线的原因。1.金刚石线质量的原因,线脆性大,抗变形能力差。2.金刚石线磨损过大,造成线磨损大的原因有上线量少、材料太硬、长时间切割没有换新线。3.上线量过大,造成排线不均匀,机床运行时,金刚石线之间自身挤压产生磨损的原因。4.金刚石线规格选错的原因。例如材料偏硬,而选择了过于小规格的金刚石线,金刚石线的破断力不够,造成拉断。再比如机床行程很大,却选择了规格小的金刚石线,大行程的机床跨度大、所以需要加大张力,张力不够,切割精度就不好。金刚砂线切割机工艺的关键原理。
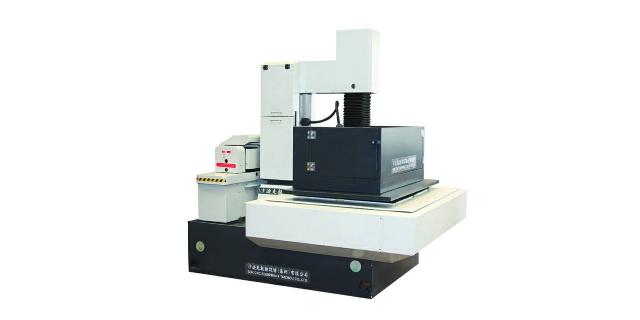
金刚石线的价格。环形线是由一根较长的钢丝线互相缠绕,在接头的地方焊接起来,打磨光滑之后再去电镀,才可能保证环形线的焊接点不会在加工过程中突然断裂而影响加工精度。成品环形线的长度要求误差不能太多。这就导致了环形线的制作成本较高,所以它的售价自然会高。,对材料的要求。前面说到环形线的总长度在3~5米之间,对切割材料的尺寸大小和硬脆程度都有一定限制。对材料要求尺寸不能太大,也不能太硬,否则会因为磨损过快无法保证金刚石线的使用寿命。相对环形线结构来说,往复循环走丝对材料的要求就宽泛多了。,切割细节。往复循环走丝结构金刚石线切形机可使用0.25~0.35mm线径的金刚石线,切缝小,能切割出更多细节,比如内转角。砂线机的自动化程度高,一人可同时操作多台设备,大幅提升生产效率降低人力成本。电火花砂线机生产
切割表面粗糙需要大量后续打磨工序,砂线机切割面光洁度高可减少甚至省去后续打磨环节。电火花砂线机生产
数控砂线切割机是通过计算机主机对X轴和Y轴上的步进电机提供脉冲信号,对被加工工件进行X轴和Y轴方向的砂线切割加工,而对工件上下垂直方向的切割加工,是靠弓架上下往复三相交流电机带动弓架上的砂线作上下往复运动,对工件进行上下切割加工,同时还要靠砂线旋转直流电机使砂线旋转,对被加工工件进行修光切割加工,但是,当砂线切割机在加工过程中一旦砂线断线时,应该能使砂线机的冷却泵三相交流电机、弓架上下往复三相交流电机、砂线旋转直流电机和润滑油泵单相交流电机全部停止运行,以便保护砂线切割机和被加工工件的安全,因此,应该设计一种数控砂线切割机砂线断线保护电路,以便当砂线断线时,使砂线切割机处于安全停止运行状态。电火花砂线机生产