商机详情 -
电火花砂线机加工中心
单向环形线结构的金刚石线切形机,该结构由一根圆环形的金刚石线由导向轮带动朝着一个方向单方向高速运动,在数控指令控制下工作台带动工件移动与金刚石线接触产生磨削,从而达到切削加工的目的。金刚石线切割机中切形机的这三种结构,其中弓架运动式结构能做到取芯、切厚片,不能切薄片;往复循环走丝结构能取芯、切厚片、切薄片;环形线结构能切厚片、切薄片,不能取芯。其中环形线结构的切割速度比其他两种结构的切割速度快;往复循环走丝结构可以使用规格较小的金刚石线,能很好的切割转角,能切出更细致的图形,精度更高。砂线切割机工作原理。电火花砂线机加工中心
砂线机
金刚石线切割机的用途是切割脆硬材料,那么为什么金刚石线切割机不适用于切割金属材料会呢?首先一个切割速度的问题,我之前在其他厂家工作时,曾经我们做过用金刚石线切割机切割直径为100mm钛合金圆柱的试验,客户原先是使用的锯条切割,切割一片使用的时间为15分钟,但切缝太宽,为了节省成本,客户想找别的方式切割钛合金。用其他厂家的快走丝电火花线切割机切割一片耗时2个小时(120分钟),用我们的快走丝电火花线切割机切割一片耗时1小时20分钟(80分钟),用我们的往复运动式金刚石线切割机切割一片耗时6~7个小时才切了一大半(PS:那个时候还没有用到旋转方式切)。这就表示电火花线切割机床切割直径为100mm的导电硬金属钛合金圆柱体,慢2个小时可以切完;而用金刚石线切割机切割同样的钛合金圆柱体一刀则需要10~14个小时。这是用户无法接受的切割速度。四川大理石砂线机加工定制金刚石砂线机能切割金属么?
不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。一起来看一下翡翠切割速度设置方法。多数翡翠的莫氏硬度为6.5~7之间,少数老坑料的硬度在7.5左右,部分新坑料在6以下。不同硬度的翡翠,用金刚石线切割机的切割速度设置也不同。翡翠,是玉石的一种,是在地质作用过程中形成的以硬玉为主,次为绿辉石、钠铬辉石、霓石、角闪石、钠长石等矿物成分组成的达到玉级的多晶体。翡翠的结晶特点单斜晶系,常呈柱状、纤维状、毡状致密体,原料呈块状,次生料为砾石状。所以切割翡翠时,基本上不考虑晶向崩裂的问题。对于硬度较低的翡翠,切割速度可达到13000mm²/小时,硬度高的翡翠9000mm²/小时,硬度达到7.5的翡翠,切割速度控制在7000mm²/小时左右就可以了。
金刚石线切割机中切形机的三种结构,分别是:1.弓架运动式结构金刚石线切形机、2.往复循环走丝结构金刚石线切形机、3.单向环形线结构金刚石线切形机。三种结构金刚石线切形机对金刚石线的使用:金刚石线切割机弓架运动式结构使用的是线径0.5~2mm长度在几十公分到2米之间的粗短线,往复循环走丝结构使用的是线径0.2~0.45mm长度从几十米到几百米甚至上万米的细长线,单向环形线结构使用的是线径0.6~2mm的几米长的一根圆环线。弓架结构和往复循环走丝结构的金刚石线为单根,环形线则是由一根线互相缠绕在一起的特殊金刚石绳线。砂线机的切割精度可达到 ±0.02mm,可满足大多数工业精密加工的尺寸要求。
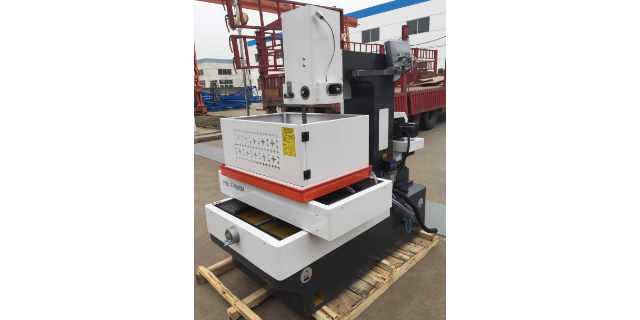
金刚石线的长度及对材料硬度的要求C型往复走丝金刚石线切形机的走线结构是储丝筒往复走线,金刚线不是封闭的,根据客户需要,可存储200-360米金刚线左右。因为C型往复走丝金刚石线切形机金刚线长度是环形线长度的近100倍,线上电镀的金刚石颗粒也多,所以C型往复走丝金刚石线切形机更适合切割材料的硬度和密度高等级(经验值摩氏5以上)的脆性材料。环形金刚石线切形机走线结构是主动轮带动一根封闭的环形的金刚线单向走线,一般环形线切形机金刚线长度是定长,例如今科CKO4555A型切形机所使用的环形线金刚线长度为3.55m。金刚石线的磨损消耗等情况下,限制了环形金刚石线切割机能切割的材料硬度没有往复走丝金刚石线切形机的材料硬度高。和传统切割设备相比,砂线机更加环保,产生的粉尘与噪音更少,符合绿色生产要求。四川大理石砂线机加工定制
砂线机的切割速度可达 3m/min,相比传统切割方式效率可提升 3 倍以上。电火花砂线机加工中心
材料的原因。1.材料硬度大,对金刚石线的磨损加快。2.材料不是脆性材料,比如切割韧性的金属材料,排屑不顺畅,切屑堵塞切缝,机床继续高速运转拉断金刚石线。切割工艺的原因。切割工艺也有一定的原因,比如我们2012年的时候还没有旋转切割,只有直切,直切100mm的碳化硅晶体会频繁断线,而如今我们采用旋转方式切割300mm直径的碳化硅晶体也毫无压力。这是因为金刚石线与工件接触面积越大,产生的拉力就越大,破断力就越小,但改变工艺之后,金刚石线与工件的接触面积减小,产生的破断力就越大。电火花砂线机加工中心