商机详情 -
本地快走丝线切割机床批发价格
工作液介质:快走丝线切割设备在切割过程中需要浇注工作液介质,主要是为了冷却电极丝和工件,同时也可以清洗切割过程中产生的碎屑和氧化物,保证切割质量。控制系统:快走丝线切割设备的控制系统包括数控系统、伺服系统、放电控制系统等。数控系统负责控制电极丝和工作台的运动轨迹,伺服系统负责控制电极丝和工作台的进给速度和位置,放电控制系统负责控制电火花放电的时间和强度。综上所述,快走丝线切割设备利用电火花放电原理进行金属切割,具有高精度、高效率、高自动化等优点,广泛应用于模具制造、航空航天、汽车制造等领域。青羊区DK7745快走丝线切割机床。本地快走丝线切割机床批发价格
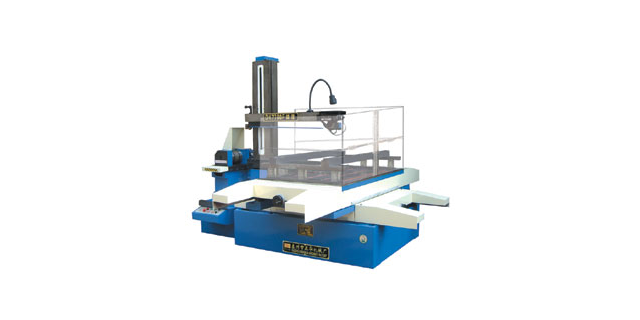
德阳某精密模具加工厂专注于电子元器件模具的生产,对加工精度和表面质量要求很高。此前使用的低价快走丝线切割机床,加工出来的模具表面粗糙度差,需要后续大量人工打磨,不但增加了人工成本,还延长了生产周期。与成都正川精机合作后,采购了两台升级款快走丝线切割机床,设备采用优化的脉冲电源和控制系统,加工表面粗糙度可达 Ra1.6μm,基本无需后续打磨,节省了 2 名打磨工人的人工成本。同时,设备的切割速度比之前的机型提升了 25%,模具生产周期从原来的 7 天缩短至 5 天,企业的产能提升了 40%,顺利承接了多个大型电子企业的订单,营收实现了大幅增长。高效便捷快走丝线切割机床采购成都市快走丝线切割机床电话多少?
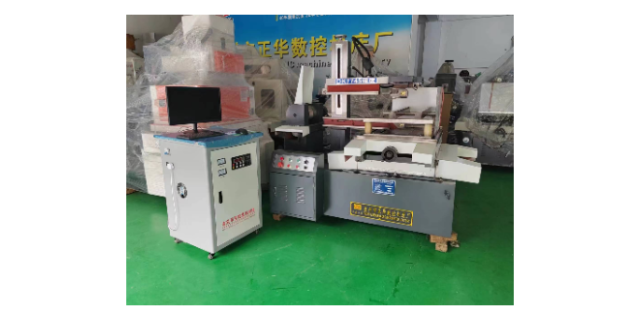
对于承接精密模具和复杂零件订单的企业来说,快走丝线切割机床的“内角清根”问题是一项工艺挑战。由于电极丝具有一定直径,在切割内角时天然会留下一个半径等于丝半径加上放电间隙的圆弧。在某些模具的镶块、型腔或精密零部件中,要求内角极为锋利或接近直角,这单靠线切割本身无法实现,必须预留后续的钳工修配工序。如果机床的精度和刚性不足,加上工艺参数设定不当,切割出的内角圆角会更大,不均匀的放电间隙还会让圆角处的表面质量变差,极大地增加了钳工的研修难度和工作量。这不但拉长了模具制造周期,还对钳工技能要求非常高,人为失误风险增大。更深层的问题是,如果一套快走丝线切割机床的数控系统不具备尖角控制策略,例如在拐角处自动降低脉冲能量和放慢切割速度,那么内角的形状精度和表面完整性就很难得到保证,成为制约精密模具整体品质和寿命的短板。
不少企业存在快走丝线切割机床只能做低精度粗加工的误区,忽略其在合理配置与规范工艺下的稳定表现。经过优化的快走丝线切割机床,搭配成熟控制系统与稳定走丝机构,可满足多数冲压模、塑胶模、五金零件的尺寸要求,在批量生产中保持良好一致性。它在厚件切割、复杂轮廓加工上效率突出,设备投入与运维成本远低于慢走丝,适合追求性价比的制造场景。正确认识快走丝线切割机床的性能边界,结合产品需求搭配工艺,能在控制成本的同时保障加工品质,拓展设备应用范围,提升企业市场竞争力。伺服快走丝线切割机床哪家好?

中走丝线切割机床和快走丝机床的区别是什么?区别:速度不一样中走丝并非指走丝速度介于高速与低速之间,而是复合走丝线切割机床,即走丝原理是在粗加工时采用高速(8-12m/s)走丝,快走丝上丝是电火花线切割的一种,也叫高速走丝电火花线切割机床(WEDM-HS),其电极丝(一般采用钼丝)作高速往复运动,走丝速度为8~10m/s,快走丝线切割机床钼丝损耗大是哪里问题?有多种可能性,首先可能是钼丝使用时间太长,变细了。冷却液不能用井水。被切割的材料杂质也容易引起断丝,比如铸铁,焊接。双流区DK7745快走丝线切割机床。实验室快走丝线切割机床厂家有哪些
武侯区DK7745快走丝线切割机床。本地快走丝线切割机床批发价格
正川精机快走丝线切割机床采用稳固机身设计与成熟放电控制技术,适配硬质合金、淬火钢等多种难加工材料,厚件切割不偏斜、表面质量达标,可满足航天航空、、汽车等领域的加工要求。设备经过长期工况验证,连续运行稳定性强,适合批量精密切割作业。我们已服务四川三千余家客户,销售近六千台套机电设备,快走丝线切割机床的品质与可靠性得到市场认可,助力客户承接更多高附加值订单。选用正川精机快走丝线切割机床可实现线切割工序自主化,省去外发加工的运输等待与沟通成本,交期自主可控,保护产品图纸信息安全。设备操作界面简洁易懂,搭配标准化工艺库,新员工经短时间培训即可操作,降低对熟练工的依赖。我们提供上门安装调试与操作培训,全程跟进设备使用状态,帮助企业快速提升自主加工能力,优化生产流程,提升整体效益。本地快走丝线切割机床批发价格