商机详情 -
甘肃国产VAC650汽相回流焊设备
上海桐尔在长期技术服务中发现,VAC650 真空汽相回流焊的工艺气体控制能力,是解决敏感元件焊接氧化问题的关键,尤其在航空航天、**等对焊点可靠性要求较高的领域,这一特性更是不可或缺。某航空航天配套企业曾因雷达组件(含镀金引脚 QFP 芯片)焊接氧化问题困扰 —— 该组件要求焊点接触电阻≤30mΩ,且经过 500 小时盐雾测试后无锈蚀,此前采用氮气保护热风回流焊,因氧浓度无法稳定控制(波动范围 50-100ppm),导致焊点氧化层厚度超 0.5μm,接触电阻达 60-80mΩ,盐雾测试后锈蚀率达 12%。上海桐尔团队为其定制 VAC650 工艺方案:首先通过设备的氮气纯化系统将氧浓度降至 10ppm 以下,随后在回流阶段通入 3% 甲酸混合气体(流量控制在 5L/min),利用甲酸的还原性去除焊盘与引脚表面氧化层,同时避免过度腐蚀镀金层。焊接过程中,设备的在线氧浓度监测仪实时反馈数据,当氧浓度超 15ppm 时自动加大氮气补给量。**终测试显示,焊点氧化层厚度控制在 0.1μm 以内,接触电阻稳定在 20-25mΩ,盐雾测试后锈蚀率降至 0.5%,完全符合航空航天标准。此外,上海桐尔还协助企业建立工艺气体更换周期表,甲酸溶液每 8 小时更换一次,氮气滤芯每月更换一次,确保设备长期稳定运行。 上海桐尔 VAC650 用封闭循环工艺,汽相液消耗少,无需贵惰性气体,兼容有铅 / 无铅焊。甘肃国产VAC650汽相回流焊设备
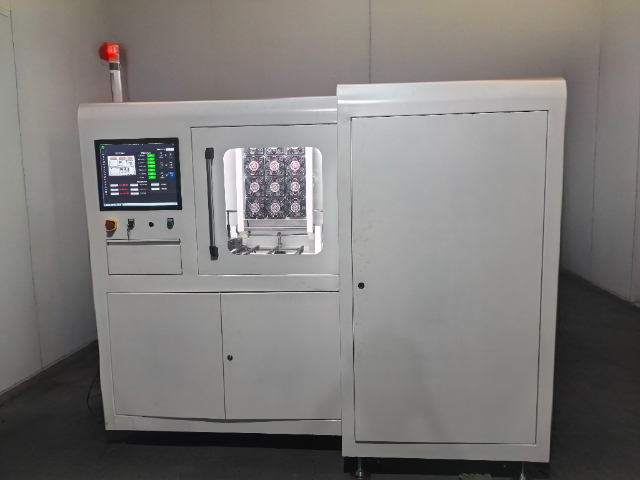
VAC650真空汽相回流焊的清洁维护设计充分考虑了操作便利性,简化了日常维护流程,降低了操作人员的工作强度,上海桐尔在为客户培训时,会详细讲解清洁维护的关键步骤与注意事项,确保设备长期保持良好运行状态。某电子厂的VAC650在初期使用中,因操作人员未掌握正确的清洁方法,导致腔体内部残留助焊剂堆积(厚度超1mm),影响加热效率与真空度,焊点缺陷率从升至。上海桐尔团队首先演示腔体清洁流程:设备腔体采用快拆结构,松开4个固定螺丝即可将腔体上盖取下,先用压缩空气(压力)吹除表面浮尘,再用蘸有无水乙醇的无尘布擦拭腔体内壁(包括加热板、观察窗内侧),去除残留助焊剂;对于顽固残留(如助焊剂碳化层),用**不锈钢刮板(刃口圆角处理,避免划伤腔体)轻轻刮除,再用乙醇擦拭干净;清洁完成后,检查腔体密封圈是否有残留助焊剂,用棉签蘸乙醇清洁密封圈沟槽,确保密封良好。加热板的清洁同样重要——设备的加热板可单独拆卸,石墨材质表面只需用无水乙醇擦拭即可恢复洁净,避免使用砂纸或钢丝球等硬质工具,防止破坏石墨表面平整度(平整度要求≤)。该企业操作人员掌握清洁方法后,每周定期清洁腔体与加热板,设备因污染物导致的故障占比从30%降至5%。 甘肃国产VAC650汽相回流焊设备上海桐尔 VAC650 操作人员需配备防护装备,避免接触高温部件引发安全问题。
随着SMT整个技术发展日趋完善,多种贴片元件(SMC)和贴装器件(SMD)的出现,作为贴装技术一部分的汽相回流焊工艺技术及设备也得到相应的发展,其应用日趋***,几乎在所有电子产品领域都已得到应用[1]。汽相回流焊发展阶段编辑根据产品的热传递效率和焊接的可靠性的不断提升,汽相回流焊大致可分为五个发展阶段。汽相回流焊***代热板传导汽相回流焊设备:热传递效率**慢,5-30W/m2K(不同材质的加热效率不一样),有阴影效应。汽相回流焊第二代红外热辐射汽相回流焊设备:热传递效率慢,5-30W/m2K(不同材质的红外辐射效率不一样),有阴影效应,元器件的颜色对吸热量有大的影响。汽相回流焊第三代热风汽相回流焊设备:热传递效率比较高,10-50W/m2K,无阴影效应,颜色对吸热量没有影响。汽相回流焊第四代气相汽相回流焊接系统:热传递效率高,200-300W/m2K,无阴影效应,焊接过程需要上下运动,冷却效果差。汽相回流焊第五代真空蒸汽冷凝焊接(真空汽相焊)系统:密闭空间的无空洞焊接,热传递效率**高,300W-500W/m2K。焊接过程保持静止无震动。冷却效果***,颜色对吸热量没有影响。
上海桐尔选择性波峰焊的操作流程简洁规范,可快速上手且不易出错。第一步准备空夹具,确保夹具无杂质、定位基准完好;第二步将 PCB 板平稳放入夹具,注意元件引脚与夹具定位孔对齐,避免元件磕碰;第三步盖好产品压扣,确保 PCB 板固定牢固,防止焊接中移位;第四步将夹具放入设备指定工位,启动设备后,系统自动按程序完成喷助焊剂、预热、焊接流程,无需人工干预;第五步焊接完成后,取出夹具,注意佩戴隔热手套,防止高温烫伤;第六步打开产品压扣,小心取出 PCB 板,检查焊接外观,确认无虚焊、桥连等缺陷后,转入下一工序。整个流程单块 PCB 板处理时间可控制在 1~3 分钟(视焊点数量而定),某电子厂新员工经 1 小时培训即可**操作,操作失误率低于 0.5%,大幅降低人员培训成本与操作风险。上海桐尔 VAC650 可选风冷或水冷,重型电路板用水冷能确保焊接后均匀降温。
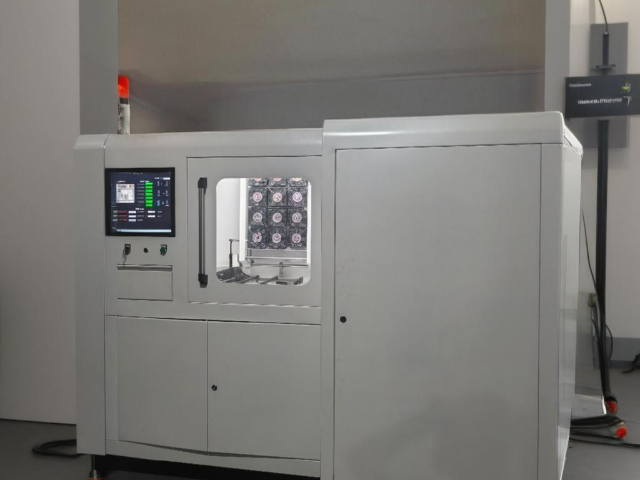
上海桐尔选择性波峰焊的助焊剂喷涂系统,采用密封式设计,从根源避免助焊剂蒸发损耗,比较大限度保持原包装性能,确保每次喷涂参数一致,提升工艺可靠性。系统配备的 0.5mm 日本进口喷嘴(流体或雾化型可选),能精细控制喷涂范围与用量,130um 线喷选配功能可针对细微焊点实现精细喷涂,助焊剂利用率达 100%,无浪费现象。与传统开放式喷涂不同,该系统无需额外添加溶剂,减少耗材成本与环境污染物排放,且焊接后大部分助焊剂痕迹可自然去除,降低残留腐蚀风险,保护 PCB 板与元件性能。实际应用中,某电子厂使用该系统后,助焊剂日消耗量从传统设备的 10L 降至 1L,月成本从 5200 元降至 520 元,同时焊点腐蚀不良率从 0.8% 降至 0.1%,兼顾经济性与可靠性。上海桐尔 VAC650 靠 360° 蒸汽加热,避免 0.3mm 以下元件连锡,缺陷率降至 2% 以下。甘肃国产VAC650汽相回流焊设备
医疗电子领域,汽相回流焊可实现无菌焊接,适配心脏起搏器等高精度器件生产。甘肃国产VAC650汽相回流焊设备
VAC650 搭载先进的智能控制系统与灵活的场景适配设计,兼顾操作便捷性与生产可靠性。设备采用 PC+PLC 组合控制方案,支持在线或离线编程,配备多通道在线测温、实时视频录制功能,焊接过程全程可追溯、可分析,助力工艺优化与质量管控。维护方面,设备采用模块化设计,**部件检修便捷,*需每 3 个月更换一次气相液过滤滤芯,冷却系统可根据工件类型选择风冷或水冷模式,有效减少停机维护时间。在应用场景上,其无氧化焊接特性适配金、铜、银等易氧化材料,宽温工况耐受能力满足汽车电子 - 40℃至 150℃的使用需求,大尺寸装载与高精度控制则完美匹配航空航天、医疗设备、半导体封装等**制造领域的严苛要求。甘肃国产VAC650汽相回流焊设备