商机详情 -
南通化工行业RCO催化燃烧设备源头厂家
RCO催化燃烧的关键奥秘,在于催化剂与蓄热系统的精妙配合。当含有有机污染物的废气进入设备后,首先会经过蓄热室,被陶瓷蓄热体加热到250-400℃——这是催化剂发挥作用的温度区间。在催化剂的催化作用下,有机分子的化学键被快速打破,与氧气发生氧化反应,生成二氧化碳和水,同时释放出大量热量。这些高温烟气随后进入另一个蓄热室,将热量传递给蓄热体后,以较低的温度排出。当蓄热体的温度达到设定值后,设备通过阀门自动切换气流方向,让新进入的废气被已蓄热的陶瓷体加热,而反应后的高温烟气则进入另一侧的蓄热室释放热量。这种交替蓄热、换热的过程,使得设备能够回收95%以上的反应热量,大幅降低了辅助能源的消耗,真正实现了“以废治废”的循环经济理念。RCO设备在废气处理过程中不需要额外消耗大量的燃料,进一步节省了资源。南通化工行业RCO催化燃烧设备源头厂家

RCO催化燃烧技术的广泛应用,为改善大气环境质量发挥了重要作用。据统计,一台处理风量为10000m³/h的RCO设备,每年可减少VOCs排放超过100吨,相当于种植了5000棵成年树木的净化效果。在京津冀、长三角等工业密集地区,大量企业引入RCO设备后,区域内的PM2.5浓度与臭氧浓度均得到了有效控制,空气质量明显改善。此外,RCO技术还能减少温室气体排放,通过高效的热量回收,降低了企业对化石能源的依赖,间接减少了二氧化碳的排放。某钢铁企业通过RCO系统处理焦化废气,每年不*减少VOCs排放300余吨,还回收热量折合标准煤超过2000吨,实现了环境效益与经济效益的双赢。常州碳钢RCO催化燃烧设备费用是多少RCO催化燃烧设备的工作原理主要基于催化氧化反应。

RCO催化燃烧的蓄热体材质选择直接决定了设备的热回收效率,目前主流的蓄热材料分为蜂窝陶瓷蓄热体和陶瓷矩鞍环两类。蜂窝陶瓷蓄热体的比表面积更大,气流通过的风阻更低,热交换速度更快,适合大风量的常规工况;陶瓷矩鞍环的抗冲击性能更强,不容易被高温气流冲刷碎裂,适合废气温度波动大、含有少量高温杂质的特殊工况。优的的蓄热体可以在-20℃到1000℃的温度区间内反复进行冷热交替循环,长期使用不会出现开裂、粉化的问题,能保证设备的热回收效率始终维持在90%以上,不会因为蓄热体性能衰减增加运行能耗。
塑料制造行业的注塑、吹塑工序产生的有机废气,主要成分是苯乙烯、非甲烷总烃等物质,废气温度通常在40-60℃,浓度中等且连续稳定。这类工况非常适合搭配转轮浓缩+RCO的组合治理工艺,先通过沸石转轮将低浓度的大风量废气浓缩10-20倍,变成小风量的高浓度废气,再送入RCO催化燃烧单元进行分解。经过这套组合工艺处理后,不只可以大幅缩小RCO设备的处理体量,降低设备的初期投资成本,高浓度的浓缩废气还能让RCO快速进入自维持运行状态,几乎不需要开启辅助加热装置,整体的运行能耗比直接用RCO处理原气降低60%以上。在RCO催化燃烧设备中,活性炭吸附床与催化燃烧床的结合使用,进一步提升了设备的处理能力和效率。
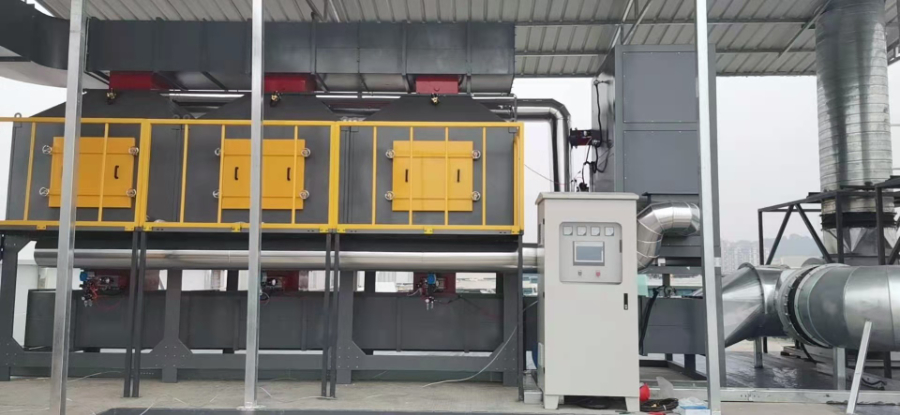
针对涂装行业的喷漆废气治理,RCO催化燃烧的适配性优势十分明显。这类废气通常风量在10000-50000m³/h区间,VOCs浓度稳定在500-2000mg/m³,还混杂有少量漆雾颗粒。企业只需要在RCO前端加装二级干式过滤棉和初效袋式过滤器,就能彻底截留住99%以上的漆雾杂质,避免其覆盖在催化剂表面造成活性位点失活。运行过程中,蓄热体回收的热量可以持续将常温废气预热到催化反应温度,当喷漆线连续运行8小时以上,系统就能进入自平衡状态,电加热装置几乎不需要启动,大幅降低涂装车间的废气治理用电成本。RCO催化燃烧设备配备了先进的自动化控制系统。淮安环保RCO催化燃烧装置出厂价格
RCO催化燃烧设备实现了自动化控制,简化了操作流程,减少了人工干预,提高了工作效率。南通化工行业RCO催化燃烧设备源头厂家
制鞋行业的粘胶工序会产生大量含有苯、甲苯、丙等有机组分的废气,这类废气风量分散,浓度偏低,很多小企业的废气风量只有几千立方米每小时。针对中小制鞋企业的小型模块化RCO催化燃烧设备,采用一体化撬装式设计,将蓄热体、催化腔、加热模块、控制系统全部集成在一个撬体内部,不需要复杂的现场安装,运抵现场连接废气管道和电源就能直接投入使用。这类小型RCO设备的运行功率很低,日常的用电成本只为传统活性炭吸附工艺的一半,还不会产生大量需要处置的废活性炭危废,非常适合中小制鞋企业这类规模不大、预算有限的废气治理场景。南通化工行业RCO催化燃烧设备源头厂家