商机详情 -
南通橡胶行业RCO催化燃烧装置工厂直销
科学的日常维护,是保证RCO催化燃烧设备长期稳定运行的关键。首先,要定期检查预处理系统的过滤器,及时清理或更换滤芯,防止粉尘进入催化床导致催化剂堵塞;其次,每季度对催化剂进行活性检测,通过分析进出口废气浓度差判断催化剂性能,当活性下降至80%以下时,需进行再生处理或更换;此外,每年应对蓄热体进行一次清理,去除附着在陶瓷表面的积灰与结焦,恢复蓄热体的换热效率。在设备停机期间,应保持风机低速运行,避免催化剂因受潮而失活;同时,要对阀门、管道等部件进行防腐检查,及时处理锈蚀部位。建立完善的维护档案,记录每次维护的时间、内容与设备运行参数,能够为设备的故障诊断与性能优化提供重要依据。RCO催化燃烧设备的去除率可达99%以上,远高于传统的废气处理方法。南通橡胶行业RCO催化燃烧装置工厂直销
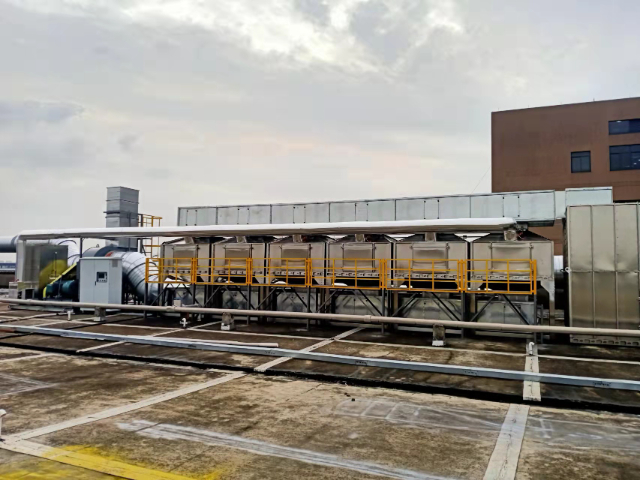
从双碳目标的维度来看,RCO催化燃烧是当前工业VOCs治理领域低碳属性极强的技术路线。和传统的直接燃烧、RTO工艺相比,RCO的运行能耗只为前者的一半左右,氮氧化物等温室气体类二次污染物的生成量不到前者的10%,运行过程中几乎不产生固态危废,催化剂还可以实现贵金属的回收再生。大量的实际运行数据显示,采用RCO催化燃烧替代传统高能耗废气治理工艺,每处理10000m³的工业有机废气,可以减少约80%的碳排放,完全符合当前国内工业领域节能降碳的发展方向,是制造企业在完成VOCs达标治理的同时,实现低碳环保升级的选择之一。南京大风量RCO催化燃烧设备出厂价大风量RCO催化燃烧技术具有普遍的适用范围。
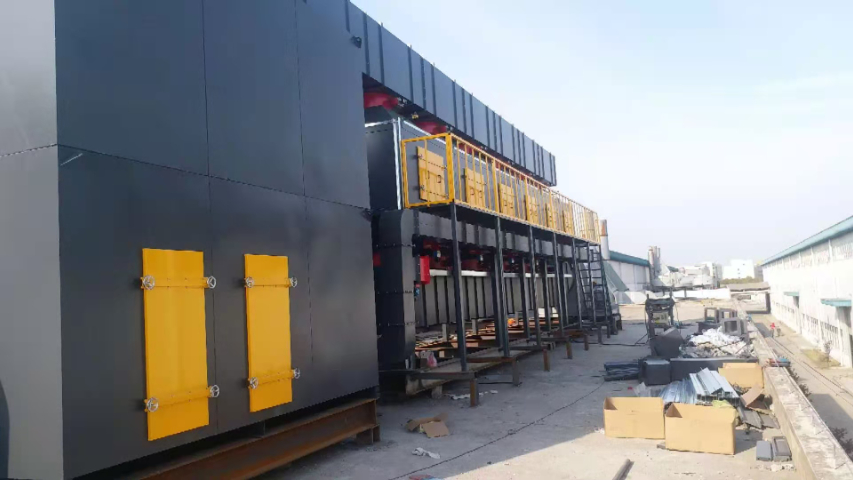
塑料制造行业的注塑、吹塑工序产生的有机废气,主要成分是苯乙烯、非甲烷总烃等物质,废气温度通常在40-60℃,浓度中等且连续稳定。这类工况非常适合搭配转轮浓缩+RCO的组合治理工艺,先通过沸石转轮将低浓度的大风量废气浓缩10-20倍,变成小风量的高浓度废气,再送入RCO催化燃烧单元进行分解。经过这套组合工艺处理后,不只可以大幅缩小RCO设备的处理体量,降低设备的初期投资成本,高浓度的浓缩废气还能让RCO快速进入自维持运行状态,几乎不需要开启辅助加热装置,整体的运行能耗比直接用RCO处理原气降低60%以上。
电线电缆制造行业的挤塑工序,会产生含有聚烯烃类分解物、非甲烷总烃的有机废气,这类废气中含有少量的塑料熔融颗粒,很容易附着在设备内壁造成堵塞。适配线缆行业的RCO催化燃烧系统,在废气入口处专门设置了高效的静电除油装置,先将废气中夹带的塑料熔融油雾颗粒完全收集下来,再送入后续的蓄热催化单元。经过预处理后的废气进入RCO,在催化剂的作用下,300℃左右的温度就能将长链的聚烯烃类有机物彻底分解,处理后的废气完全没有线缆行业特有的塑料焦糊异味,满足线缆企业的厂界环保排放要求,回收的余热还可以送回挤塑机的料筒预热系统,降低挤塑工序的加热能耗。大风量RCO催化燃烧设备具备操作简便和智能化的特点。
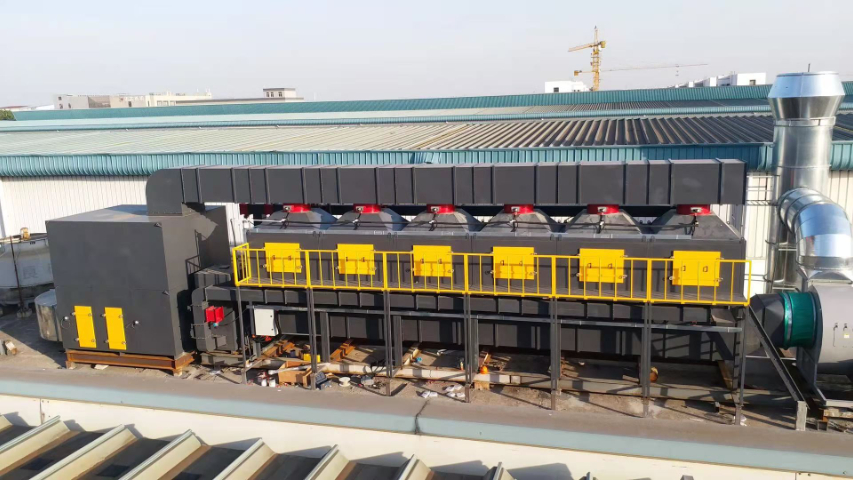
RCO催化燃烧设备的气动阀门是整套系统的关键运动部件,阀门的密封性能和动作响应速度直接决定了设备的净化效率。目前行业内主流的RCO提升阀,采用耐高温的硅橡胶密封材质,在200-300℃的长期工况下也不会出现密封老化变形的问题,阀门的动作响应时间可以控制在0.5秒以内,切换过程中几乎不会出现废气泄漏的情况。优的的气动阀门可以保证连续开关动作100万次以上无故障,正常工况下3-5年不需要进行大规模的维护更换,能长期维持RCO系统的低泄漏率,避免因为阀门密封不严导致的净化效率下降问题。碳钢RCO催化燃烧设备在设计上充分考虑了安全性因素。南通橡胶行业RCO催化燃烧装置工厂直销
大风量RCO催化燃烧设备在设计和制造过程中充分考虑到了稳定性和可靠性的因素。南通橡胶行业RCO催化燃烧装置工厂直销
RCO催化燃烧的关键载体是蜂窝陶瓷催化剂,这类载体通常采用堇青石材质制成,表面经过高比表面积的氧化铝涂层改性处理,能让铂、钯等贵金属活性组分均匀分散附着。这种特殊的多孔结构不只能大幅增加废气与活性位点的接触面积,还能降低气流通过时的风阻,避免系统出现过高的运行风压。在实际工况中,载体的孔密度会直接影响净化效率,常规选用的100-200目孔型,既能阻挡细小杂质渗透到深层造成堵塞,又能保证废气在催化腔体内有足够的停留反应时间,让有机分子充分完成氧化分解过程。南通橡胶行业RCO催化燃烧装置工厂直销