商机详情 -
徐州RCO催化燃烧
RCO催化燃烧的多工况自适应功能,是现代智能型RCO设备的关键优势。很多制造企业的生产线不是24小时连续运行,存在间歇性生产的情况,废气的风量、浓度波动非常大。搭载智能自适应系统的RCO设备,可以实时根据入口废气的风量、浓度变化,自动调整阀门的切换频率、电加热的输出功率,甚至自动调整参与运行的蓄热腔体数量。当生产线处于低负荷生产状态,废气浓度很低时,系统可以自动进入低功耗待机模式,维持催化腔体的反应温度,一旦生产线恢复满负荷生产,系统可以立刻切换到正常运行模式,不需要重新长时间预热,大幅降低间歇性生产企业的设备待机能耗。RCO催化燃烧设备具备高度自动化控制系统,能够实现设备的自动启动、运行和监控,无需人工频繁操作。徐州RCO催化燃烧
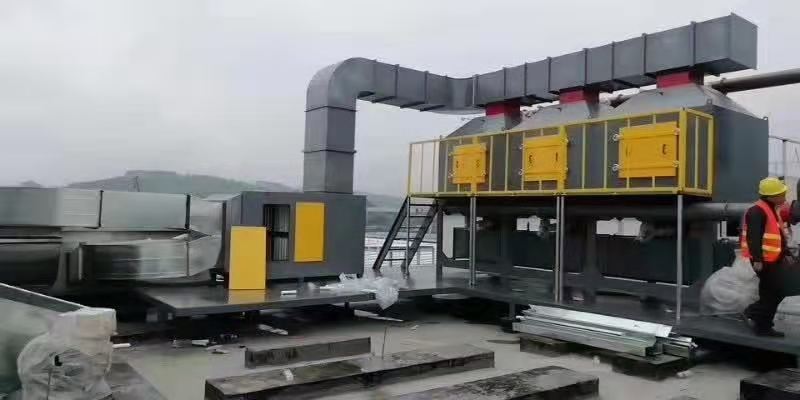
RCO催化燃烧设备的气动阀门是整套系统的关键运动部件,阀门的密封性能和动作响应速度直接决定了设备的净化效率。目前行业内主流的RCO提升阀,采用耐高温的硅橡胶密封材质,在200-300℃的长期工况下也不会出现密封老化变形的问题,阀门的动作响应时间可以控制在0.5秒以内,切换过程中几乎不会出现废气泄漏的情况。优的的气动阀门可以保证连续开关动作100万次以上无故障,正常工况下3-5年不需要进行大规模的维护更换,能长期维持RCO系统的低泄漏率,避免因为阀门密封不严导致的净化效率下降问题。徐州RCO催化燃烧大风量RCO催化燃烧技术作为一种绿色处理技术,符合环保和可持续发展的要求。
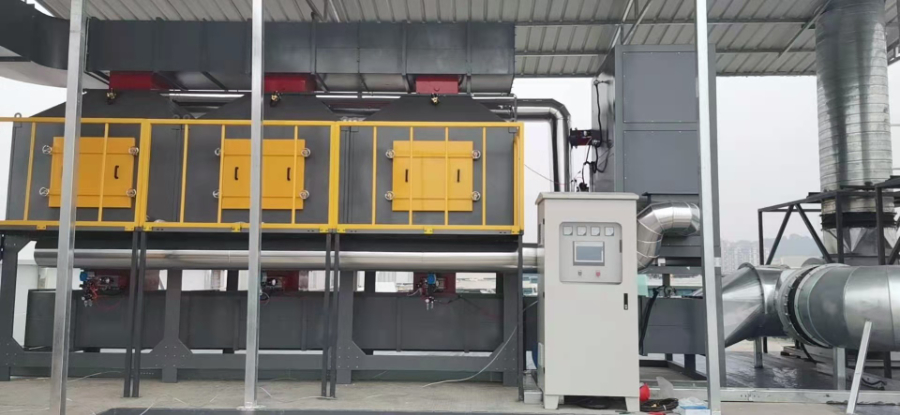
RCO催化燃烧的催化剂可以根据不同行业的废气特性进行定制化选型,除了常规的铂钯贵金属催化剂,还有针对含VOCs成分复杂工况的过渡金属催化剂,针对含低浓度硫成分废气的耐中毒催化剂,针对甲醛、乙醛等小分子污染物的高活性低温催化剂。不同类型的定制化催化剂,可以在对应工况下发挥出较优的净化效果,同时大幅提升对特殊杂质的耐受能力,避免催化剂快速失活。企业在选型阶段,将自身的废气成分、浓度范围、杂质类型提供给设备厂家,就能匹配到较适配的催化剂产品,较大化延长催化剂的使用寿命,降低长期运维成本。
日化用品制造行业的香精调配、灌装工序,会产生大量含有醇类、酯类的有机废气,这类废气异味强烈,直接排放会严重影响周边区域的空气质量。采用RCO催化燃烧工艺处理这类废气,在低温无焰燃烧的过程中,所有的香精类有机分子都会被彻底氧化分解,处理后的排气没有任何香味残留,完全解决日化企业的异味排放问题。同时这类废气的有机物浓度较高,RCO系统很容易实现自维持运行,不需要额外消耗大量能源,部分日化企业还会将RCO回收的余热用来加热生产用的配料水,进一步降低生产环节的蒸汽消耗,实现环保和节能的双重收益。RCO催化燃烧技术适用于处理多种类型的有机废气,如苯类、酮类等。
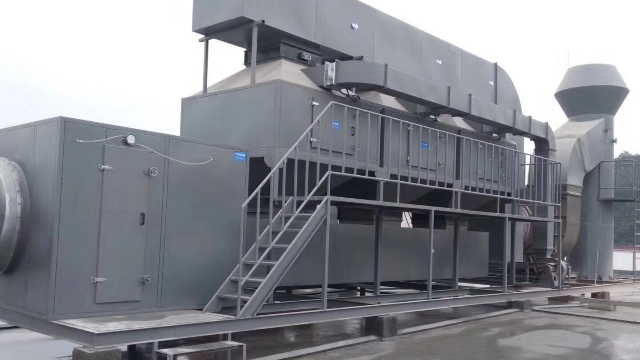
锂电池制造行业的涂布工序,会产生大量含有NMP溶剂的有机废气,这类废气成分单一,热值较高,是RCO催化燃烧的优的适配工况。锂电池企业的涂布机废气温度通常在80℃以上,直接送入RCO系统后,蓄热体可以充分回收废气自带的余热,高浓度的NMP在催化氧化过程中释放的大量热量,完全可以维持系统的反应温度,不需要额外开启任何辅助加热装置。部分锂电池企业还会在RCO后端加装余热回收锅炉,用反应后的高温热风生产热水或者蒸汽,供给生产线的其他工序使用,整套废气治理系统不只没有额外增加能耗负担,反而能向外输出富余的热能,实现环保治理环节的节能创收。RCO催化燃烧设备能够实现远程监控和集中管理,提高了设备的管理效率和便捷性。徐州RCO催化燃烧
在维护方面,RCO设备具有明显优势。徐州RCO催化燃烧
医药化工行业的原料药生产废气,往往含有成分复杂的有机污染物,部分工况还会夹带少量的粉尘和盐雾杂质。针对这类工况设计的RCO催化燃烧设备,在废气入口处专门加装了高效的旋风除尘+碱洗喷淋预处理单元,先将废气中的粉尘和酸性盐雾彻底去除,再送入后续的蓄热催化单元。同时选用的高活性贵金属催化剂,可以适应多种复杂有机组分的氧化分解,即使废气中含有少量难以降解的杂环类有机物,也能在300℃左右的温度下被彻底分解,不会出现不完全燃烧生成二噁英类二次污染物的问题,完全满足医药化工行业的严苛环保要求。徐州RCO催化燃烧