商机详情 -
广东动力电池氦检漏汽车零部件氦检漏设备
工业氦检设备稳定运行,除设备本体性能之外,车间前端气源管路规划同样会影响长期生产状态。氦检现场会同时用到示踪氦气、氮气、干燥压缩空气三类气体,不同气体各自对应的压力、水分含量要求存在区分。在开展产线前期规划阶段,需要对气源总管、分支管路、调压阀、过滤装置做整体排布。压缩空气管路需要配置干燥过滤组件,将气体当中水分含量控制到工艺要求范围,避免管路内部析出水分进入真空腔体,造成质谱探头污染。氦气输送管路优先选用不锈钢管材,减少管壁吸附带来的氦气残留,降低设备本底波动。同时管路节点位置增设压力监测点位,便于运维人员日常巡检压力状态。气源管路做好分区管控,遇到单台设备维护检修,可以单独切断对应支路气源,不影响其余氦检工位持续生产,减少整线停机时长。10Kpa温和充氦压力,燃油箱氦检机可避免损伤工件,检测精度贴合汽车行业安全标准。广东动力电池氦检漏汽车零部件氦检漏设备
氦检漏
很多制造工厂原有装配产线已经投入运行多年,想要新增氦检气密质控工位,不需要直接把整条产线全部替换,可以采用改造升级的方式,把氦检设备嵌入原有工艺流程。改造前期要梳理原有产线节拍、工件输送方式、车间可用占地空间、现有气源条件。如果原有产线节拍不高,可以采用单机离线式氦检工位,依靠人工或者转运机械手把半成品送入氦检设备;原有产线节拍较高,则可以改造输送链路,把氦检设备集成到流水线当中。改造的时候要兼顾安全距离,氦检腔体周边预留设备维护通道,同步补齐干燥压缩空气、氦气、氮气的管路供给。还需要考虑新旧设备之间的数据打通,新增氦检设备输出的检测结果,能够对接原有工厂的数据平台。升级改造过程可以分阶段实施,先完成设备调试验证样品,再接入原有产线开展批量试生产,降低改造带来的生产扰动。东莞AI液冷氦检漏品牌自研智能氦检技术加持,热管理集成模块氦检机助力新能源企业降本提质。
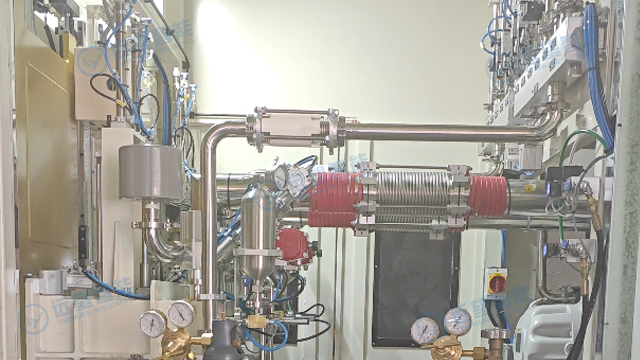
标准液冷单腔氦检机以真空箱氦检法作为关键工艺,面向液冷类工件开展气密性定量检测,比较适合中小批量规模的生产产线选用。设备整机投入成本处于友好区间,不会形成过高的前期投资门槛。设备机械结构经过优化,运行过程故障率维持在较低水平,日常运维工作简单便捷。设备内部真空管路做洁净处理,减少管路自身带来的泄漏隐患。人机操作逻辑做了简化处理,现场作业人员经过短时间培训就可以上手开展操作。工装结构支持调整,能够兼容多款不同规格的液冷工件,检测压力区间支持按需调整,同时配套氦气回收单元,减少气体消耗。在服务器液冷部件、储能散热构件的中小批量生产场景中,该机型拥有很高的适配度。
交叉台全自动氦检机属于定制类氦检装备,真空腔内部尺寸1400mm长×1000mm宽×400mm高,腔体尺寸可以结合客户工件实际外形重新设计。设备采用双工作台交替作业的架构,两个工作台轮换完成上料与检测工序,以此提升整套设备的产出效率。设备单件检测周期控制在88秒以内,油箱类工件充氦压力设置为10KPa,测试工况选用99.99%浓度等级氦气,氦气回收单元回收比例≥95%。交叉台结构能够适配体积较大的壳体类工件,在油箱、大型冷却壳体的气密检测场景可以发挥作用。设备的工装、腔体、节拍均可做定制调整,可根据车间布局匹配进出料方式。设备配套完整的数据存储能力,检测结果同步归档,方便工厂完成产品质量的统计分析。高灵敏度设计,油泵盖氦检机可有效杜绝燃油泄漏隐患,保障行车安全。
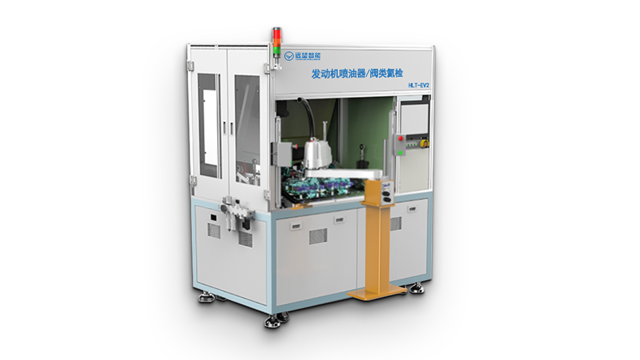
液冷接头插板式双腔氦检机,面向异形薄壁精密管件、液冷接头类零部件打造,设备真空腔内部尺寸达到1150mm长×800mm宽×650mm高。设备采用双腔交替检测的运行模式,单件完成检测的节拍约60秒,兼顾产线作业效率与项目投入成本。设备支持0.6-1.0MPa的高压充氦工艺,依托真空箱法完成检测,输出的测试结果具备良好的稳定性。腔体采用插板式自动升降腔门结构,腔体本体选用304镜面材质,升降锁止机构保障腔门闭合之后的密封效果,同时兼顾现场作业安全。设备配置氦气回收单元,氦气回收比例可以做到98%以上,配合氮气吹扫工序,进一步降低氦气的损耗。设备本底漏率5.8×10⁻⁸mbar·L/S,左右两侧工位工作台支持自动进出,集成扫码存储模块与安全光栅防护,满足自动化车间的安全与数据管理要求。远望燃油箱氦检机采用“10%氦气+90%氮气”模式,氦气浓度10%-99.99%可调,抗干扰性强。佛山模块式氦检漏采购
真空腔可按氢瓶尺寸定制,IV型氢瓶氦检机灵活适配不同规格储氢瓶检测。广东动力电池氦检漏汽车零部件氦检漏设备
不少零部件工厂一条产线需要同时生产多款结构不一样的工件,需要氦检设备支持多种工件混线检测生产。面对混线生产场景,设备内部可以存储多套单独工艺配方,每一套配方对应一款工件的腔体时序、充氦压力、判定漏率阈值、工装配置。生产过程通过扫描工件条码,设备读取条码信息自动调用对应的工艺配方,不需要人工手动修改参数。为规避选错工艺的情况,系统可以增加工装识别功能,识别当前安装工装型号,和条码调用的工艺配方做比对,二者不匹配则设备锁定,禁止启动检测流程。混线生产换型时,系统会提示操作人员确认工装更换到位。同时 MES 记录当中会区分不同工件型号的全部检测记录,方便后续按产品型号做质量统计分析。整套管理方式,降低多品种共线生产当中人为误操作带来的质量风险。广东动力电池氦检漏汽车零部件氦检漏设备