商机详情 -
客车车身冷湾件价格
辊压件的标识清晰度检测确保产品标识信息准确、清晰,便于追溯与使用。检测采用目视观察与擦拭试验,目视观察标识(如铭牌、丝印、激光雕刻)的文字、图案是否清晰可辨,无模糊、残缺、错误。擦拭试验采用干布、湿布分别擦拭标识 100 次,力度 5N,擦拭后标识无脱落、模糊为合格。标识内容需包括产品名称、型号、规格、生产日期、生产厂家、质量合格标志等信息,符合相关标准要求。标识清晰度检测需在不同光照条件下进行,确保标识在使用过程中易于识别。标识不合格的产品,需重新制作标识并粘贴或雕刻,确保标识信息准确、清晰、耐用。辊压件的生产通常从金属卷材开卷开始,通过校平装置消除材料内应力,为后续成型提供稳定坯料。客车车身冷湾件价格
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境温度,检验材料塑性;辊压工艺需控制速度与压力,避免产生过大残余应力。辊压后的耐低温性能需通过低温冲击试验、低温拉伸试验验证,确保在设计低温下性能达标。江苏整体式立柱冷弯我们持续收集生产数据,用于分析与工艺改进。
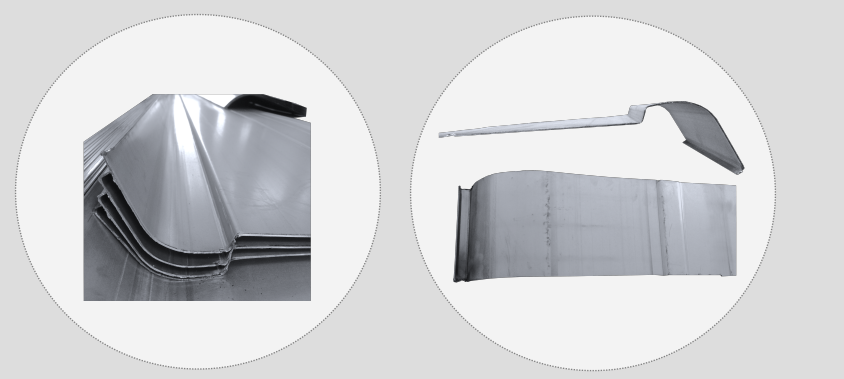
不锈钢波纹辊压件主要用于管道、容器等密封或强化结构,其制造关键在于波纹成型精度与焊接质量。原材料选用 304 不锈钢板,厚度 1-3mm,含镍量≥8%,含铬量≥18%,确保耐腐蚀性与焊接性能。辊压成型前对不锈钢板进行开平、校平处理,校平精度≤0.1mm/m,表面无划痕、凹坑等缺陷。波纹辊压采用针对性波纹轧辊,轧辊波纹形状根据设计要求加工,波高公差 ±0.1mm,波距公差 ±0.2mm,轧辊经等离子喷涂 WC 涂层,厚度 3-5mm,硬度 HRC70 以上,提高耐磨性。辊压时控制轧制速度 8-10m/min,采用氮气保护,防止不锈钢表面氧化产生色差。对于需要拼接的长尺寸零件,采用氩弧焊进行对接焊接,焊接电流 80-120A,焊接速度 3-5mm/s,焊缝高度≥材料厚度,经 PT 渗透检测无气孔、裂纹等缺陷。焊接后进行酸洗钝化处理,去除焊缝氧化皮与焊接飞溅,钝化膜厚度≥8μm,盐雾试验≥72 小时。后续进行尺寸复核,波纹度误差≤0.05mm,直线度误差≤0.2mm/m,确保零件装配精度。
电梯导轨辊压件是电梯运行的关键导向部件,其制造精度直接影响电梯运行平稳性与安全性。原材料选用 Q235B 或 Q345B 热轧钢带,厚度 8-12mm,材质均匀,无夹层、气孔等缺陷,抗拉强度≥470MPa。辊压成型采用 20-24 道次较高精度连续辊压工艺,轧辊模具采用三维建模与仿真优化设计,经五轴加工中心精加工,辊面精度≤0.005mm。辊压设备配备光栅尺检测系统,实时监测导轨截面尺寸,误差超过 ±0.02mm 时自动停机调整。成型过程中控制轧制速度 5-8m/min,保证金属组织均匀,避免产生残余应力。成型后进行定尺切断,长度公差 ±1mm,切口经磨削加工,垂直度误差≤0.05mm/m。后续进行热处理,采用调质处理,硬度 HB220-250,提高导轨耐磨性与韧性。表面处理采用淬火 + 回火 + 磨削工艺,导轨工作面粗糙度 Ra0.4μm,直线度误差≤0.02mm/m。后续进行载荷测试与导向精度检测,确保导轨能承受电梯额定载荷,运行时导向偏差≤0.1mm,满足电梯安全运行标准。轧辊的粗糙度直接影响产品表面的光洁度。

辊压件的密封性检测针对气路、水路用辊压件或需要密封的结构件,防止使用过程中出现泄漏。检测前需清洁辊压件密封面,去除油污、杂质,确保密封贴合紧密。密封性检测采用气压法或液压法,根据产品工作压力确定测试压力,通常为工作压力的 1.5 倍。气压检测时,将辊压件密封后通入干燥压缩空气,压力稳定后保压 30 分钟,采用皂液涂抹密封部位,无气泡产生或压力降≤0.02MPa 为合格;液压检测则通入清水或专门检测液,保压 60 分钟,观察是否有渗漏现象,同时记录压力变化。对于复杂结构的辊压件,需进行分段密封性检测,确保每个密封部位都能覆盖。密封性检测合格后,需将辊压件内残留液体吹干或擦干,防止内部腐蚀。对于密封要求较高的产品(如航空、医疗用),还需进行氦质谱检漏,漏率≤1×10⁻⁷Pa・m³/s,确保密封性能达到使用标准。检测不合格的产品需拆解检查密封件、连接结构等,修复后重新检测。辊压机组的润滑系统需保持良好状态,确保轧辊轴承运转平稳,减少发热和磨损。河南大巴辊压件
对用于汽车零部件的辊压件,需满足更高的尺寸精度和表面质量要求。客车车身冷湾件价格
辊压机的标准化生产流程是保障产品质量一致性的关键,从订单接收、设计开发、原材料采购、零部件加工、装配调试到成品出厂,每个环节都制定严格的标准作业程序(SOP)。订单接收后,根据用户需求与标准规范进行产品设计,设计文件需经过评审与批准后方可实施。原材料采购严格按照采购标准执行,选择合格供应商,对采购的原材料进行检验,合格后方可入库。零部件加工遵循工艺文件要求,采用标准化的加工设备与工艺参数,确保零部件尺寸与性能的一致性。装配过程按照装配工艺卡操作,使用标准化的工具与设备,控制装配间隙与紧固力矩,确保装配质量。成品出厂前进行严格的出厂检验,检验项目与标准明确,检验合格后颁发产品合格证。标准化生产流程的实施,确保了每一台辊压机的质量稳定可靠,满足用户的使用需求。客车车身冷湾件价格