商机详情 -
客车车身冷湾件价位
辊压件的冲击韧性检测针对承受冲击载荷的辊压件,评估其在冲击作用下的抵抗能力,避免脆性断裂。检测采用夏比摆锤冲击试验机,根据产品尺寸加工成标准冲击试样(如 U 型缺口、V 型缺口),试验温度根据使用环境设定(常温、-20℃、-40℃等)。冲击试验时,摆锤从规定高度落下,冲击试样,记录冲击功,冲击韧性值(αk)需≥设计要求(如≥34J/cm²),试样断裂后无明显脆性断裂特征(如断口平整、无塑性变形)。对于低温环境下使用的辊压件,低温冲击韧性尤为重要,需确保在极低使用温度下仍具备足够的韧性。冲击韧性不合格的产品,需更换韧性更好的材料、优化热处理工艺或减少应力集中结构,提升产品的抗冲击能力,保障使用安全。我们严格控制轧辊的径向与轴向跳动精度。客车车身冷湾件价位
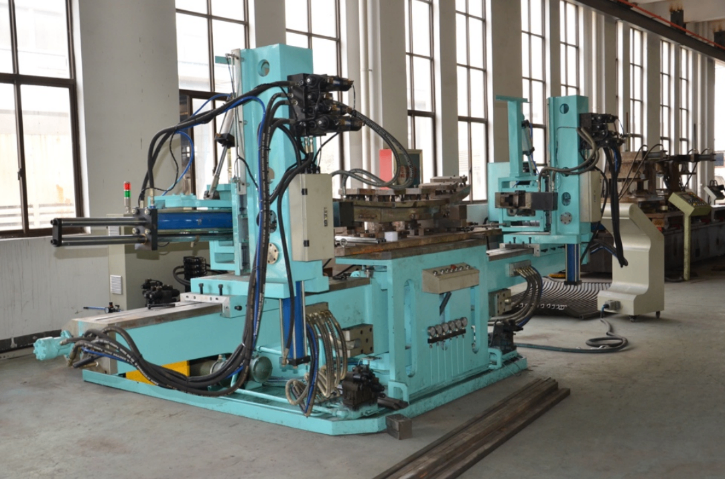
自修复材料辊压件的材料技术通过材料自身的自修复机制,修复使用过程中产生的微小裂纹或损伤,延长使用寿命,适用于难以维护或重要的部件(如航空结构件、管道、电子设备外壳)。常用自修复材料包括自修复聚合物(如微胶囊型自修复树脂、动态共价键自修复材料)、自修复金属、自修复复合材料等,微胶囊型自修复树脂在材料内部嵌入含有修复剂的微胶囊,当材料产生裂纹时,微胶囊破裂,修复剂流出并固化,填补裂纹;动态共价键自修复材料通过化学键的断裂与重组实现自修复,在加热或光照条件下即可完成修复。自修复材料辊压件的制造需确保自修复剂或功能基团均匀分布,辊压工艺需控制温度与压力,避免破坏自修复结构。自修复性能需通过损伤 - 修复试验验证,测量修复后的力学性能恢复率,确保修复效果达标。安徽客车明缝侧顶蒙皮切断断面毛刺需控制在严格的工艺标准之内。
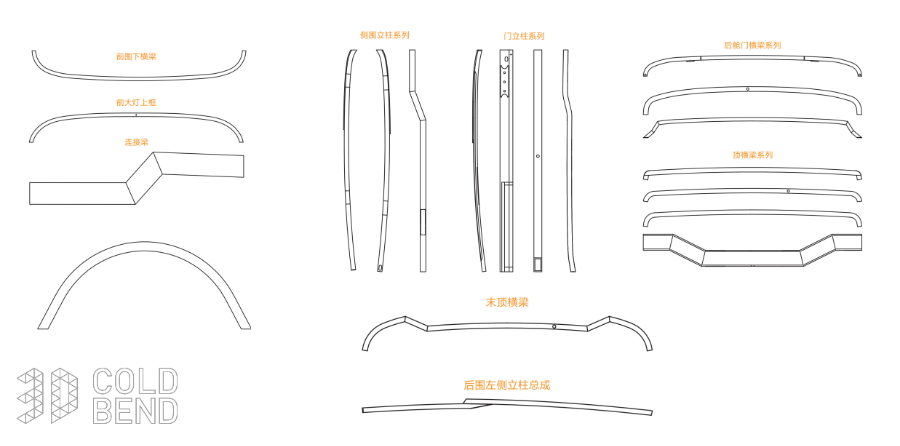
医疗器械辊压件(如轮椅框架、康复设备支架)需具备较高精度、低噪声与耐腐蚀特性,制造过程注重洁净度与安全性。原材料选用 304 或 316L 不锈钢带,厚度 1.5-3mm,316L 不锈钢含钼量≥2.0%,耐腐蚀性更强,适合医疗环境。辊压成型采用精密数控辊压机,配备无尘车间作业,避免粉尘污染。轧辊模具经抛光处理,辊面粗糙度 Ra0.1μm,防止划伤不锈钢表面。成型工艺为 10-14 道次连续辊压,截面尺寸公差 ±0.1mm,直线度误差≤0.1mm/m,确保装配精度。辊压过程中采用医用级润滑油,避免油污残留,成型后进行超声波清洗,去除表面杂质与油污,清洁度达到 ISO 16232 Class 5 标准。后续进行焊接加工,采用氩弧焊,焊缝光滑,经 PT 渗透检测无缺陷,焊接后进行钝化处理,钝化膜厚度≥10μm,提高耐腐蚀性。后续进行外观检查与性能测试,支架无毛刺、锐角,承重测试达标,运行时噪声≤55dB (A),满足医疗器械使用要求。
辊压件的抗变形能力检测用于评估辊压件在承受外力后恢复原状的能力,避免使用过程中产生变形。检测采用载荷加载 - 卸载试验,根据产品实际受力情况施加规定的载荷(如拉伸载荷、弯曲载荷、压缩载荷),保持载荷 10 分钟后卸载,测量产品卸载后的变形量,变形量≤0.1% 为合格。对于弹性要求较高的辊压件,需进行多次加载 - 卸载循环试验(通常 10-50 次),每次循环后变形量无明显增加,弹性恢复率≥98% 为合格。抗变形能力检测过程中,需控制加载速度与载荷稳定性,避免冲击载荷影响检测结果。抗变形能力不足的产品,需选用弹性模量更高的材料、优化结构设计或增加强化工艺(如热处理),提升产品的弹性恢复能力。辊压件的壁厚变化由孔型压缩量控制,通过调整各道次压下量实现均匀变形。
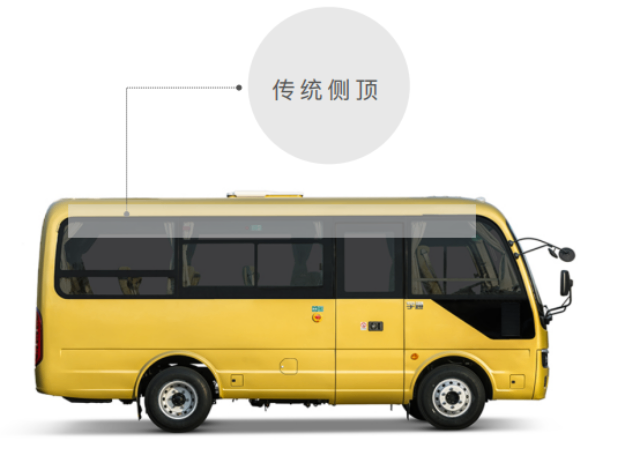
空调冷凝管辊压件(如翅片管、连接套管)需具备良好的导热性与密封性,适应空调制冷系统的高压工况,制造工艺围绕导热效率与密封性能展开。原材料选用紫铜管或铝管,紫铜管导热系数≥380W/(m・K),壁厚 1-2mm,表面无氧化皮、划痕;铝管导热系数≥200W/(m・K),确保导热效果。辊压成型采用翅片管针对性辊压工艺,通过轧辊在管表面轧制出散热翅片,翅片高度公差 ±0.1mm,翅片间距公差 ±0.2mm,翅片与管壁结合紧密无脱落。连接套管采用扩口辊压工艺,将管端扩口,扩口直径公差 ±0.15mm,扩口处壁厚均匀无裂纹,确保与其他管道密封连接。辊压设备选用精密数控辊压机,轧辊转速控制在 3-6m/min,低速成型保证翅片成型质量与套管扩口精度。成型后进行脱脂处理,去除表面油污,避免影响制冷系统纯度。表面处理采用钝化处理,钝化膜厚度≥5μm,防止氧化。后续气密性测试与导热性能测试,在规定压力下无泄漏,导热系数达标,满足空调冷凝系统制冷要求。生产班长负责协调线内资源,确保任务达成。江苏新能源辊压件厂家
辊压件具有优异的截面均匀性和尺寸一致性。客车车身冷湾件价位
不锈钢辊压件的材料技术关键在于平衡耐腐蚀性与成型性,通过调整合金成分与加工工艺实现性能优化。奥氏体不锈钢(如 304)添加 18%-20% 铬与 8%-12% 镍,形成稳定的奥氏体组织,耐腐蚀性优异,但冷加工硬化速率较快,辊压时需控制变形量,避免开裂。为提升成型性,可选用低碳型不锈钢(如 304L),碳含量≤0.03%,降低晶间腐蚀风险,同时提升焊接性能。对于强腐蚀环境下的辊压件,选用 316L 不锈钢,添加 2%-3% 钼元素,增强对氯离子的抵抗能力。不锈钢辊压前需进行固溶处理(1050-1100℃保温后快速冷却),消除加工硬化,恢复塑性,确保辊压过程中材料均匀变形。客车车身冷湾件价位