商机详情 -
江苏辊压件批发
辊压件的孔径与孔位度检测针对带孔辊压件,确保螺栓连接、销轴配合的准确性。孔径检测采用内径千分尺或气动量仪,测量范围 1-50mm,测量精度 ±0.005mm,每个孔选取至少 3 个截面测量,孔径公差需符合设计要求(如 H7、H8 级),避免因孔径过大或过小导致连接松动或装配困难。孔位度检测采用三坐标测量仪,测量精度 ±0.01mm,以辊压件的基准面或基准孔为参考,测量各孔的实际位置与理论位置的偏差,孔位度误差≤0.3mm 为合格,对于高精度装配要求的产品,孔位度误差需控制在 ±0.1mm 以内。检测时需注意避免检测工具与孔壁发生碰撞,造成孔壁损伤。对于多组孔系的辊压件,还需检测孔距公差,相邻孔距误差≤0.2mm,累计孔距误差≤0.5mm。孔径与孔位度超差的产品,可采用铰孔、扩孔等方式修复,无法修复的需判定为不合格品。根据要求,对产品进行防锈涂油或磷化处理。江苏辊压件批发

聚酰胺(PA,尼龙)辊压件的材料技术注重耐磨性、韧性与自润滑性,适用于机械传动、滑动部件(如齿轮、导轨)。常用材质包括 PA6、PA66、PA1010,PA6 韧性好、成型性优异,PA66 强度与耐热性高于 PA6,PA1010 耐腐蚀性、耐磨性更佳。为提升性能,可在尼龙中添加玻璃纤维、碳纤维等增强材料,增强后的尼龙抗拉强度可提升 50%-100%,但塑性略有下降。尼龙辊压前需进行干燥处理(温度 80-100℃,时间 4-6 小时),去除水分,避免成型后产生气泡、开裂。辊压温度控制在 180-220℃,确保材料充分软化,均匀变形;辊压后可进行调湿处理(在 25℃水中浸泡 24-48 小时),提升韧性与尺寸稳定性。尼龙耐候性较差,需添加抗紫外线剂,避免长期户外使用导致老化。一体成型辊轧生产设备供应轧辊材质一般选用合金钢并经过热处理,以获得较高的硬度和耐磨性,保证尺寸稳定。
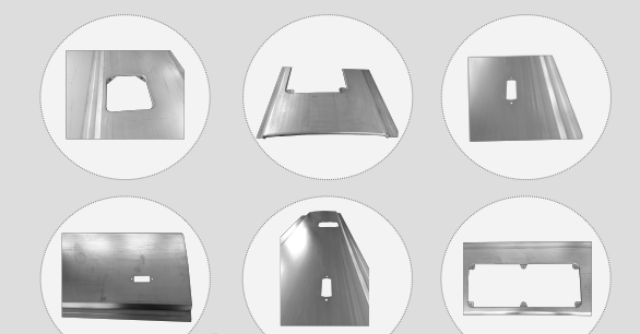
电梯导轨辊压件是电梯运行的关键导向部件,其制造精度直接影响电梯运行平稳性与安全性。原材料选用 Q235B 或 Q345B 热轧钢带,厚度 8-12mm,材质均匀,无夹层、气孔等缺陷,抗拉强度≥470MPa。辊压成型采用 20-24 道次较高精度连续辊压工艺,轧辊模具采用三维建模与仿真优化设计,经五轴加工中心精加工,辊面精度≤0.005mm。辊压设备配备光栅尺检测系统,实时监测导轨截面尺寸,误差超过 ±0.02mm 时自动停机调整。成型过程中控制轧制速度 5-8m/min,保证金属组织均匀,避免产生残余应力。成型后进行定尺切断,长度公差 ±1mm,切口经磨削加工,垂直度误差≤0.05mm/m。后续进行热处理,采用调质处理,硬度 HB220-250,提高导轨耐磨性与韧性。表面处理采用淬火 + 回火 + 磨削工艺,导轨工作面粗糙度 Ra0.4μm,直线度误差≤0.02mm/m。后续进行载荷测试与导向精度检测,确保导轨能承受电梯额定载荷,运行时导向偏差≤0.1mm,满足电梯安全运行标准。
辊压件的色差检测针对有外观颜色要求的辊压件(如装饰性部件、彩色涂层件),保障批量产品颜色的一致性。检测采用色差仪,测量范围涵盖 CIE Lab 颜色空间,测量精度 ΔE≤0.1,以标准色板为参考,测量产品表面的 L*、a*、b * 值,计算色差 ΔE,ΔE≤2.0 为合格,确保产品颜色与标准色板一致,无明显色差。色差检测需在标准光源下进行(如 D65 光源),避免光照条件影响检测结果。对于批量生产的产品,需定期抽取样品进行色差检测,监控颜色稳定性,若出现色差超差,需调整表面处理工艺参数(如喷涂涂料配比、烘烤温度),确保颜色一致。色差不合格的产品,需进行返工处理或降级使用,避免影响产品外观一致性。定期对成型辊进行磨损检测与修复保养。
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化均匀;辊压后需进行冷却定型,提升尺寸稳定性。PVC 耐候性较差,需添加抗紫外线剂,户外使用时表面可涂覆耐候涂层。我们使用高精度张力控制系统保证成型稳定性。新能源侧顶蒙皮价位
辊压件的包装需根据长度和截面形状设计,常用捆扎带、保护膜和托盘组合方式。江苏辊压件批发
辊压件的温度适应性检测针对高温或低温环境下使用的辊压件,验证其在极端温度下的性能稳定性。检测采用高低温环境试验箱,低温测试温度根据使用环境设定(通常 - 40℃至 - 10℃),高温测试温度(通常 60℃至 150℃),每个温度点保温 4 小时,期间检测辊压件的尺寸变化、力学性能与密封性能。低温环境下,需确保辊压件无脆裂、尺寸收缩率≤0.1%,力学性能下降≤10%;高温环境下,无变形、软化现象,密封性能无泄漏,涂层无脱落。对于温度循环变化环境下使用的辊压件,进行高低温循环测试,循环次数 10-20 次(如 - 20℃×2 小时→室温 ×1 小时→80℃×2 小时→室温 ×1 小时为一个循环),测试后产品各项性能指标仍需符合要求。温度适应性检测不合格的产品,需更换耐温性能更好的材料或改进结构设计,确保在实际使用温度范围内稳定工作。江苏辊压件批发