商机详情 -
江苏整体式车顶侧蒙皮
铸铁辊压件的材料技术注重耐磨性与成本平衡,适用于承受摩擦、载荷的结构件(如机械底座、滚筒)。常用材质为灰铸铁(HT200、HT250)、球墨铸铁(QT450-10、QT500-7),灰铸铁含碳 2.5%-3.5%、硅 1.0%-2.0%,石墨呈片状,耐磨性好、成本低,但韧性较差;球墨铸铁通过添加球化剂(如镁、稀土)使石墨呈球状,韧性与强度远高于灰铸铁,延伸率≥10%,适合承受冲击载荷的辊压件。铸铁辊压前需进行退火处理(650-700℃保温 4-6 小时),消除铸造应力,降低硬度,改善塑性。辊压温度控制在 200-300℃,提升材料塑性,避免开裂;辊压后可进行时效处理,稳定尺寸。铸铁耐腐蚀性较差,需通过涂漆、镀锌等表面处理增强防护,同时避免在潮湿环境中长时间使用。原材料宽度偏差需符合工艺要求以保证质量。江苏整体式车顶侧蒙皮

辊压件的抗压强度检测针对承受压力载荷的辊压件(如支撑柱、压力容器部件),评估其抵抗压缩变形与破坏的能力。检测采用电子万能试验机,加载方式为轴向压缩,加载速度 1-5mm/min,直至样品发生塑性变形或破坏,记录抗压载荷,计算抗压强度,抗压强度需≥设计要求(如≥500MPa)。对于薄壁辊压件,需防止压缩过程中发生失稳,可采用专门夹具进行约束。抗压强度检测过程中,实时记录载荷 - 位移曲线,分析产品的抗压特性,如弹性阶段、屈服阶段、强化阶段的性能表现。抗压强度不合格的产品,需增加壁厚、优化截面形状(如采用空心圆截面)或选用强度更高的材料,提升抗压承载能力,避免使用过程中因受压失效。甘肃辊压件定制生产线末端的废料由收卷机自动卷起并回收。
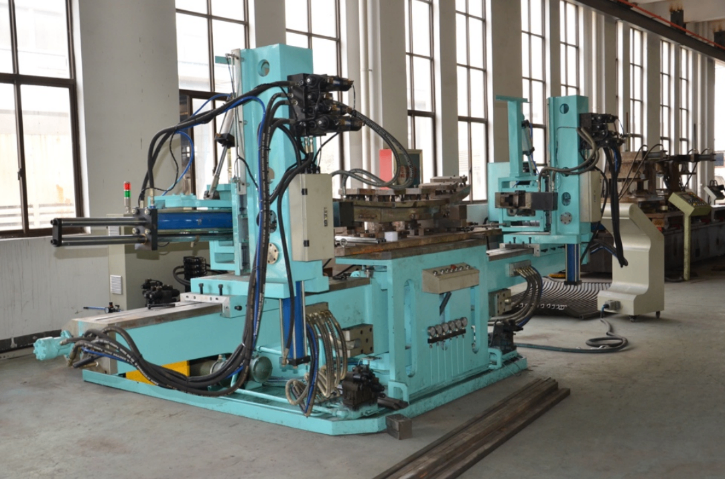
聚四氟乙烯(PTFE)辊压件的材料技术关键是耐高温、耐腐蚀性与自润滑性,使用温度范围 - 200℃至 260℃,能抵抗强酸、强碱、有机溶剂等腐蚀介质,适用于极端环境下的密封、滑动部件。PTFE 摩擦系数极低(0.04-0.10),自润滑性能优异,无需额外添加润滑剂。PTFE 塑性较差,室温下易开裂,辊压需在加热状态下进行,加热温度控制在 100-150℃,同时添加少量填充剂(如玻璃纤维、石墨、二硫化钼),提升成型性与强度。填充剂含量通常控制在 10%-30%,均匀分散于 PTFE 基体中,避免团聚。PTFE 辊压件的制造采用冷压 - 烧结工艺,先将 PTFE 粉末冷压成型,再经烧结(370-380℃保温 1-2 小时)后进行辊压精加工,确保尺寸精度与表面质量。
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。辊压件的表面处理方式包括镀锌、喷涂、电泳等,可提升耐腐蚀性和外观质量。
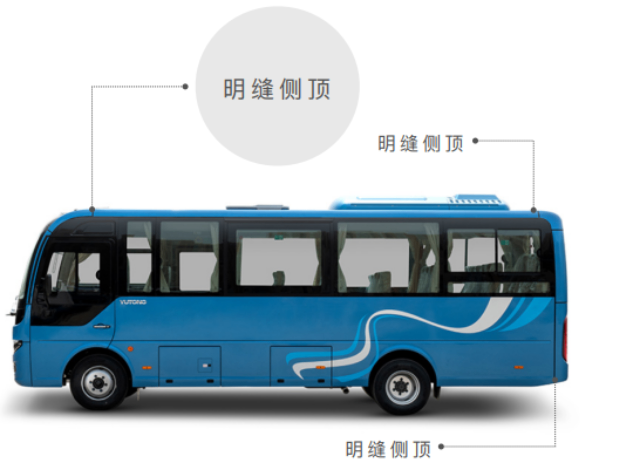
管道支架辊压件用于固定与支撑各类管道,需具备强度较高、安装便捷、耐候性好等特点。原材料选用 Q235B 热轧钢带,厚度 2-5mm,材质均匀,无夹杂、裂纹等缺陷。辊压成型采用 8-14 道次连续辊压,轧辊模具根据管道直径与支架结构设计,成型后支架弧度与管道贴合度误差≤0.3mm,支撑面平面度≤0.2mm/m。辊压设备选用半自动或全自动生产线,生产效率 5-10 件 / 分钟,适合批量生产。成型后进行冲孔加工,孔径公差 ±0.2mm,孔位与支架边缘距离公差 ±0.3mm,确保安装时螺栓连接符合要求。表面处理采用热浸镀锌或喷塑工艺,热浸镀锌层厚度≥70μm,喷塑层厚度≥60μm,盐雾试验≥500 小时,适应室内外不同环境。后续进行载荷测试,支架能承受管道重量的 1.5 倍以上,无明显变形,安装孔强度达标,满足管道安装与长期使用的稳定性要求。辊压工艺可高效生产复杂截面的长尺寸零件。北京辊压件价格
生产计划员根据订单需求,合理安排生产线排程。江苏整体式车顶侧蒙皮
辊压件的密封性检测针对气路、水路用辊压件或需要密封的结构件,防止使用过程中出现泄漏。检测前需清洁辊压件密封面,去除油污、杂质,确保密封贴合紧密。密封性检测采用气压法或液压法,根据产品工作压力确定测试压力,通常为工作压力的 1.5 倍。气压检测时,将辊压件密封后通入干燥压缩空气,压力稳定后保压 30 分钟,采用皂液涂抹密封部位,无气泡产生或压力降≤0.02MPa 为合格;液压检测则通入清水或专门检测液,保压 60 分钟,观察是否有渗漏现象,同时记录压力变化。对于复杂结构的辊压件,需进行分段密封性检测,确保每个密封部位都能覆盖。密封性检测合格后,需将辊压件内残留液体吹干或擦干,防止内部腐蚀。对于密封要求较高的产品(如航空、医疗用),还需进行氦质谱检漏,漏率≤1×10⁻⁷Pa・m³/s,确保密封性能达到使用标准。检测不合格的产品需拆解检查密封件、连接结构等,修复后重新检测。江苏整体式车顶侧蒙皮