商机详情 -
浙江汽车蒙皮成型
梯度材料辊压件的材料技术通过设计材料成分或结构的梯度分布,实现不同部位的性能适配,适用于复杂工况需求。例如,金属 - 陶瓷梯度辊压件,表面为陶瓷层(耐高温、耐磨),内部为金属层(较好强度、韧性),中间通过过渡层实现梯度过渡,避免界面剥离;塑料 - 金属梯度辊压件,表面为塑料层(绝缘、密封),内部为金属层(强度、导电),满足多功能需求。梯度材料的制备可采用复合辊压、涂层沉积等工艺,复合辊压时需控制不同材料的喂料速度与辊压压力,确保界面结合紧密;涂层沉积后需进行二次辊压,提升涂层与基体的结合强度。梯度材料辊压件的检测需关注界面性能,如剥离强度、剪切强度,确保不同材料协同工作,避免使用过程中出现界面失效。我们持续收集生产数据,用于分析与工艺改进。浙江汽车蒙皮成型
耐低温材料辊压件的材料技术注重低温环境下的韧性与强度,适用于寒冷地区、低温设备(如极地机械、制冷设备)。常用耐低温材料包括低温钢(如 Q345E、Q345F)、低温铝合金(如 5083-H116)、低温塑料(如 HDPE、PPR)等,低温钢通过降低碳含量(≤0.18%)与杂质含量,提升低温韧性,在 - 40℃至 - 60℃环境下冲击功≥34J;低温铝合金 5083-H116 含镁 4.0%-4.9%、锰 0.40%-1.0%,在 - 196℃低温下仍保持良好的塑性与韧性;HDPE、PPR 塑料低温脆性转变温度低(≤-50℃),在低温环境下不易脆裂。耐低温材料辊压前需进行低温预处理,模拟使用环境温度,检验材料塑性;辊压工艺需控制速度与压力,避免产生过大残余应力。辊压后的耐低温性能需通过低温冲击试验、低温拉伸试验验证,确保在设计低温下性能达标。重庆辊压件加工我们采用高强度钢卷以提升辊压件承载能力。
航空配件辊压件(如飞机座椅框架、机身结构加强件)需满足轻量化、强度较高、较高精度要求,制造工艺达到航空级标准。原材料选用 7075 铝合金或钛合金,7075 铝合金抗拉强度≥540MPa,钛合金抗拉强度≥860MPa,均具备强度较高与轻量化特性。辊压成型前对原材料进行严格检验,化学成分与力学性能符合航空标准,表面无任何缺陷。辊压采用超精密数控辊压机,配备伺服驱动系统,轧辊转速精度 ±0.01m/min,压下量调节精度 ±0.005mm。成型工艺为 10-16 道次渐进式辊压,根据配件结构设计针对性轧辊,成型后截面尺寸公差 ±0.05mm,直线度误差≤0.03mm/m,确保较高精度装配。辊压过程中采用惰性气体保护,防止材料氧化,成型后进行去应力退火处理,温度 280-320℃,保温 3 小时,消除残余应力。后续进行机械加工与焊接,机械加工精度 ±0.02mm,焊接采用激光焊接或电子束焊接,焊缝强度≥母材强度,经无损检测合格。表面处理采用阳极氧化(铝合金)或钝化(钛合金),铝合金氧化膜厚度≥20μm,钛合金钝化膜厚度≥5μm,提高耐磨性与耐腐蚀性。后续进行严格的性能测试与质量审核,包括强度测试、疲劳测试、腐蚀测试等,所有指标符合航空行业标准,方可投入使用。
辊压机设计过程中注重维护便利性,采用多项设计措施,降低设备维护难度与成本。设备结构设计简洁合理,零部件布局紧凑,便于操作人员接近维护部位。设置检修门、观察窗等,便于设备的检查与维修。关键零部件如轴承、密封件、耐磨衬板等采用标准化、模块化设计,便于更换。液压系统、润滑系统设置放油口、过滤器等,便于油液的更换与过滤。电气控制系统设置故障诊断功能,能够快速定位故障部位,便于维修。通过维护便利性设计,设备的维护周期缩短,维护成本降低,提高了设备的运行效率。切断后的产品由传送带或机械手移出主线。
通风管道辊压件(如矩形风管、圆形风管)需具备密封性好、气流阻力小、安装便捷等特点。原材料选用镀锌钢板或不锈钢板,厚度 0.5-2.0mm,镀锌钢板镀锌层厚度≥80g/m²,表面无锌层脱落、划伤等缺陷。辊压成型采用针对性风管辊压机,根据风管形状(矩形或圆形)选择对应的轧辊模具,矩形风管截面尺寸公差 ±0.3mm,圆形风管直径公差 ±0.2mm,圆度误差≤0.15mm/m。辊压速度控制在 5-12m/min,对于圆形风管,采用螺旋咬口辊压工艺,咬口严密,密封性好,无漏风现象。成型后进行切断与咬口连接,切断长度公差 ±1mm,咬口深度均匀,连接强度达标。对于需要拼接的长风管,采用法兰连接或焊接,法兰连接螺栓孔位度误差≤0.3mm,焊接焊缝经气密性检测合格。表面处理根据原材料特性,镀锌钢板风管需去除毛刺,不锈钢风管可进行钝化处理,提高耐腐蚀性。后续气密性测试,风管在 0.05MPa 压力下,漏风率≤3%,满足通风系统气流输送要求。新模具上机后,需进行严格的调试与首件验证。安徽辊压件成型工艺
包装好的产品附上流转卡,等待入库指令。浙江汽车蒙皮成型
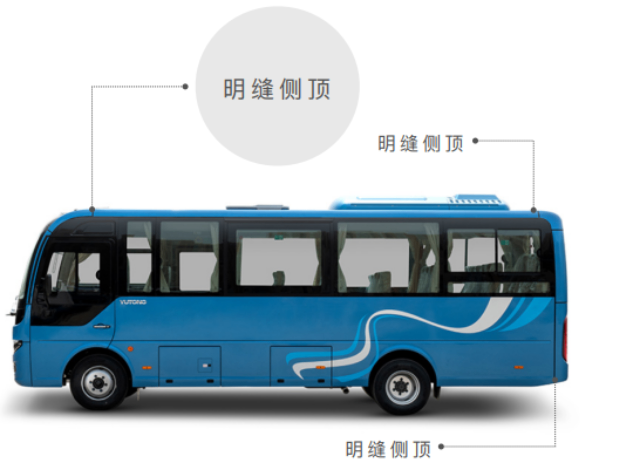
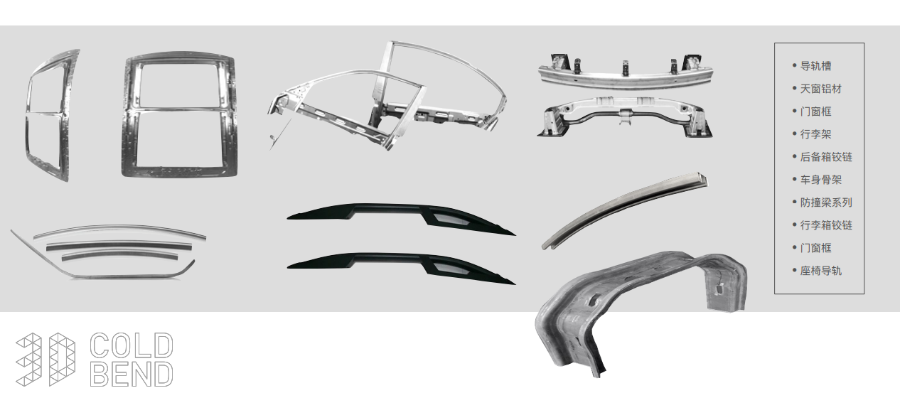
汽车门框辊压件作为车身结构件,需具备强度较高、较高精度与良好的装配兼容性。原材料选用 HC340LA 强度较高汽车用钢,屈服强度≥340MPa,抗拉强度 440-560MPa,材料延伸率≥22%,满足车身轻量化与安全性要求。辊压成型采用 16 道次连续辊压工艺,轧辊模具根据车身设计图纸采用三维建模优化,确保门框截面与车身贴合度误差≤0.1mm。辊压设备配备同步控制系统,保证上下轧辊转速一致,避免材料跑偏,跑偏量控制在 ±0.2mm 以内。成型过程中对关键尺寸(如门框宽度、高度、弧度)进行实时检测,采用激光测距仪,测量精度 ±0.02mm,数据实时反馈至控制系统,实现闭环控制。成型后进行端部剪切与冲孔加工,冲孔采用数控冲床,孔径公差 H10,孔位度误差≤0.3mm。为提高耐腐蚀性,采用电泳涂装工艺,漆膜厚度≥20μm,电泳后进行高温烘烤(170-180℃,20 分钟),确保漆膜附着力达到 GB/T 9286-1998 1 级标准。后续进行装配模拟测试,与车身其他部件装配间隙≤0.5mm,满足汽车总装要求。浙江汽车蒙皮成型