商机详情 -
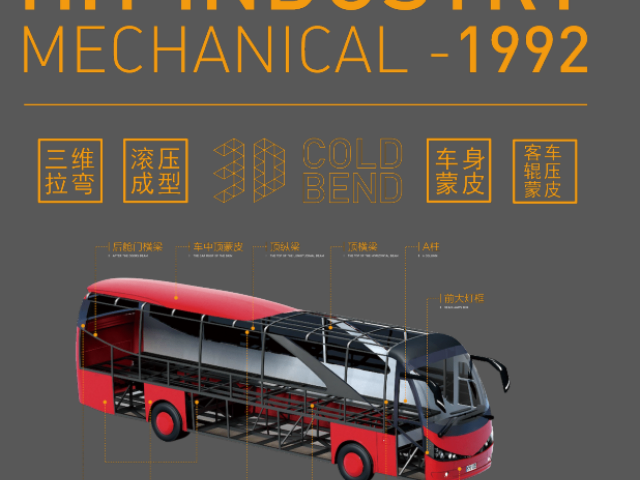
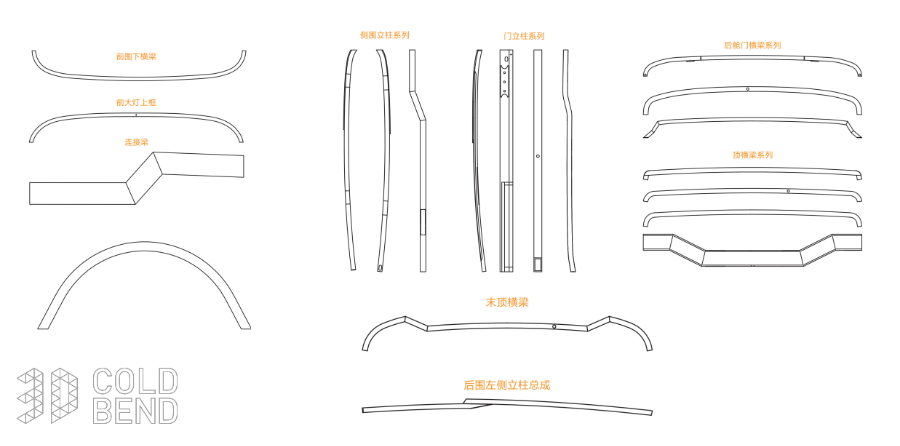
商务车车身冷湾件配套
绝缘材料辊压件的材料技术聚焦于电气绝缘性能,同时具备一定的强度与成型性,适用于电气设备、电子部件的绝缘防护。常用绝缘材料包括环氧树脂、酚醛树脂、聚酰亚胺(PI)、陶瓷、绝缘橡胶等,环氧树脂绝缘电阻≥10¹²Ω・cm,击穿电压≥20kV/mm,适用于结构绝缘件;聚酰亚胺耐高温性能优异(使用温度≤260℃),绝缘性能好,适用于高温环境绝缘件;陶瓷绝缘电阻≥10¹⁴Ω・cm,击穿电压≥30kV/mm,耐腐蚀性强;绝缘橡胶弹性好,密封性能佳,适用于绝缘密封件。绝缘材料辊压前需确保干燥,避免水分影响绝缘性能;辊压工艺需根据材料特性调整,如树脂类材料需控制温度与压力,确保固化完全;橡胶类材料需控制辊压温度,避免过早硫化。绝缘性能需通过绝缘电阻测试、击穿电压测试验证,确保符合电气安全标准。我们定期对员工进行标准化操作与技能培训。商务车车身冷湾件配套
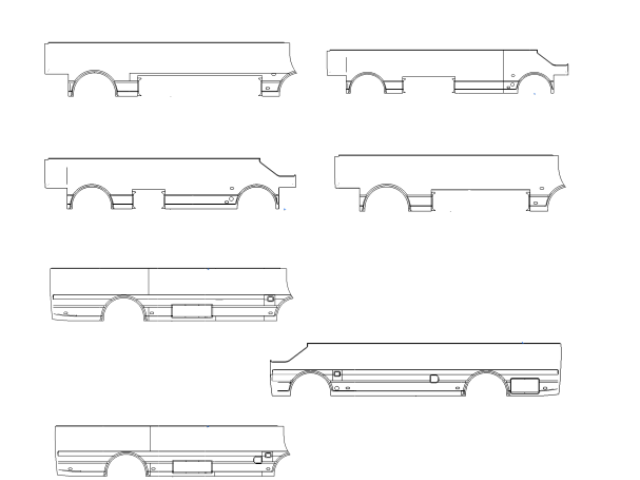
辊压件的尺寸一致性检测用于评估批量生产的辊压件尺寸差异,确保产品的互换性与装配稳定性。检测从同一批次生产的辊压件中随机抽取 30-50 件样品,测量关键尺寸参数(如截面尺寸、长度、孔径等),计算尺寸的平均值、标准差与变异系数,变异系数≤1% 为合格,确保批量产品尺寸波动在允许范围内。尺寸一致性检测需使用高精度测量设备,确保测量数据的准确性与可靠性。对于尺寸一致性超差的批次,需排查生产设备(如轧辊磨损、设备精度下降)、原材料波动、工艺参数不稳定等因素,及时调整生产过程,提升批量生产的尺寸一致性,保障产品的装配互换性。汽车右侧蒙皮配套切断后的产品由传送带或机械手移出主线。
聚酰胺(PA,尼龙)辊压件的材料技术注重耐磨性、韧性与自润滑性,适用于机械传动、滑动部件(如齿轮、导轨)。常用材质包括 PA6、PA66、PA1010,PA6 韧性好、成型性优异,PA66 强度与耐热性高于 PA6,PA1010 耐腐蚀性、耐磨性更佳。为提升性能,可在尼龙中添加玻璃纤维、碳纤维等增强材料,增强后的尼龙抗拉强度可提升 50%-100%,但塑性略有下降。尼龙辊压前需进行干燥处理(温度 80-100℃,时间 4-6 小时),去除水分,避免成型后产生气泡、开裂。辊压温度控制在 180-220℃,确保材料充分软化,均匀变形;辊压后可进行调湿处理(在 25℃水中浸泡 24-48 小时),提升韧性与尺寸稳定性。尼龙耐候性较差,需添加抗紫外线剂,避免长期户外使用导致老化。
弹簧钢辊压件的材料技术关键是通过成分设计与热处理,实现高弹性与疲劳抗力,适用于制造弹性元件(如弹簧、卡簧)。常用材质为 65Mn、55Si2Mn,65Mn 钢含碳 0.62%-0.70%、锰 0.90%-1.20%,通过淬火 + 中温回火(420-460℃)获得回火屈氏体组织,弹性极限高,疲劳寿命长;55Si2Mn 钢添加硅(1.50%-2.00%),提升弹性模量与耐热性,适合高温环境下的弹性辊压件。弹簧钢辊压前需进行球化退火(750-780℃保温 4-6 小时),降低硬度,改善塑性,确保辊压成型时不产生裂纹。辊压后的弹簧钢件需进行淬火(830-860℃油冷)与回火处理,控制硬度在 HRC42-48,同时进行喷丸处理,消除表面缺陷,提升疲劳性能。试轧样品需进行尺寸测量和力学性能检测,确认符合要求后再进入批量生产。
铜及铜合金辊压件的材料技术聚焦于导电、导热性能与成型性的结合,适用于电气、换热类部件。纯铜(T2)导电率≥98% IACS,导热性能优异,但强度较低,辊压后可通过冷加工强化提升强度,同时保持良好的导电性。黄铜(H62)含铜 60%-63%、锌 37%-40%,强度高于纯铜,塑性良好,适合复杂形状的辊压成型,但其耐腐蚀性略逊于纯铜,适用于干燥环境。青铜(如 QSn6.5-0.1)添加锡(6%-7%)与磷(0.1%-0.25%),耐磨性能优异,适合制造承受摩擦的辊压件。铜及铜合金辊压时需控制加工温度,纯铜与黄铜可在室温下辊压,青铜硬度较高,可适当加热至 150-200℃,降低变形抗力,避免开裂。辊压件的成形模拟软件可预测缺陷和回弹,有助于优化孔型和工艺参数。云南辊压件哪家好
包装好的产品附上流转卡,等待入库指令。商务车车身冷湾件配套
聚碳酸酯(PC)辊压件的材料技术注重透明性、抗冲击性与耐热性,透光率≥90%,抗冲击强度是普通玻璃的 200-300 倍,使用温度范围 - 40℃至 120℃,适用于透明结构件、防护部件。PC 辊压前需进行干燥处理(温度 120-140℃,时间 4-6 小时),去除水分,避免成型后产生气泡、银纹。辊压温度控制在 200-240℃,确保材料充分软化,均匀变形;辊压后需进行退火处理(100-120℃保温 2-3 小时),消除残余应力,提升尺寸稳定性与抗冲击性能。PC 耐候性一般,长期户外使用需添加抗紫外线剂,或通过涂层处理增强防护;PC 易被有机溶剂腐蚀,需避免与酒精等接触。商务车车身冷湾件配套