商机详情 -
浙江辊压件哪家好
辊压件的弯曲强度检测针对承受弯曲载荷的辊压件(如支架、横梁),评估其抵抗弯曲变形与断裂的能力。检测采用三点弯曲试验或四点弯曲试验,根据产品结构选择合适的支撑跨度与加载方式。试验设备选用电子万能试验机,加载速度控制在 1-3mm/min,记录载荷 - 位移曲线,计算弯曲强度与弯曲弹性模量,弯曲强度需≥设计要求的强度值(如≥300MPa),弯曲变形在弹性范围内,卸载后无永远变形。对于需要承受冲击弯曲的辊压件,还需进行冲击弯曲试验,在规定的冲击能量下,样品无断裂、裂纹为合格。弯曲强度检测过程中,需确保样品安装牢固,加载点对准试验位置,避免产生附加应力影响检测结果。弯曲强度不合格的产品,需增加材料厚度、优化截面结构或改进辊压工艺,提升弯曲承载能力。辊压件的生产工艺需根据产品用途不断优化,在成本和性能之间取得平衡。浙江辊压件哪家好
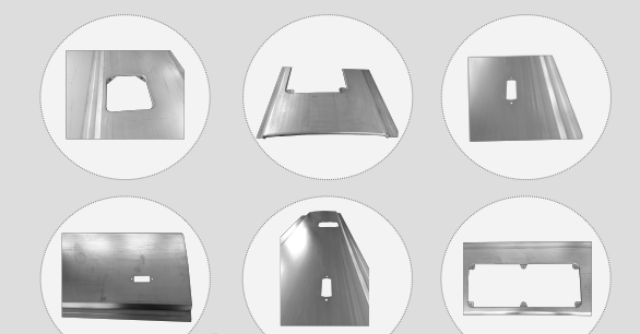
工业输送线滚筒辊压件(如滚筒筒体、轴头连接套)需具备旋转顺畅、耐磨与承载能力强的特点,制造工艺围绕旋转精度与结构强度展开。原材料选用 Q235 无缝钢管或 304 不锈钢管,钢管壁厚 2-4mm,圆度误差≤0.15mm,内壁光滑无毛刺。辊压成型针对轴头连接套采用缩径辊压工艺,通过针对性轧辊将钢管端部缩径,缩径后直径公差 ±0.1mm,壁厚均匀性误差≤0.1mm,确保与轴头过盈配合紧密。滚筒筒体采用校圆辊压工艺,通过多道次轧辊校正钢管圆度,结束圆度误差≤0.08mm,直线度误差≤0.1mm/m。辊压设备配备伺服驱动系统,轧辊转速精度 ±0.05m/min,压下量调节精度 ±0.01mm。成型后进行焊接加工,轴头与筒体采用氩弧焊焊接,焊接电流 120-160A,焊缝经 PT 渗透检测无缺陷,焊接强度≥母材强度。表面处理方面,碳钢滚筒采用喷漆 + 防锈底漆工艺,漆膜厚度≥80μm;不锈钢滚筒采用抛光处理,表面粗糙度 Ra0.8μm。后续进行动平衡测试与旋转阻力测试,滚筒动平衡精度≤G6.3 级,旋转阻力≤规定值,满足工业输送线高效运行要求。一体成型骨架冷弯定制对用于汽车零部件的辊压件,需满足更高的尺寸精度和表面质量要求。
酚醛树脂辊压件的材料技术关键是耐高温、耐腐蚀性与阻燃性,使用温度范围 - 50℃至 200℃,能抵抗酸碱腐蚀,不易燃烧,适用于高温、腐蚀、阻燃要求高的场景(如电气、化工部件)。酚醛树脂分为 novolac 型与 resole 型,novolac 型需添加固化剂(如六亚甲基四胺),resole 型可自固化。酚醛树脂辊压件常与木粉、玻纤、石墨等填充剂复合,提升成型性与性能,填充剂含量通常控制在 40%-60%。辊压温度控制在 150-180℃,压力 1.0-2.0MPa,同时进行固化反应;辊压后需进行后固化处理(200-220℃保温 2-4 小时),提升固化度与性能稳定性。酚醛树脂固化后脆性大,韧性较差,需避免承受剧烈冲击;耐候性一般,长期户外使用需进行表面防护处理。
复合材料辊压件的材料技术结合了不同材质的优势,常见类型包括金属 - 塑料复合、金属 - 纤维复合等。金属 - 塑料复合辊压件以金属板材为基材(如低碳钢、铝合金),表面复合一层塑料(如 PVC、PE),兼具金属的强度与塑料的耐腐蚀性、绝缘性,适用于电气、装饰领域。复合工艺可采用热压复合或 extrusion 复合,热压温度控制在 150-200℃,压力 0.5-1.0MPa,确保金属与塑料紧密贴合,剥离强度≥1.5N/mm。金属 - 纤维复合辊压件(如钢 - 玻璃纤维复合)通过在金属基体中添加纤维增强相,提升强度与耐磨性,纤维含量通常控制在 10%-30%,均匀分布于基体中,避免团聚。复合材料辊压时需考虑不同材质的变形协调性,控制辊压速度与压力,防止分层、开裂等缺陷。更换产品型号时,生产团队执行快速的模具切换。

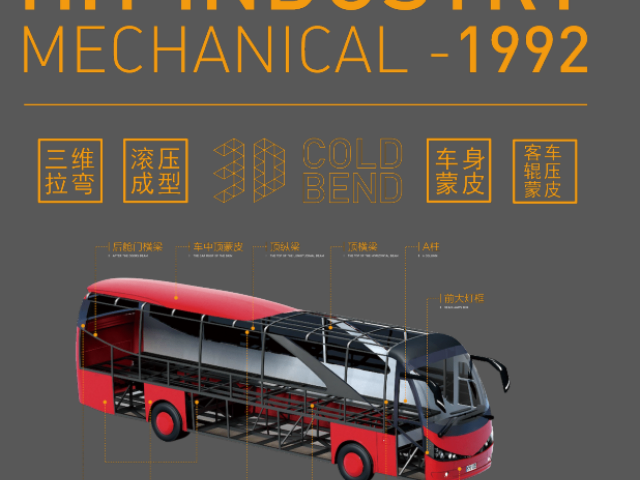
辊压件的尺寸精度检测是质量把控的基础环节,需覆盖截面尺寸、长度、直线度等关键参数。检测前需将辊压件放置在 20±5℃的标准环境中恒温 2 小时,消除温度对测量结果的影响。截面尺寸检测采用高精度激光测径仪,测量范围 0-500mm,测量误差≤±0.01mm,针对复杂截面需选取至少 8 个关键测点,每个测点重复测量 3 次,取平均值作为结果,确保截面各部位尺寸符合设计公差要求(通常控制在 ±0.03-±0.5mm,根据产品用途调整)。长度检测选用数显式长度测量仪,测量精度 ±0.02mm,对于长尺寸辊压件(长度>3m),需分段测量并累计误差,总长度误差不得超过设计限值。直线度检测采用平尺与百分表组合装置,将辊压件放置在精密平台上,每隔 500mm 测量一个数据点,直线度误差≤0.2mm/m 为合格。所有尺寸检测数据需实时记录,建立质量档案,对于超差产品,需分析辊压模具、设备参数等影响因素,及时调整生产工艺。辊压件的材料厚度偏差会影响成形质量,因此原材料需经过严格检验和筛选。汽车车中顶蒙皮价位
在线冲孔单元可在成型过程中同步完成孔位加工。浙江辊压件哪家好
隔音降噪材料辊压件的材料技术聚焦于吸收或阻隔噪音,改善环境声学性能,适用于建筑、交通、机械等领域(如隔音板、汽车内饰、机械减震垫)。常用隔音降噪材料包括隔音橡胶、隔音塑料、纤维复合材料、泡沫材料等,隔音橡胶通过自身弹性吸收声波能量,同时具备减震效果;纤维复合材料(如玻璃纤维、岩棉复合材料)通过纤维孔隙吸收声波,隔音效果优异;泡沫材料(如聚氨酯泡沫、聚乙烯泡沫)内部多孔结构,能有效吸收中高频噪音。隔音降噪材料辊压件的制造需控制材料密度与孔隙率,密度过高会降低吸音效果,密度过低则影响强度;辊压工艺需控制压力,避免孔隙被压实,确保吸音性能。隔音降噪性能需通过隔音量测试、吸声系数测试验证,确保在目标频率范围内具备良好的隔音或吸声效果。浙江辊压件哪家好