商机详情 -
广东新能源辊压件
耐磨合金辊压件的材料技术聚焦于提升表面耐磨性,适用于承受剧烈摩擦的部件(如矿山机械、冶金设备辊轴)。常用耐磨合金包括高铬铸铁(Cr15-20%)、合金工具钢(如 Cr12MoV)、钨钢(WC-Co)等,高铬铸铁含铬量 15%-20%,形成大量 Cr₇C₃硬质相,耐磨性优异,但韧性较差;合金工具钢通过热处理获得马氏体组织,硬度高(HRC58-62),耐磨性好,同时具备一定韧性;钨钢含 WC 80%-95%、Co 5%-20%,硬度较高(HRA≥90),耐磨性极强,但脆性大、成本高。耐磨合金辊压件的制造可采用复合成型工艺,以普通钢为基体,表面复合耐磨合金层,兼顾强度与耐磨性。辊压温度根据材料调整,高铬铸铁需加热至 800-900℃,合金工具钢加热至 850-950℃;辊压后需进行热处理(淬火 + 回火),提升硬度与耐磨性。使用时需避免剧烈冲击,防止耐磨层脱落或开裂。操作工穿戴标准劳保用品,严格遵守安全规程。广东新能源辊压件
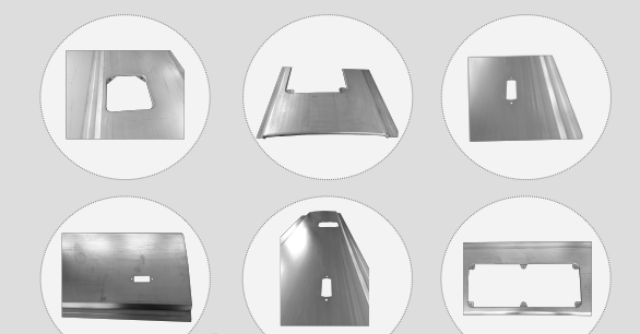
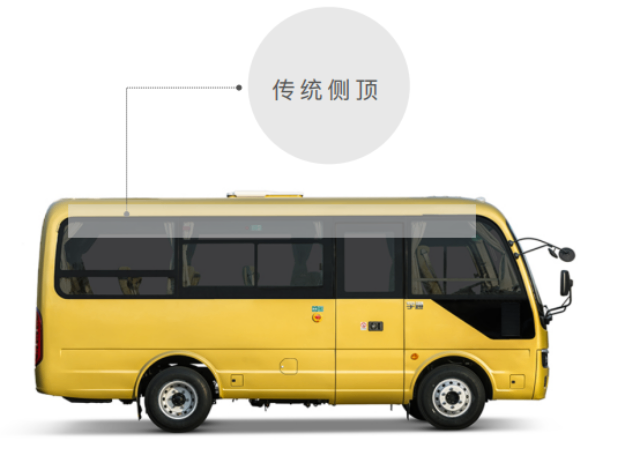
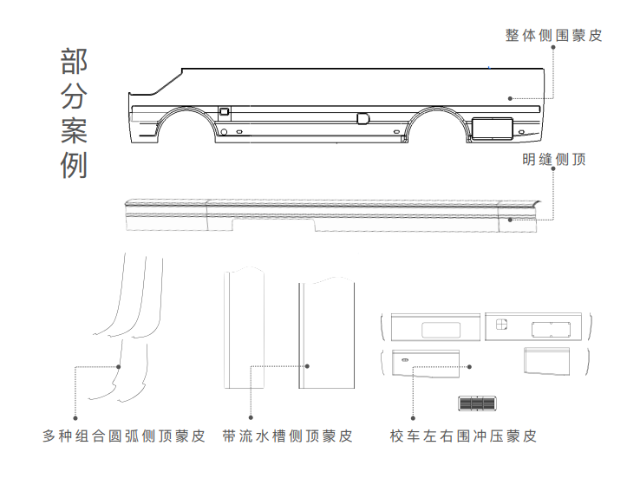
聚甲醛(POM)辊压件的材料技术注重耐磨性、自润滑性与尺寸稳定性,俗称 “赛钢”,适用于机械传动、滑动部件(如齿轮、轴套)。POM 分为均聚甲醛与共聚 甲醛,均聚甲醛强度、硬度较高,共聚甲醛韧性、成型性更好。POM 摩擦系数低(0.10-0.15),耐磨性优异,无需额外润滑,能在干摩擦条件下长期工作。POM 辊压前需进行干燥处理(温度 80-100℃,时间 2-3 小时),去除水分。辊压温度控制在 170-200℃,确保材料软化后均匀变形;辊压后需进行退火处理(100-120℃保温 1 小时),稳定尺寸。POM 耐候性较差,长期户外使用需添加抗紫外线剂;POM 耐腐蚀性一般,避免与强酸、强碱接触。钢材质明缝侧顶蒙皮配套我们使用高精度张力控制系统保证成型稳定性。
工业输送线滚筒辊压件(如滚筒筒体、轴头连接套)需具备旋转顺畅、耐磨与承载能力强的特点,制造工艺围绕旋转精度与结构强度展开。原材料选用 Q235 无缝钢管或 304 不锈钢管,钢管壁厚 2-4mm,圆度误差≤0.15mm,内壁光滑无毛刺。辊压成型针对轴头连接套采用缩径辊压工艺,通过针对性轧辊将钢管端部缩径,缩径后直径公差 ±0.1mm,壁厚均匀性误差≤0.1mm,确保与轴头过盈配合紧密。滚筒筒体采用校圆辊压工艺,通过多道次轧辊校正钢管圆度,结束圆度误差≤0.08mm,直线度误差≤0.1mm/m。辊压设备配备伺服驱动系统,轧辊转速精度 ±0.05m/min,压下量调节精度 ±0.01mm。成型后进行焊接加工,轴头与筒体采用氩弧焊焊接,焊接电流 120-160A,焊缝经 PT 渗透检测无缺陷,焊接强度≥母材强度。表面处理方面,碳钢滚筒采用喷漆 + 防锈底漆工艺,漆膜厚度≥80μm;不锈钢滚筒采用抛光处理,表面粗糙度 Ra0.8μm。后续进行动平衡测试与旋转阻力测试,滚筒动平衡精度≤G6.3 级,旋转阻力≤规定值,满足工业输送线高效运行要求。
辊压件的耐腐蚀性检测针对户外使用或接触腐蚀介质的辊压件,评估其抵抗腐蚀的能力。检测方法根据使用环境选择盐雾试验、湿热试验或浸泡试验。盐雾试验采用中性盐雾试验箱,盐水浓度 5% NaCl,温度 35℃,试验时间根据产品要求设定(通常 48-1000 小时),试验后观察辊压件表面腐蚀情况,无明显锈蚀、涂层脱落为合格。湿热试验在温度 40℃、湿度 90% RH 的环境试验箱中进行,持续时间 72 小时,试验后检测表面状态与力学性能,无腐蚀、性能下降≤5% 为合格。对于接触酸碱介质的辊压件,采用浸泡试验,将样品浸泡在对应浓度的酸碱溶液中(如 5% H₂SO₄溶液、10% NaOH 溶液),浸泡时间 24-72 小时,观察表面是否有腐蚀、溶解现象,重量变化率≤1% 为合格。耐腐蚀性检测合格的产品方可用于相应腐蚀环境,不合格产品需改进表面处理工艺(如增加涂层厚度、更换耐腐蚀材料),重新检测直至达标。辊压件的表面粗糙度可通过调整轧辊表面状态和轧制速度进行控制。
轻量化复合泡沫材料辊压件的材料技术结合了泡沫材料的轻量化与复合增强的强度,适用于航空、汽车、建筑等对重量与强度有要求的场景(如轻量化结构件、减震缓冲部件)。常用轻量化复合泡沫材料包括聚氨酯泡沫复合材料、聚氯乙烯泡沫复合材料、铝泡沫复合材料等,聚氨酯泡沫密度低(0.03-0.1g/cm³),弹性好,通过复合纤维或金属薄板增强,强度可提升 3-5 倍;铝泡沫复合材料密度 0.4-0.8g/cm³,兼具金属的强度与泡沫的轻量化、减震性。复合泡沫材料辊压件的制造采用复合成型工艺,先制备泡沫芯材,再与增强层(纤维布、金属板)通过辊压复合,控制压力与温度,确保界面结合紧密。轻量化性能需通过密度测试验证,强度性能需通过拉伸、压缩试验验证,确保在轻量化的同时满足结构强度要求。每道轧辊的孔型设计决定辊压件的截面轮廓,需根据材料特性和成形难度进行多次优化。江苏辊压件定制价格
根据要求,对产品进行防锈涂油或磷化处理。广东新能源辊压件
铝合金辊压件的材料技术注重轻量化与强度的平衡,适用于对重量敏感的场景(如汽车、航空部件)。常用材质包括 6061、6063 铝合金,其主要合金元素为镁(0.8%-1.2%)与硅(0.4%-0.8%),通过固溶强化与时效硬化提升强度。6061 铝合金经 T6 热处理后,抗拉强度可达 240MPa 以上,延伸率≥12%,适合承受中等载荷的辊压件;6063 铝合金塑性更好,表面光洁度高,常用于装饰性或低载荷辊压件。为改善辊压成型性,铝合金需进行均匀化处理(520-540℃保温 6-8 小时),消除铸造组织中的成分偏析,提升材料均匀性。辊压后的铝合金件可通过阳极氧化处理,形成厚度 10-20μm 的氧化膜,增强耐腐蚀性与耐磨性。广东新能源辊压件