商机详情 -
校车蒙皮成型市价
建筑龙骨辊压件(如吊顶龙骨、隔墙龙骨)是建筑装饰行业的基础材料,需具备轻质、强度较高、防火、隔音等特性。原材料选用 Q235 冷轧钢带或镀锌钢带,厚度 0.6-1.2mm,镀锌钢带镀锌层厚度≥120g/m²,耐腐蚀性强。辊压成型采用全自动连续辊压生产线,由放卷、校平、辊压、冲孔、切断、堆垛等工序组成,生产效率 20-30m/min。轧辊模具根据龙骨类型(U 型、C 型、T 型)设计,成型后龙骨截面尺寸公差 ±0.2mm,冲孔孔径公差 ±0.1mm,孔位度误差≤0.2mm,确保安装时龙骨拼接符合要求。辊压过程中通过张力控制系统保持钢带张力稳定,防止龙骨产生波浪形变形,直线度误差≤0.3mm/m。切断采用飞锯切断机,切断长度公差 ±0.5mm,切口无毛刺。表面处理方面,冷轧钢带龙骨采用喷漆工艺,漆膜厚度≥15μm,镀锌钢带龙骨需去除边缘毛刺。后续进行强度测试与防火测试,龙骨在额定载荷下无明显变形,防火性能达到 GB 8624-2012 B1 级标准,满足建筑装饰安全要求。对用于建筑结构的辊压件,需按相关标准进行力学性能和耐腐蚀性能测试。校车蒙皮成型市价
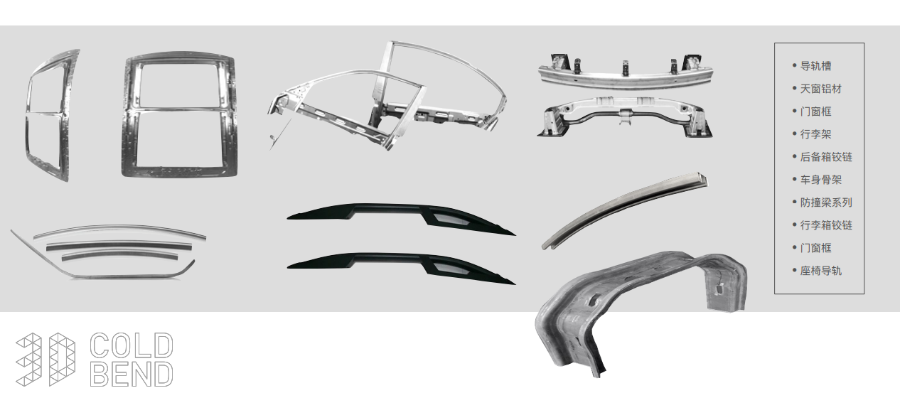
辊压件的表面平整度检测针对平板类或大面积辊压件,确保表面无凸起、凹陷等缺陷,保障装配贴合度。检测采用激光平整度测量仪或精密平尺,测量范围 0-2m,测量精度 ±0.01mm/m,将辊压件放置在水平检测平台上,沿表面均匀选取测点,测量各测点与基准面的偏差,平整度误差≤0.1mm/m 为合格。对于宽幅辊压件,需横向、纵向均进行检测,确保整个表面的平整度达标。表面平整度超差的产品,可采用校平机进行矫正处理,矫正后重新检测,直至符合要求。表面平整度直接影响产品的装配效果,如与其他部件的贴合紧密性、密封性能等,因此需严格控制检测标准,确保产品质量。大客车右侧蒙皮定制辊压件的在线检测设备可实时监控截面尺寸和表面质量,及时发现超差和缺陷。

轻量化复合泡沫材料辊压件的材料技术结合了泡沫材料的轻量化与复合增强的强度,适用于航空、汽车、建筑等对重量与强度有要求的场景(如轻量化结构件、减震缓冲部件)。常用轻量化复合泡沫材料包括聚氨酯泡沫复合材料、聚氯乙烯泡沫复合材料、铝泡沫复合材料等,聚氨酯泡沫密度低(0.03-0.1g/cm³),弹性好,通过复合纤维或金属薄板增强,强度可提升 3-5 倍;铝泡沫复合材料密度 0.4-0.8g/cm³,兼具金属的强度与泡沫的轻量化、减震性。复合泡沫材料辊压件的制造采用复合成型工艺,先制备泡沫芯材,再与增强层(纤维布、金属板)通过辊压复合,控制压力与温度,确保界面结合紧密。轻量化性能需通过密度测试验证,强度性能需通过拉伸、压缩试验验证,确保在轻量化的同时满足结构强度要求。
辊压件的抗剪强度检测针对承受剪切载荷的辊压件(如连接件、销钉),评估其抵抗剪切破坏的能力。检测采用双剪切或单剪切试验装置,安装在电子万能试验机上,加载速度 1-3mm/min,记录剪切破坏时的最大载荷,计算抗剪强度,抗剪强度需≥设计要求(如≥250MPa)。抗剪强度检测需确保剪切面与载荷方向垂直,避免产生附加弯矩影响检测结果。对于焊接或铆接的辊压件,抗剪强度检测需针对焊接接头或铆接部位进行,确保连接部位的抗剪能力达标。抗剪强度不合格的产品,需增加剪切面面积、优化连接结构或选用抗剪强度更高的材料,提升产品的抗剪切能力。在线冲孔单元可在成型过程中同步完成孔位加工。
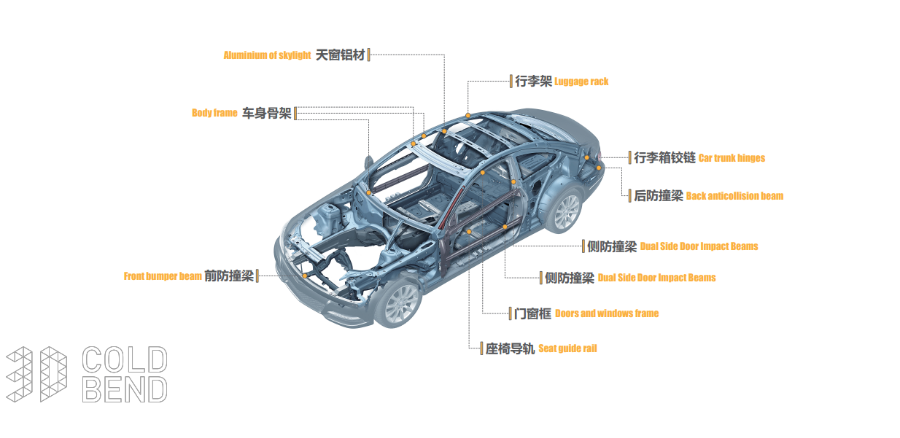
梯度材料辊压件的材料技术通过设计材料成分或结构的梯度分布,实现不同部位的性能适配,适用于复杂工况需求。例如,金属 - 陶瓷梯度辊压件,表面为陶瓷层(耐高温、耐磨),内部为金属层(较好强度、韧性),中间通过过渡层实现梯度过渡,避免界面剥离;塑料 - 金属梯度辊压件,表面为塑料层(绝缘、密封),内部为金属层(强度、导电),满足多功能需求。梯度材料的制备可采用复合辊压、涂层沉积等工艺,复合辊压时需控制不同材料的喂料速度与辊压压力,确保界面结合紧密;涂层沉积后需进行二次辊压,提升涂层与基体的结合强度。梯度材料辊压件的检测需关注界面性能,如剥离强度、剪切强度,确保不同材料协同工作,避免使用过程中出现界面失效。轧辊材质一般选用合金钢并经过热处理,以获得较高的硬度和耐磨性,保证尺寸稳定。浙江钢材质车顶侧蒙皮
飞剪或锯切单元在连续运动中完成产品的定长切断。校车蒙皮成型市价
冷弯型钢辊压件是建筑、机械制造等行业的常用材料,其生产制造关键在于截面成型精度与材料力学性能保持。原材料选用 Q235 或 Q355 热轧钢带,宽度公差 ±0.5mm,厚度公差 ±0.1mm,进厂后经校平机校平,校平后的钢带平面度≤0.2mm/m。辊压成型采用多机架连续冷弯工艺,机架数量根据截面复杂程度设置 6-20 架,每架轧辊采用 Cr12MoV 材质,经精密加工与热处理,辊面硬度 HRC60-62。轧辊间距与压下量通过电动调节,调节精度 ±0.01mm,确保每道次成型符合设计要求。辊压速度控制在 10-25m/min,根据材料厚度与截面复杂度动态调整,避免速度过快导致成型不充分或材料撕裂。成型后进行定尺切断,采用液压切断机或飞锯切断机,切断长度公差 ±0.5mm,切口垂直度≤0.15mm/m。对于需要进一步加工的零件,后续可进行冲孔、折弯、焊接等工序,冲孔精度 ±0.2mm,焊接焊缝经无损检测合格。后续进行表面处理,可采用喷漆、镀锌等工艺,镀锌层厚度≥65μm,确保耐腐蚀性,满足不同应用场景需求。校车蒙皮成型市价