商机详情 -
钢材质整体蒙皮供应
绝缘材料辊压件的材料技术聚焦于电气绝缘性能,同时具备一定的强度与成型性,适用于电气设备、电子部件的绝缘防护。常用绝缘材料包括环氧树脂、酚醛树脂、聚酰亚胺(PI)、陶瓷、绝缘橡胶等,环氧树脂绝缘电阻≥10¹²Ω・cm,击穿电压≥20kV/mm,适用于结构绝缘件;聚酰亚胺耐高温性能优异(使用温度≤260℃),绝缘性能好,适用于高温环境绝缘件;陶瓷绝缘电阻≥10¹⁴Ω・cm,击穿电压≥30kV/mm,耐腐蚀性强;绝缘橡胶弹性好,密封性能佳,适用于绝缘密封件。绝缘材料辊压前需确保干燥,避免水分影响绝缘性能;辊压工艺需根据材料特性调整,如树脂类材料需控制温度与压力,确保固化完全;橡胶类材料需控制辊压温度,避免过早硫化。绝缘性能需通过绝缘电阻测试、击穿电压测试验证,确保符合电气安全标准。新模具上机后,需进行严格的调试与首件验证。钢材质整体蒙皮供应
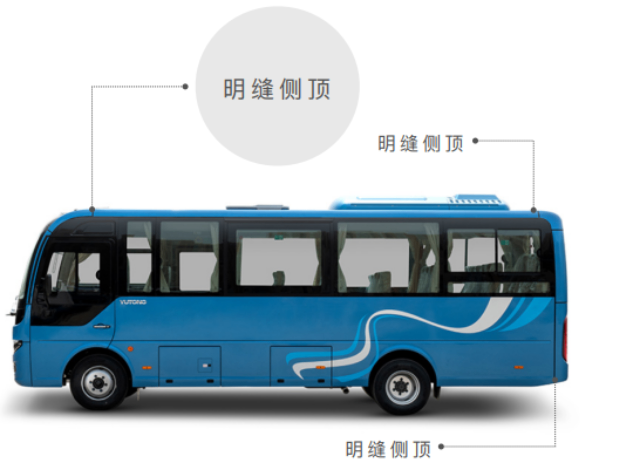
农业机械播种器辊压件(如排种管、开沟器框架)需适应田间作业的颠簸与泥土侵蚀,具备耐磨、抗腐蚀与结构稳固的特点。原材料选用 Q235B 钢板或 304 不锈钢板,厚度 1.5-3mm,Q235B 钢板需具备良好的焊接性能,304 不锈钢板需确保耐泥土腐蚀。辊压成型采用 8-12 道次连续辊压工艺,排种管采用圆形截面辊压,圆度误差≤0.2mm,壁厚均匀性误差≤0.1mm,确保排种顺畅;开沟器框架采用异形截面辊压,截面尺寸公差 ±0.2mm,直线度误差≤0.25mm/m。辊压设备选用中型数控辊压机,轧辊转速控制在 6-10m/min,避免速度过快导致成型缺陷。成型后进行焊接加工,采用 CO₂气体保护焊,焊接电流 100-140A,焊缝高度≥材料厚度,经外观检测无气孔、裂纹。表面处理方面,Q235B 钢板件采用喷塑工艺,漆膜厚度≥70μm,盐雾试验≥400 小时;不锈钢件采用钝化处理,钝化膜厚度≥8μm。后续进行田间模拟测试,排种管无堵塞、漏种现象,开沟器框架在土壤阻力下无明显变形,满足农业播种作业要求。校车辊压件参考价辊压机组的传动系统需保持良好同步性,确保上下轧辊转速一致,避免材料打滑。
辊压件的冲击韧性检测针对承受冲击载荷的辊压件,评估其在冲击作用下的抵抗能力,避免脆性断裂。检测采用夏比摆锤冲击试验机,根据产品尺寸加工成标准冲击试样(如 U 型缺口、V 型缺口),试验温度根据使用环境设定(常温、-20℃、-40℃等)。冲击试验时,摆锤从规定高度落下,冲击试样,记录冲击功,冲击韧性值(αk)需≥设计要求(如≥34J/cm²),试样断裂后无明显脆性断裂特征(如断口平整、无塑性变形)。对于低温环境下使用的辊压件,低温冲击韧性尤为重要,需确保在极低使用温度下仍具备足够的韧性。冲击韧性不合格的产品,需更换韧性更好的材料、优化热处理工艺或减少应力集中结构,提升产品的抗冲击能力,保障使用安全。
聚酰胺(PA,尼龙)辊压件的材料技术注重耐磨性、韧性与自润滑性,适用于机械传动、滑动部件(如齿轮、导轨)。常用材质包括 PA6、PA66、PA1010,PA6 韧性好、成型性优异,PA66 强度与耐热性高于 PA6,PA1010 耐腐蚀性、耐磨性更佳。为提升性能,可在尼龙中添加玻璃纤维、碳纤维等增强材料,增强后的尼龙抗拉强度可提升 50%-100%,但塑性略有下降。尼龙辊压前需进行干燥处理(温度 80-100℃,时间 4-6 小时),去除水分,避免成型后产生气泡、开裂。辊压温度控制在 180-220℃,确保材料充分软化,均匀变形;辊压后可进行调湿处理(在 25℃水中浸泡 24-48 小时),提升韧性与尺寸稳定性。尼龙耐候性较差,需添加抗紫外线剂,避免长期户外使用导致老化。对用于汽车零部件的辊压件,需满足更高的尺寸精度和表面质量要求。
仪器仪表外壳辊压件需具备较高精度、美观、防电磁干扰等特点,其制造工艺注重细节与性能兼顾。原材料选用 SPCC 冷轧板、不锈钢板或铝合金板,厚度 0.8-1.5mm,不锈钢板与铝合金板具备良好的防腐蚀性,冷轧板成本较低,适合批量生产。辊压成型采用精密数控辊压机,配备小型化轧辊模具,实现复杂曲面与截面成型,外壳尺寸公差 ±0.1mm,平面度误差≤0.1mm/m。辊压过程中采用薄油润滑,避免外壳表面产生划痕,成型后进行切断、冲孔与折弯加工,冲孔孔径公差 ±0.05mm,折弯角度误差≤0.1°,确保仪器仪表内部元件装配符合要求。对于需要防电磁干扰的外壳,后续进行导电涂层处理,涂层厚度≥5μm,表面电阻≤10Ω,有效屏蔽电磁信号。表面处理根据需求选择,冷轧板外壳采用静电喷涂,漆膜厚度 15-20μm,色泽均匀;不锈钢外壳采用拉丝处理,表面粗糙度 Ra0.8μm;铝合金外壳采用阳极氧化,氧化膜厚度 10-15μm。后续进行外观检查与功能测试,外壳无变形、划痕,密封性能良好,防电磁干扰达标,满足仪器仪表较高精度使用要求。操作工在控制屏上设定生产速度、长度等关键参数。浙江大客车辊压件模具
生产过程中需定期检查轧辊磨损情况,必要时进行修复或更换,以保证产品精度。钢材质整体蒙皮供应
复合材料辊压件的材料技术结合了不同材质的优势,常见类型包括金属 - 塑料复合、金属 - 纤维复合等。金属 - 塑料复合辊压件以金属板材为基材(如低碳钢、铝合金),表面复合一层塑料(如 PVC、PE),兼具金属的强度与塑料的耐腐蚀性、绝缘性,适用于电气、装饰领域。复合工艺可采用热压复合或 extrusion 复合,热压温度控制在 150-200℃,压力 0.5-1.0MPa,确保金属与塑料紧密贴合,剥离强度≥1.5N/mm。金属 - 纤维复合辊压件(如钢 - 玻璃纤维复合)通过在金属基体中添加纤维增强相,提升强度与耐磨性,纤维含量通常控制在 10%-30%,均匀分布于基体中,避免团聚。复合材料辊压时需考虑不同材质的变形协调性,控制辊压速度与压力,防止分层、开裂等缺陷。钢材质整体蒙皮供应