商机详情 -
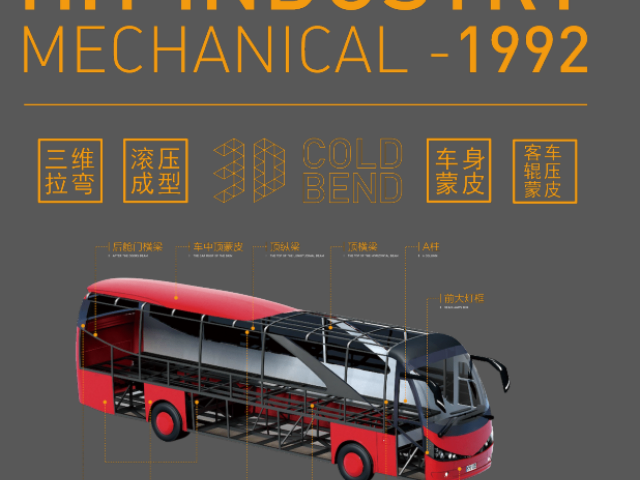
中巴车身冷湾件厂家
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。对用于汽车零部件的辊压件,需满足更高的尺寸精度和表面质量要求。中巴车身冷湾件厂家
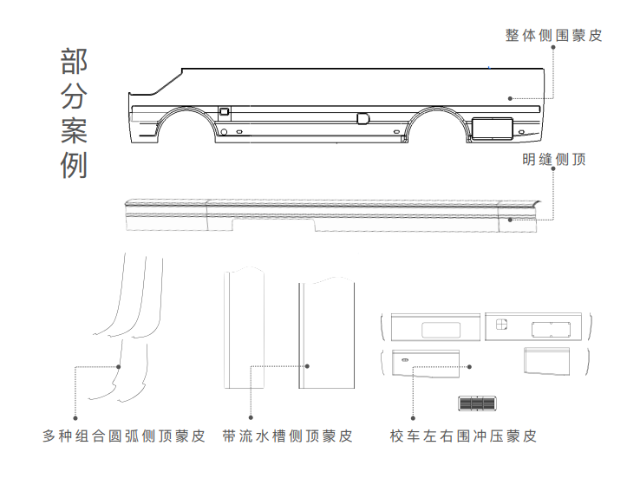
电子设备散热片辊压件需具备良好的导热性与成型精度,其制造工艺围绕材料特性与结构优化展开。原材料选用 6063 铝合金带材,导热系数≥201W/(m・K),厚度 1-2mm,表面氧化膜厚度≤5μm,确保导热效率。辊压成型采用精密数控辊压机,配备陶瓷涂层轧辊,硬度 HRC75 以上,避免划伤铝合金表面。成型工艺为 6-8 道次连续辊压,根据散热片齿形设计轧辊,齿高公差 ±0.05mm,齿距公差 ±0.1mm,确保散热面积与通风效果。辊压速度控制在 3-8m/min,低速成型保证齿形饱满,无塌边、变形。成型后进行切断与去毛刺处理,切断长度公差 ±0.2mm,毛刺高度≤0.03mm,避免影响装配与使用安全。后续可进行阳极氧化处理,氧化膜厚度 10-15μm,提高耐磨性与绝缘性,同时根据需求进行着色处理,满足外观要求。后续进行导热性能测试与尺寸抽检,确保散热片导热系数达标,尺寸符合装配要求,适配电子设备的散热需求。上海商务车车顶侧蒙皮辊压件的成形模拟软件可预测缺陷和回弹,有助于优化孔型和工艺参数。
汽车底盘加强件辊压件(如纵梁加强板、横梁支架)需提升汽车底盘的承载能力与抗冲击性能,制造工艺注重强度与轻量化的平衡。原材料选用 HC420LA 或 HC460LA 强度较高汽车用钢,屈服强度≥420MPa,抗拉强度 480-600MPa,材料延伸率≥18%,满足汽车轻量化与强度较高要求。辊压成型采用 14-18 道次连续辊压工艺,轧辊模具根据底盘结构设计异形截面,截面尺寸公差 ±0.15mm,直线度误差≤0.15mm/m,确保与底盘其他部件贴合紧密。辊压设备配备同步控制系统,上下轧辊转速一致,避免材料跑偏,跑偏量控制在 ±0.1mm 以内。成型过程中对关键尺寸进行实时检测,采用激光测距仪,测量精度 ±0.02mm,数据反馈至控制系统实现闭环控制。成型后进行冲孔与切断,冲孔采用数控冲床,孔径公差 H10,孔位度误差≤0.2mm,切断长度公差 ±0.3mm。表面处理采用电泳涂装工艺,漆膜厚度≥25μm,电泳后进行高温烘烤,确保漆膜附着力达到 GB/T 9286-1998 1 级标准。后续进行抗冲击测试与焊接强度测试,加强件在规定冲击载荷下无明显变形,与底盘焊接后焊缝强度≥母材强度,满足汽车底盘安全性能要求。
弹簧钢辊压件的材料技术关键是通过成分设计与热处理,实现高弹性与疲劳抗力,适用于制造弹性元件(如弹簧、卡簧)。常用材质为 65Mn、55Si2Mn,65Mn 钢含碳 0.62%-0.70%、锰 0.90%-1.20%,通过淬火 + 中温回火(420-460℃)获得回火屈氏体组织,弹性极限高,疲劳寿命长;55Si2Mn 钢添加硅(1.50%-2.00%),提升弹性模量与耐热性,适合高温环境下的弹性辊压件。弹簧钢辊压前需进行球化退火(750-780℃保温 4-6 小时),降低硬度,改善塑性,确保辊压成型时不产生裂纹。辊压后的弹簧钢件需进行淬火(830-860℃油冷)与回火处理,控制硬度在 HRC42-48,同时进行喷丸处理,消除表面缺陷,提升疲劳性能。切断后的产品由传送带或机械手移出主线。
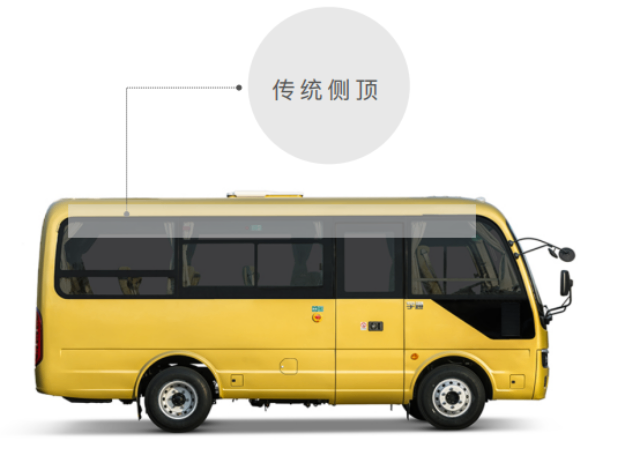
家具五金辊压件(如抽屉导轨、柜门合页底座)需具备顺滑性、耐磨性与美观度,其制造工艺围绕用户体验与耐用性展开。原材料选用 SPCC 冷轧板或不锈钢带,厚度 0.8-1.5mm,不锈钢带含铬量≥17%,确保耐腐蚀性。辊压成型采用 10-12 道次连续辊压,轧辊模具根据导轨或底座结构设计,实现复杂截面成型,截面尺寸公差 ±0.15mm。辊压设备配备润滑系统,采用专门冲压油,确保成型过程顺滑,减少轧辊磨损与材料划伤。成型后进行切断与冲孔,冲孔精度 ±0.1mm,孔位度误差≤0.2mm,切断面经去毛刺处理,毛刺高度≤0.03mm。对于需要滑动的部件,后续进行表面处理,如镀锌、镀铬或喷涂特氟龙涂层,镀铬层厚度≥8μm,特氟龙涂层厚度 5-8μm,降低摩擦系数,确保滑动顺滑。后续进行装配测试与寿命测试,抽屉导轨反复推拉≥50000 次无卡顿,合页底座承重≥50kg 无明显变形,满足家具长期使用需求。交接班时,操作员需当面沟通生产进度与异常。安徽大巴带流水槽侧顶蒙皮
首件必须进行三维全尺寸检测以确保精度。中巴车身冷湾件厂家
辊压件的弯曲强度检测针对承受弯曲载荷的辊压件(如支架、横梁),评估其抵抗弯曲变形与断裂的能力。检测采用三点弯曲试验或四点弯曲试验,根据产品结构选择合适的支撑跨度与加载方式。试验设备选用电子万能试验机,加载速度控制在 1-3mm/min,记录载荷 - 位移曲线,计算弯曲强度与弯曲弹性模量,弯曲强度需≥设计要求的强度值(如≥300MPa),弯曲变形在弹性范围内,卸载后无永远变形。对于需要承受冲击弯曲的辊压件,还需进行冲击弯曲试验,在规定的冲击能量下,样品无断裂、裂纹为合格。弯曲强度检测过程中,需确保样品安装牢固,加载点对准试验位置,避免产生附加应力影响检测结果。弯曲强度不合格的产品,需增加材料厚度、优化截面结构或改进辊压工艺,提升弯曲承载能力。中巴车身冷湾件厂家